
为工业激光应用选择合适的蓝光激光光学器件
发表于:
最后编辑:
蓝光激光器正迎来发展良机。长期以来,红外甚至绿光波长的激光一直主导着工业激光加工领域,而蓝光二极管激光器——通常工作波长在450纳米左右——正凭借一个简单的原因——成为独树一帜的行业。铜、金、铝和黄铜等高反射率金属对蓝光的吸收效率远高于红外光,这使得蓝光激光器能够显著提升传统红外系统难以处理、效率不稳定或速度缓慢的加工工艺的性能。
但与任何激光波长一样,光源只是影响因素之一。用于传输、整形和保护蓝光激光束的光学元件决定了系统能否真正利用这种吸收优势,还是会因为光束质量差、镀膜老化或热漂移而丧失这种优势。选择合适的蓝光激光光学元件与为成熟的红外或二氧化碳激光系统选择光学元件截然不同,而且选择得当的重要性远超表面看起来。
过去几年,蓝光激光器的应用迅速扩展,这主要得益于电动汽车和电池制造业的蓬勃发展,但其波长优势远不止于任何单一行业。随着越来越多的制造商首次评估蓝光激光器,了解其光学原理的独特之处以及如何选择合适的组件,已成为一项真正实用的技术知识,而不再仅仅是激光系统设计师的小众需求。
1. 为什么蓝光激光光学器件有所不同
波长约为 450 纳米的蓝光,其波长范围与标准红外优化涂层和基底的波长范围不匹配。抗反射和高反射涂层必须针对这一较短波长进行专门调校,因为为 1064 纳米设计的涂层在 450 纳米波长下无法有效透射或反射,甚至无法承受。基底的选择也至关重要:熔融石英因其良好的透射率和抗损伤性仍然是理想之选,但涂层设计和层叠结构必须考虑到蓝光的短波长以及相应的更严格的公差要求。
此外,还存在功率和热力学方面的考量。许多用于工业焊接和加工的蓝光激光系统以高连续功率运行,蓝光二极管阵列通常通过空间组合或光纤耦合的方式进行组合,以达到生产规模所需的功率水平。这种组合过程引入了其自身的光学要求,其下游的光学器件需要处理与单发射源相比可能具有不同空间或热分布的光束。
2. 蓝光激光移位的吸收物理原理
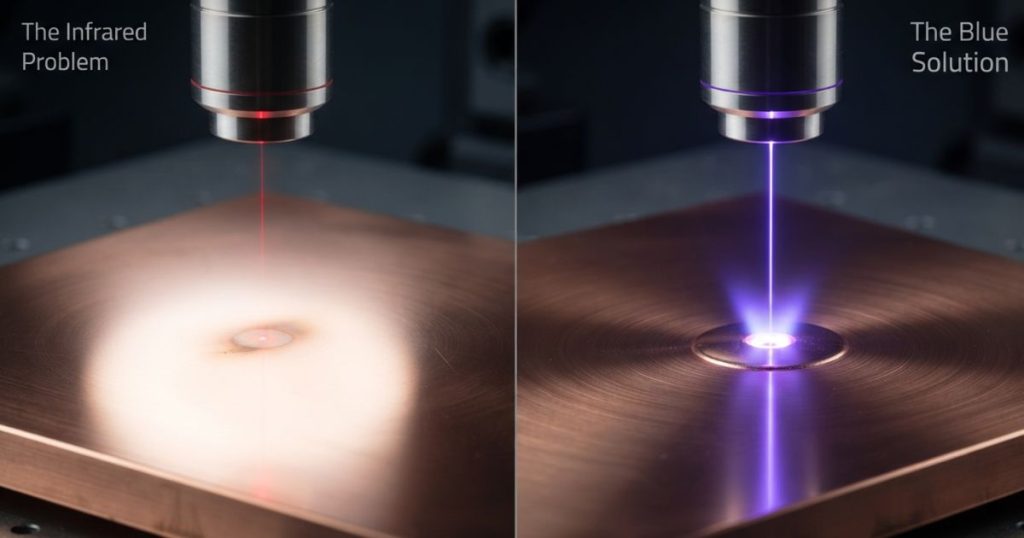
蓝光激光器为何发展如此迅速,值得我们深入探讨,因为其背后的原因直接影响着光学工程师的优先事项。金属对激光的吸收与波长密切相关,对于铜、金和铝等高反射率金属而言,这种相关性尤为显著。在典型的近红外波长(约 1064 纳米)下,铜在室温下会反射绝大部分入射光,这意味着红外激光的大部分能量都被浪费掉了——被反射出去而不是被工件吸收。随着金属在加工过程中温度升高,吸收率有所提高,但这会造成加工过程不稳定,且受阈值驱动:焊接质量会因表面状况、加热历史或光束位置的微小变化而发生剧烈波动。
波长约为 450 纳米的蓝光特性截然不同。即使在室温下,铜对蓝光的吸收率也远高于红外光,这意味着焊接过程始于稳定且可预测的吸收状态,而非依赖热失控效应启动。在实际应用中,这转化为更均匀的焊缝熔深、更少的飞溅和更好的重复性——这在电动汽车电池生产等大批量制造环境中尤为重要,因为数千个焊点的焊接一致性直接影响产量和安全性。
这种吸收优势正是蓝光激光光学器件作为一个独立类别存在的全部原因。但这同时也意味着,光学器件引入的任何效率损失——例如反射过多的镀膜、扭曲光束质量的透镜,或者在光束路径中错误位置吸收能量的污染物——都会直接违背最初选择蓝光激光器的初衷。
3. 选择蓝光激光光学器件时需要考虑的关键因素
3.1 特定波长波段的涂层设计
蓝光二极管激光器并非完全单色光——其输出波长可能覆盖标称波长附近的一个窄带,并且该波段会随温度和驱动电流略微偏移。光学元件的增透膜和高反射膜的设计应围绕激光器的实际工作波段,而不仅仅是其标称中心波长。这一点对于蓝光光学元件比许多红外系统更为重要,因为镀膜性能在短波长处对微小的波长偏移更为敏感——例如,针对 445 nm 优化的窄带镀膜,在 455 nm 处可能已经出现可测量的透射率损失,而这完全在二极管阵列的正常工作漂移范围内。
此外,还值得询问供应商他们的涂层设计如何考虑入射角,因为在垂直入射下性能良好的涂层,在紧凑型焊接头布局中实际存在的角度下,其反射率曲线可能会发生变化。
3.2 工作功率下的损伤阈值
高功率蓝光激光系统在焊接和增材制造领域日益普及,但这些系统会对光学元件造成相当大的压力,尤其是准直透镜以及靠近工件的任何聚焦或保护窗口。损伤阈值规格的评估应基于实际工作功率和占空比,而不仅仅是峰值激光功率,因为持续的高平均功率运行对涂层的压力与短脉冲照射截然不同。
在短脉冲测试条件下测得的激光损伤阈值 (LIDT) 并不一定能预测涂层在连续波满负荷运行数月后的耐受性。尽可能向供应商索取在与您的实际应用条件相似的条件下测得的损伤阈值数据。
3.3 波束合并和传输架构
由于许多工业蓝光激光系统是通过组合多个二极管发射器来达到可用功率的,因此所涉及的光学元件——光束合束器、准直透镜和光纤耦合组件——需要与该特定架构相匹配。不匹配不仅会降低效率,还会降低光束质量(M²),从而直接影响下游焊接或工艺的一致性。
3.4 防护窗和抗污染性
在焊接和加工应用中,防护窗口位于工作区域附近,承受着飞溅物、烟雾和碎屑的冲击。这些防护窗口需要兼具蓝光波长的高透射率和抗污染涂层,因为即使是轻微的表面污垢也会显著吸收短波长的光能,并随着时间的推移导致热损伤。
3.5 全光路的热稳定性
高连续功率和严格的聚焦公差意味着热透镜效应和聚焦漂移是蓝光激光系统中需要认真考虑的问题。光学元件及其周围的安装支架和外壳需要根据系统实际工作周期进行热稳定性评估,而不仅仅是实验室规格表上的数值。
3.6 应用特定的焦点和光斑尺寸要求
铜焊接、电池极耳和母线焊接、钎焊以及增材制造对光斑尺寸、工作距离和景深特性的要求各不相同。针对精细焊接优化的聚焦透镜未必适用于更广泛的熔覆或增材制造工艺,因此光学元件的选择应从具体的工艺要求入手,而不是简单地从产品目录中选择“蓝光激光透镜”。
4. 推动蓝光激光光学器件需求的常见应用
虽然铜焊仍然是其主要应用场景——主要由电动汽车电池和电机制造推动——但蓝光激光光学器件正在越来越多的工业应用中崭露头角:
- 在电动汽车电池组和电力电子产品制造中,蓝光对铜的优异吸收性能可提高焊接一致性并减少飞溅,优于红外系统。
- 电池极耳焊接中,薄而高反射率的箔片受益于蓝光更可预测、更稳定的吸收特性。
- 发夹式电机绕组焊接,这是一种越来越常见的电动汽车应用,其中铜发夹需要精确、可重复的连接。
- 铜和铜合金部件的钎焊,其中蓝色的吸收优势可以实现更清洁、更可控的热输入。
- 增材制造领域正在探索使用蓝光激光打印铜和其他反射性金属粉末,这些粉末很难用传统的红外系统进行加工。
5. 值得了解的材料
虽然熔融石英仍然是大多数蓝色激光光学器件的默认基材,但在蓝色波长系统设计中,一些材料方面的考虑因素往往会特别突出:
- 光学涂层均匀性在较短波长下会变得更加明显——涂层厚度的微小变化对于红外系统来说无关紧要,但在蓝光中却会产生可测量的波前畸变,这对于增材制造等应用来说很重要,因为精细的光束控制会影响打印质量。
- 蓝光照射下的抗反射涂层耐久性是供应商之间的一个真正区别,因为蓝光子比红外光子携带更多能量,在持续高功率运行下,可能会比预期更快地损坏设计不足的涂层。
- 外壳和安装材料的重要性远超人们的想象。高功率蓝光系统会产生实际的热负荷,而散热不良的安装座会导致镜头在移动过程中发生微小的位移,逐渐降低对焦精度,这种现象很容易被误诊为激光源的问题。
6. 蓝光激光光学元件选型中的常见错误
当团队首次从红外或光纤激光系统过渡到蓝光激光应用时,会出现一些反复出现的错误:
- 沿用红外时代关于损伤阈值的假设。对于 1064 纳米系统而言较为保守的损伤阈值并不能自动适用于 450 纳米系统——将蓝光光学元件视为“镀膜不同的红外光学元件”可能会导致元件规格过低。
- 低估光束合成效应。团队有时会根据单发射器光束轮廓来指定下游光学器件,然后发现合成的多发射器光束具有不同的发散特性,而所选光学器件并非为轻松处理这种特性而设计的。
- 将防护窗口视为次要因素。涂层不良或规格不符的防护窗口通常是蓝光激光焊接头最先出现故障的点,因为它在承受全功率光束时最容易受到飞溅物和碎屑的侵害。
- 跳过供应商验证数据。要求提供实际运行数据(而不仅仅是实验室规格)是合理且在这个新兴领域中越来越常见的要求。
7. 实用选择清单
在评估新系统或升级系统时,最好在询价前先回答以下几个问题:
- 激光器的实际工作波长范围是多少?包括负载下的预期漂移?
- 该系统的连续运行功率和占空比是多少——而不仅仅是峰值额定功率?
- 光束是单发射极还是由多个二极管组合而成?这会对下游的光束质量要求产生什么影响?
- 具体应用需要多大的工作距离和光斑尺寸?
- 防护光学元件在多大程度上会受到飞溅物、烟雾或碎屑的侵害?需要达到怎样的抗污染等级?
- 该应用是否需要符合目录标准的组件,还是机械结构和梁几何形状需要定制设计?
与系统建成且运行未达预期后才发现不匹配的情况相比,提前回答这些问题往往可以节省大量时间和成本。
8. 与合适的光学合作伙伴合作
与红外、二氧化碳或紫外光学器件相比,蓝光激光光学器件仍是一个相对较新的领域,因此并非所有光学器件供应商都拥有深厚的、经过生产验证的蓝光波长镀膜和高功率蓝光光束传输经验。对于那些光束质量和可靠性直接影响生产良率的应用,例如电动汽车电池制造,那些在多种激光波长领域拥有丰富经验,且具备自主研发特定波长解决方案(而非简单地改造红外产品)的镀膜和设计能力的供应商往往是更稳妥的选择。
Wavelength Opto-Electronic该公司的光学产品组合涵盖二氧化碳、紫外、短波红外和成像光学器件,体现了其在多波长设计和镀膜方面的专业技术,这种技术能够很好地应用于新兴领域,例如 蓝色激光光学元件他们的产品目录和定制能力涵盖了整个蓝色激光束传输链,而不仅仅是单个组件:
适用于蓝光激光系统的F-theta扫描透镜。Wavelength公司为蓝光激光打标、雕刻和精密扫描应用提供F-theta透镜,旨在确保蓝光波长下整个扫描区域的焦点平坦一致——这对于基于振镜的系统至关重要,因为场曲或离轴焦点漂移会降低工作区域边缘的标记质量或特征精度。与他们的紫外和红外透镜系列一样,这些透镜配备了与主流振镜扫描头品牌兼容的安装适配器,从而简化了OEM厂商设计新型蓝光激光平台时的集成工作。
专为满足蓝光波长要求而设计的扩束器。在蓝光波长下,获得合适的输入光束直径和发散角对于扫描透镜或聚焦头至关重要,而Wavelength的固定式和变焦式扩束器系列——包括适用于需要可重复、远程可调放大倍率的生产环境的电动选项——均可采用针对蓝光波长透射率和高损伤阈值优化的镀膜,从而满足蓝光系统对更严格公差的要求。
用于蓝光光束传输的高反射率镜。将蓝光激光束导向焊接头、扫描系统或光束合成路径,需要使用专为蓝光波长和高连续功率优化的镀膜镜,而不是那些在 450 nm 波长处会悄悄降低效率的旧式红外或宽带镀膜镜。Wavelength 的激光线镜经过精心设计,具有高反射率和高激光损伤阈值,这对于在焊接和加工应用中持续高功率运行的蓝光系统至关重要。
防护窗口和其他光束路径组件。除了核心的聚焦和转向光学元件外,Wavelength 的技术能力还延伸至防护窗口和其他位于工作区域附近的组件——这些组件正是蓝光激光焊接头最容易受到飞溅物和碎屑影响的区域,也是涂层耐久性对系统正常运行时间影响最大的区域。
当现成产品无法满足需求时,定制设计就显得尤为重要。鉴于蓝光激光焊接和加工系统通常都是新兴产品,许多原始设备制造商 (OEM) 仍在最终确定光束架构、工作距离或机械尺寸要求——而这正是 Wavelength 内部定制光学设计和镀膜开发真正发挥作用的地方,而不仅仅是锦上添花。客户无需再费力地改造不匹配的红外或紫外组件,而是可以直接与 Wavelength 的工程团队合作,从一开始就根据实际的激光光源、功率水平和应用需求,定制透镜、反射镜和扩束器。
对于首次涉足蓝光激光焊接或加工的制造商而言,这种咨询式的跨波长经验——由能够提供扫描透镜、扩束器和反射镜等配套组件的单一供应商提供支持——通常与组件本身一样有价值。
9. 要点
蓝光激光光学器件解决了一个由物理原理驱动的实际问题——铜和其他反射性金属对红外光的吸收率很低,而蓝光波长正好弥补了这一缺陷。但要在生产中充分发挥这一优势,需要使用专门针对蓝光更短波长、更高功率需求以及工业蓝光激光系统中常见的合束架构而设计的光学器件。无论您是为铜焊接、电池制造、钎焊还是增材制造选择光学器件,都应该从应用的实际功率、光束架构和光斑尺寸要求出发,而不是简单地将蓝光光学器件视为红外组件的替代品。这才是系统性能优异与性能不足之间的关键所在。
