
Diamantsvarvad optik: Precisionstillverkning för avancerade optiska system
Författare: Bryan Ng – Marknadschef
Publicerad på:
Senast redigerad:

Diamantsvarvade optikkomponenter är optiska komponenter med hög precision som genomgår en ultraprecisionsbearbetningsprocess med ett diamantbearbetat skärverktyg. Denna metod möjliggör skapandet av komplexa ytgeometrier – inklusive asfärer, friformsoptik och diffraktiva element – med submikronformnoggrannhet och nanometrisk ytjämnhet.
I takt med att industrier kräver högre prestanda och miniatyrisering i optiska system spelar diamantsvarvad optik en avgörande roll i infraröda (IR), synliga och ultraviolett (UV) tillämpningar. Från flyg- och rymdteknik och försvar till medicintekniska produkter och konsumentelektronik erbjuder diamantsvarvad optik oöverträffad mångsidighet och precision.
1. Grunderna i diamantsvarvad optik
1.1 Processöversikt
Diamantsvarvad optik genomgår en form av ultraprecisionsbearbetning som använder ett diamantskärverktyg av en enda kristall för att tillverka högprecisionsoptiska komponenter. Processen utförs vanligtvis på en ultraprecisionssvarv med positioneringsmöjligheter i nanometerskala och extrem termisk och mekanisk stabilitet.
Arbetsstycket, vanligtvis tillverkat av metaller (som aluminium, koppar eller nickel), kristallina material (som CaF₂ eller ZnSe ) eller optiskt klara polymerer (t.ex. PMMA, Zeonex ), är monterat på en högprecisionsspindel med luftlager. När spindeln roterar arbetsstycket följer diamantverktyget en noggrant programmerad bana för att forma den optiska ytan.
Viktiga egenskaper hos diamantsvarvningsprocessen inkluderar:
- Subnanometrisk ytjämnhet: Uppnåelig ytjämnhet kan nå Ra < 10 nm, vilket minimerar efterbehandlingskrav som polering eller beläggningsförberedelse.
- Hög formnoggrannhet: Ytfel kan kontrolleras till bättre än λ/10 Peak-to-Valley (PV), vilket möjliggör produktion av optik för krävande IR- och synliga tillämpningar.
- Deterministisk bearbetning: Verktygsbanan programmeras exakt med CNC-styrning, vilket möjliggör utmärkt repeterbarhet och konsekvens från detalj till detalj.
- Komplexa geometrier: Kan tillverka asfäriska, toroidala och friformade ytor som är svåra eller omöjliga att producera med konventionella poleringsmetoder.
Denna kontrollnivå gör diamantsvarvning särskilt lämplig för prototypframställning och produktion av optiska komponenter inom flyg- och rymdteknik, försvar, bildsystem och konsumentelektronik.
1.2 Maskinkonstruktion
Ultraprecisionsdiamantsvarvar är konstruerade för att uppnå toleranser på nanometernivå och skiljer sig fundamentalt från konventionella CNC-svarvar. Deras design prioriterar styvhet, termisk stabilitet, vibrationsisolering och rörelseprecision.
Kärnkomponenter och designfunktioner inkluderar:
- Luftlagrade spindlar: Dessa spindlar arbetar utan mekanisk kontakt och erbjuder < 50 nm Total Indicator Runout (TIR) och nästan noll friktion, vilket är avgörande för att uppnå ultrajämn rotationsrörelse och minska ojämnheter i ytan.
- Hydrostatiska eller luftbärande linjära steg: Dessa steg ger friktionsfri rörelse längs X- och Z-axlarna (och ibland Y- eller B/C-axlarna i fleraxliga system), vilket möjliggör exakt verktygspositionering med submikron- eller nanometrisk upplösning.
- Termiskt styrda kapslingar: För att säkerställa dimensionsstabilitet är hela maskinen inrymd i en kapsling med aktiv temperaturreglering, vilket bibehåller miljövariationer inom ±0.1 °C. Även liten termisk drift kan påverka ytformen och repeterbarheten.
- Vibrationsisoleringssystem: Aktiva eller passiva vibrationsisoleringsplattformar används för att mildra miljöstörningar, vilka kan äventyra formnoggrannhet och ytfinish.
- Snabbt verktygsservo (FTS) och långsamt verktygsservo (STS):
- FTS: Lägger till högfrekvent rörelse med liten amplitud till skärverktyget, vanligtvis för att tillverka mikrostrukturer, diffraktiv optik eller optiska element med abrupta ytegenskaper.
- STS: Möjliggör långsammare rörelse med större amplitud för att skapa komplexa friformsytor under bearbetningsprocessen.
Dessa precisionselement arbetar tillsammans för att minimera verktygsvibrationer, eliminera glapp och säkerställa den positionsnoggrannhet och repeterbarhet som krävs för att tillverka optiska ytor med precision på nanometernivå.
2. Material i diamantsvarvad optik
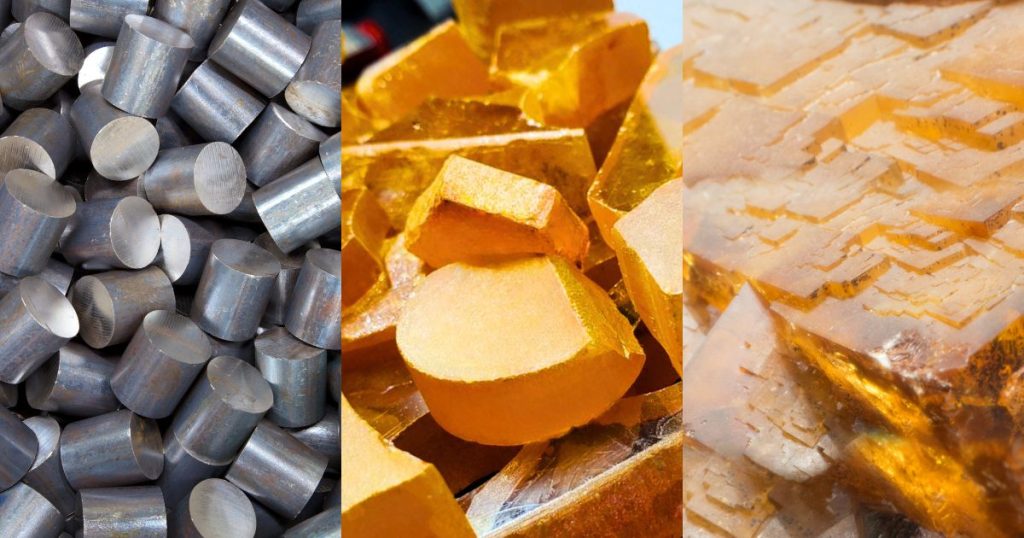
Diamantsvarvning är mest effektivt för icke-järnmetaller, kristallina material och polymerer. Järnmaterial accelererar slitage på diamantverktyg på grund av kemisk interaktion, även om hybridlösningar dyker upp.
2.1 Lämpliga material
| Material | Typisk användning i diamantsvarvad optik | Anmärkningar |
|---|---|---|
| Aluminium (Al 6061, AlSi) | Reflekterande speglar, IR-optik | Utmärkt bearbetningsförmåga |
| Koppar/nickellegeringar | Laserspeglar, strålformande optik | Hög reflektivitet |
| Zinkselenid (ZnSe) | CO₂-laserlinser, IR-fönster | IR-transparent |
| Germanium (Ge) | Värmebildslinser | Högt brytningsindex |
| Kalciumfluorid (CaF₂) | UV/IR-fönster och linser | Spröd men maskinbearbetbar |
| Plaster (PMMA, COC, Zeonex) | Mikrolinsmatriser, ljusledare | Kostnadseffektiv för replikering |
2.2 Verktygsslitage på järnhaltiga material
En av de största begränsningarna vid diamantsvarvning är den snabba verktygsnedbrytningen som sker vid bearbetning av järnhaltiga material. Denna utmaning uppstår på grund av en kemisk interaktion mellan diamantverktyget, som består av rent kol, och järnhalten i järnlegeringar.
Vid förhöjda temperaturer som genereras under skärning sker en katalytisk reaktion mellan kolatomerna i diamanten och järnatomerna i arbetsstycket. Denna reaktion resulterar i grafitisering av diamanten vid skäreggen, vilket leder till:
- Accelererat slitage
- Kantavrundning eller flisning
- Förlust av ytfinish och måttnoggrannhet
I praktiken kan diamantverktyg som vanligtvis håller i dussintals eller hundratals timmar på icke-järnhaltiga material brytas ner inom några minuter när de används på stål eller gjutjärn.
För att mildra detta problem och göra ultraprecisionsbearbetning av järnhaltiga material genomförbar har flera innovativa metoder utvecklats:
2.1.1 Laserassisterad bearbetning (LAM)

Laserassisterad bearbetning (LAM) innebär att arbetsstyckets material förvärms lokalt med en fokuserad laserstråle precis framför skärzonen. Denna lokala uppvärmning minskar materialets hårdhet och skjuvhållfasthet, vilket gör det enklare att bearbeta.
Viktiga fördelar:
- Minskade skärkrafter: Mjukare material i skärzonen minskar mekanisk belastning på diamantverktyget.
- Minimerat verktygsslitage: Genom att sänka skärtemperaturen och ändra den kemiska reaktiviteten minskas det katalytiska slitaget avsevärt.
- Förbättrad ytfinish: Jämnare skärförlopp minskar ytdefekter och förbättrar den optiska kvaliteten.
Exempel:
MICROLAM-systemet, en integrerad LAM-lösning, monteras direkt på befintliga diamantsvarvar och synkroniserar laserstrålen med verktygsrörelsen. Detta möjliggör exakt kontroll av uppvärmningen och är särskilt effektivt för härdade stål och järnoptiska forminsatser.
2.1.2 Efterbeläggning eller mellanliggande lagerdeponering
En annan strategi innebär att modifiera arbetsstyckets yta före bearbetning:
- Genom att belägga det järnhaltiga substratet med ett icke-reaktivt mellanlager (t.ex. elektrolös nickel eller koppar) skapas en bearbetbar yta som är kompatibel med diamantverktyg.
- Efter bearbetning kan beläggningen finnas kvar som ett funktionellt lager eller tas bort beroende på tillämpningen.
fördelar:
- Förvarar diamantverktygets livslängd: Eliminerar direktkontakt mellan järn och diamant.
- Bibehåller hög ytkvalitet: Möjliggör optisk ytbehandling på belagda järnhaltiga underlag.
- Anpassning: Beläggningens tjocklek och hårdhet kan justeras för specifika tillämpningar.
Användningsfall:
Denna metod används ofta för precisionsgjutinsatser vid formsprutning, där den optiska ytan genereras på en nickel-fosforbeläggning snarare än direkt på stål.
2.3 Våra diamantsvarvningsmöjligheter
Vi använder även MICRO-LAM laserassisterade bearbetningsverktyg för vår diamantsvarvningsprocess. Här är våra diamantsvarvningsmöjligheter :
| Tolerans | Standard | Precision | Hög precision |
| material | Kristall: ZnSe, ZnS, Ge, GaAs, CaF2, BaF2, MgF2, Si, Kalkogenid annat IR-material..etc | ||
| Metall: Cu, Aluminium, silver, Nickelpläterade speglar..etc | |||
| Plast: PMMA, Akryl, Zeonex..etc | |||
| Former/Geometrier | Sfäriska ytor, asfäriska ytor, asfäriska hybridytor, cylindriska linser, plana ytor, off-axliga paraboler, off-axliga ellipser, off-axliga toroider | ||
| Diameter (från axel) | 10mm - 250mm | 10mm - 250mm | 10mm - 250mm |
| Diameter (på axeln) | 5mm - 250mm | 5mm - 250mm | 5mm - 250mm |
| RMS Ytjämnhet (För metaller) | 15nm | 10nm | < 3nm |
| RMS Ytjämnhet (För kristall och plast) | < 15nm | < 7nm | < 3nm |
| Reflekterat vågfrontsfel (PV @ 632nm) | λ | λ / 2 | λ / 8 |
| Ytkvalitet | 80-50 | 60-40 | 40-20 |
| Beläggning | Obelagd, Al, UV Enhanced Al, Guld, Silver, Anti-Reflection, Custom beläggning | ||
3. Ytkvalitet och noggrannhet
Att uppnå exceptionell ytkvalitet och formnoggrannhet är centralt för effektiviteten hos diamantsvarvade optiska komponenter . Diamantsvarvarnas ultraprecisionskapacitet möjliggör direkt bearbetning av optiska ytor utan behov av konventionell polering – särskilt inom IR-spektrumet där ytjämnhet och formtoleranser är avgörande.
3.1 Ytform
3.1.1 Formulärets noggrannhet
Diamantsvarvning kan rutinmässigt uppnå en formnoggrannhet som är bättre än 0.1 µm topp-till-dal-förhållande (PV), särskilt i komponenter som används för mellanvågs- och långvågs-IR-applikationer (MWIR/LWIR). Denna precisionsnivå säkerställer korrekt vågfrontsutbredning, minimala aberrationer och optimal systemprestanda.
3.1.2 Ytfinish
Den uppnåeliga ytjämnheten ligger vanligtvis i intervallet Ra < 5–10 nm, beroende på flera faktorer:
- Materialets bearbetbarhet (t.ex. aluminium kontra kalkogenidglas)
- Verktygsradie och slitagetillstånd
- Matningshastighet och skärdjup
- Maskindynamik och miljökontroll
Dessa släta ytor är särskilt värdefulla för IR-optik, där mikrogrovhet kan sprida ljus och minska transmissions- eller reflektionseffektiviteten.
3.1.3 Formulärgenerering
Formgenerering vid diamantsvarvning är deterministisk, vilket innebär att den slutliga ytprofilen härleds direkt från en datorgenererad verktygsbana, vanligtvis baserad på:
- CAD/CAM-designfiler av asfärer eller fria former
- Interferometriska eller profilometriska mätningar (för korrektion med sluten slinga)
- Ytanpassningsalgoritmer och felmappning
Avancerade styrsystem säkerställer att positionsavvikelser minimeras under skärning, vilket möjliggör replikering av komplexa geometrier som toroider, konvexa/konkava asfärer och paraboler utanför axeln med nanometerstor noggrannhet.
Kompensationstekniker:
- Kartläggning av verktygsbanans fel: Införlivar förmätta maskin- eller spindelfel i verktygsbanans programmering.
- Temperaturkompensation: Justerar för termisk drift i maskinkomponenter och arbetsstycket.
- In-situ-mätfeedback: Möjliggör livekorrigering under eller mellan bearbetningspass.
3.2 Ytdefekter
Trots den höga precisionen vid diamantsvarvning kan vissa ytdefekter fortfarande uppstå på grund av verktygsinteraktioner, materialegenskaper eller suboptimala parametrar. Att förstå och mildra dessa defekter är avgörande för optisk prestanda.
3.2.1 Vanliga ytfel:
- Spiralverktygsmärken:
- Orsak: Spiralformad verktygsbana från synkroniserad arbetsstyckets rotation och verktygsmatning.
- Utseende: Koncentriska eller spiralformade linjer synliga vid optisk inspektion.
- Påverkan: Kan sprida ljus eller störa interferometriska mätningar.
- begränsning:
- Minska matningshastigheten per varv.
- Använd algoritmer för utjämning av verktygsbanor.
- Använd flugskärning eller Fast Tool Servo-tekniker för mönsterminimering.
- Grader och kantdeformation:
- Orsak: Duktila material som aluminium kan uppvisa plastisk deformation vid kanterna under skärprocessen.
- Slag: Försämrar tätningsytor, mekanisk passform eller optisk kantdefinition.
- begränsning:
- Optimera skärparametrar (vasst verktyg, minimalt skärdjup).
- Använd negativa spånvinklar för bättre skärning.
- Inkludera gradning eller kanttrimning efter bearbetning.
- Underjordiska skador (SSD):
- Orsak: Förekommer främst i spröda material (t.ex. ZnSe, CaF₂, glas) på grund av mikrosprickor och spänningskoncentration under skärning.
- Stöt: Kan minska mekanisk hållfasthet eller påverka transmissionen i IR-optik.
- begränsning:
- Använd grunda, stegvisa överfarter.
- Använd optimerade skärhastigheter för att bibehålla duktil bearbetning.
- Applicera kylvätska/smörjmedel för att minska termiska gradienter.
4. Typer av diamantsvarvade optiska komponenter
Diamantsvarvning möjliggör tillverkning av en mängd olika högprecisionsoptiska komponenter, särskilt de som är svåra eller kostnadskrävande att tillverka med traditionella poleringstekniker. Från klassiska asfärer till avancerade fria former och diffraktiva strukturer, stöder diamantsvarvning både prototypframställning och volymproduktion med exceptionell flexibilitet.
4.1 Asfärisk optik
Asfäriska linser och speglar är utformade för att korrigera aberrationer – särskilt sfärisk aberration – i optiska system där prestandakraven överstiger kapaciteten hos sfäriska element.
Fördelar med diamantbearbetade asfärer:
- Precision: Uppnåelig formnoggrannhet bättre än λ/10 PV och ytjämnhet Ra < 10 nm.
- Designflexibilitet: Kompatibel med ett brett spektrum av radier och koniska konstanter.
- Effektivitet: Direkt bearbetning minskar eller eliminerar behovet av efterpolering.
Program:
- Hög-NA-avbildningssystem
- IR-sensorer
- Laserstråleformningssystem
- Optiska koncentratorer och kollimatorer
Eftersom diamantsvarvning är i sig rotationssymmetrisk är den särskilt väl lämpad för tillverkning av axisymmetriska asfäriska element med snäva toleranser och repeterbar prestanda.
4.2 Friformsoptik
Friformsoptik saknar rotationssymmetri och har ofta komplexa, icke-sfäriska geometrier som möjliggör kompakta, starkt integrerade optiska system med färre komponenter.
Aktiverad av:
- STS: Möjliggör gradvis verktygsrörelse under rotation för att följa komplexa ytformer.
- FTS: Lägger till snabb verktygsrörelse med hög bandbredd för ytmodulering med hög upplösning.
Nyckelegenskaper:
- Integrerad optisk funktionalitet i en enda yta
- Icke-symmetrisk optisk effektfördelning
- Minskning av monteringskomplexitet och uppriktningskänslighet
Program:
- Head-up-displayer (HUD) för bilar: Forma bildbanan för optimal justering av ögonboxen.
- AR/VR-headset: Möjliggör kompakt, lätt optik med brett synfält (FOV).
- Off-axis belysningssystem: Till exempel ljusledare eller projektorer med vikta optiska banor.
Friformsoptik representerar en växande sektor inom fotonik och avbildning, vilket möjliggjorts tack vare flexibiliteten hos ultraprecisionsbearbetning.
4.3 Reflekterande optik och speglar
Diamantsvarvning används i stor utsträckning för att producera högpresterande reflekterande optik, särskilt där ytkvalitet och termisk stabilitet är avgörande.
Material:
- Aluminiumlegeringar (t.ex. 6061, 7075): Lätta, värmeledande, idealiska för flyg- och rymdindustrin och försvar.
- Elektrolös nickel (NiP): Ger ett hårdare, polerbart lager med överlägsen ytfinish.
Typer av reflekterande optik:
- Beam expandersFör att öka laserstrålens diameter utan distorsion.
- Paraboler utanför axeln (OAP): Används i stor utsträckning inom kollimering och fokusering i laser- och spektroskopiska system.
- IR-kollimatorer och reläoptik: Där belagda aluminiumspeglar erbjuder hög reflektivitet och minimal kromatisk aberration.
fördelar:
- Direkt bearbetning av optiska ytor till strukturkomponenter
- Lätta spegelämnen (t.ex. med bikakebaksida)
- Utmärkt prestanda i mellan-IR till långt IR-område
4.4 Diffraktiva optiska element
Diffraktiva optiska element (DOE) är mikrostrukturerade ytor som använder interferens och diffraktion snarare än refraktion eller reflektion för att manipulera ljus.
Tillverkning med diamantsvarvning:
- Uppnådd med hjälp av FTS-system för spårmönster i mikron- och submikronskala.
- Kan tillverka diffraktiva profiler i flera nivåer eller med kontinuerlig relief.
Exempel på DOE-komponenter:
- Fresnel-linser: Tunna, lätta alternativ till skrymmande refraktiva linser.
- Strålformare: Skapa platta, linje- eller anpassade intensitetsprofiler.
- Våglängdskombinerare/-delare: Används i spektroskopi eller telekomtillämpningar.
Fördelar:
- Hög precision i spårdjup och avstånd
- Flexibilitet i våglängds- och faskontroll
- Snabb prototypframställning av anpassade designer
DOE:er som produceras via diamantsvarvning kan fungera som masters för replikering (t.ex. i polymer via formsprutning eller prägling) eller användas direkt i specialiserade optiska system.
4.5 Med vår diamantsvarvade optik
4.5.1 Kiselmikrolinsuppsättning


Vi har tagit fram en mikrolinsuppsättning med diamantsvarvning (Nanotech 250UPL med 3 axlar). Processen involverade servo med låg hastighet (C-axel) med en cykeltid på 50 timmar (inklusive grovbearbetning, halvfinish och finish). Riktade resultat är Rq-10nm och ytkvalitet 60-40, vi har uppnått resultat av Rq-6 till 9nm och ytkvalitet 60-40.
4.5.2 Parabolisk spegel utanför axeln
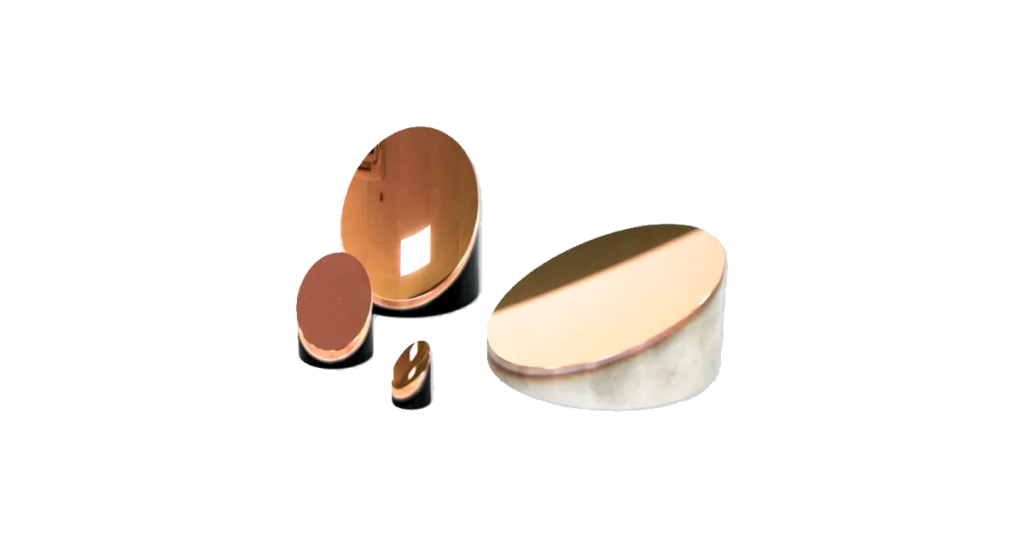

Dessa paraboliska speglar utanför axeln , koppar (F250 och F100) och aluminium (F100 och F12.5), bearbetas med en 3-axlig diamantsvarv. Vi har uppnått resultat på Rq = 10 nm och PT = 0.25 mikron med en riktad ytjämnhet Rq < 10 nm och ett formfel < 0.6 mikron.
4.5.3 Bikonisk kopparspegel


Vi använder en 3-axlig diamantsvarv för att tillverka en bikonisk kopparspegel med hjälp av en långsam servoprocess. Vi har uppnått resultat på Rq på 10 nm och 0.6 nm, samt PT på 3 och 4 mikron.
5. Framsteg inom diamantsvarvad optik
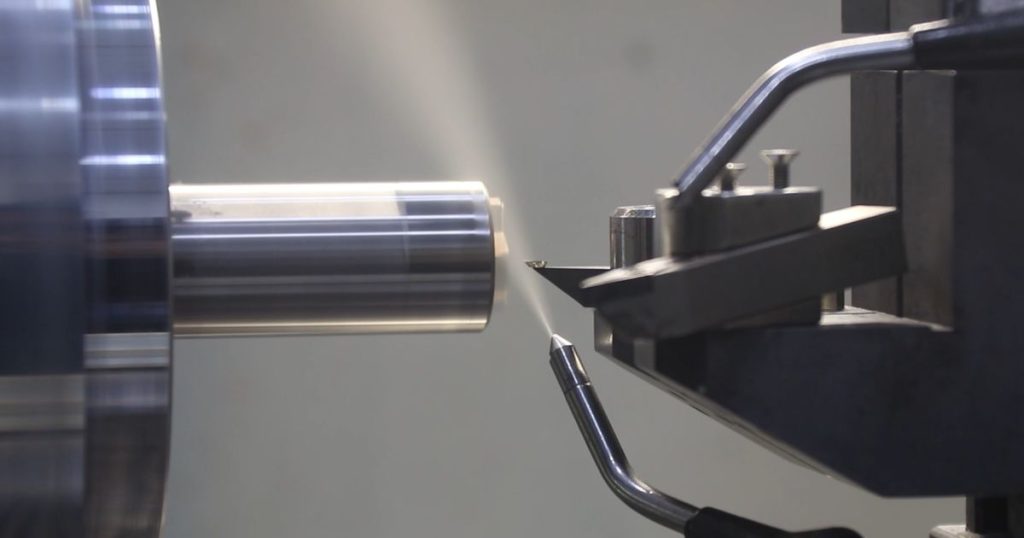
De senaste framstegen inom diamantsvarvningsteknik har avsevärt breddat dess möjligheter, vilket möjliggör högre komplexitet, förbättrad precision och utökad materialkompatibilitet. Dessa innovationer drivs av kraven från modern optik inom områden som flyg- och rymdteknik, försvar, AR/VR, biomedicinsk avbildning och halvledarmetrologi.
5.1 Snabbt verktygsservo
FTS-system har revolutionerat diamantsvarvningens förmåga att producera fina ytstrukturer med precision på mikron och submikron. Till skillnad från traditionell verktygsrörelse begränsad till långsammare matningshastigheter introducerar FTS högfrekvent axiell modulering av skärverktyget – ofta i området 1–5 kHz – synkroniserad med spindelrotationen.
Nyckelfunktioner:
- Mikrostrukturtillverkning:
Möjliggör bearbetning av DOEs, linsmatriser, Fresnel-zoner och gitter direkt i metall- eller polymersubstrat. - Dynamisk ytmodulering:
Möjliggör snabba förändringar i ythöjd och stöder komplexa topografier som inte kan uppnås med vanliga långsamma servosystem. - Förbättrad ytjämnhet:
FTS jämnar ut övergångar mellan mikrostrukturer, vilket minskar sömnadsfel som är vanliga i flerpassprocesser.
Program:
- Strålhomogenisatorer
- Vågfrontsensorer
- Anpassad diffraktiv strålformningsoptik
- Mikrolinsmatriser för bild- och belysningssystem
FTS-teknik är avgörande för att utöka omfattningen av diamantbearbetning till marknaden för mikrooptik och fotoniska komponenter, vilket möjliggör fritt formade diffraktiva och hybridoptiska element.
5.2 Laserassisterad diamantsvarvning
Laserassisterad diamantsvarvning (LADT), ibland kallad LAM i bredare sammanhang, är en hybridmetod som integrerar en kontrollerad värmekälla – vanligtvis en fokuserad IR- eller CO₂-laser – direkt i bearbetningszonen. Denna teknik förvärmer materialet precis före skärverktyget.
fördelar:
- Minskade skärkrafter:
Uppvärmning mjukar upp hårda och spröda material, vilket sänker motståndet under skärning och minskar verktygsslitage. - Möjliggör icke-traditionella material:
LADT gör det möjligt att diamantsvarva material som normalt skulle bryta ner diamantverktyg, såsom:- Optiska glasögon (t.ex. BK7, smält kiseldioxid)
- Keramik (t.ex. Al₂O₃)
- Järnlegeringar och härdade stål
- Förbättrad ytintegritet:
Minimerar mikrofrakturer under ytan och förbättrar ytfinishen, särskilt i spröda kristallina material.
Exempelsystem:
MICROLAM Opto-Precision System integreras sömlöst med diamantsvarvar och erbjuder programmerbar lasereffekt, punktstorlekskontroll och synkroniserad uppvärmning med verktygsrörelser i realtid.
Program:
- IR-optik i kalkogenid- och fluoridglas
- Forminsatser för replikering av glaslinser
- Laserskanningsoptik med komplexa geometrier och hårda beläggningar
LADT öppnar nya gränser inom precisionsbearbetning genom att möjliggöra direkt formning av material som tidigare begränsats till slipning och polering.
5.3 In-situ-mätning
In-situ-mätning innebär att mätsystem integreras direkt i diamantsvarvplattformen, vilket möjliggör realtidsövervakning av ytan och dynamisk korrigering under eller mellan skärpass.
Vanliga verktyg på plats:
- Vitt ljusinterferometri (WLI):
Beröringsfri ytmätning med nanometerupplösning. - Kontaktprober:
Stylusbaserade sensorer för direkt formmätning; effektiva för både konkava och konvexa geometrier. - Laserförskjutningssensorer:
Används för höghastighetsytskanning eller felmappning.
Fördelar:
- Sluten slinga-korrigering:
Verktygsbanor kan justeras dynamiskt baserat på uppmätta ytavvikelser, vilket minskar kumulativa fel och eliminerar behovet av offline-återkopplingsslingor. - Minskade mätningskostnader:
Minimerar tiden och kostnaden för att ta bort delar för extern interferometrisk testning. - Högre avkastning och noggrannhet:
Möjliggör proaktiv korrigering av formfel, termisk drift och maskininstabilitet innan de äventyrar slutkvaliteten.
Avancerade implementeringar:
- Z-höjdkompensation i realtid under finbearbetning
- Automatisk kalibrering av spindel- och arbetsbordsfelkartor
- Maskininlärningsintegration för prediktiv felkorrigering
In-situ-mätning representerar ett avgörande steg mot smart tillverkning inom optik, där datadriven bearbetning kontinuerligt optimerar delkvalitet och processeffektivitet.
6. Slutsats
Diamantsvarvad optik står som en hörnstensteknik inom området för tillverkning av ultraprecisionsoptik. Trots sin mognad fortsätter den att utvecklas genom en synergi mellan teknisk innovation, materialvetenskap och digitala styrsystem. I grunden erbjuder diamantsvarvning oöverträffade möjligheter att producera optiska ytor med nanometrisk ytjämnhet, submikronformnoggrannhet och komplexa geometrier, allt från klassiska asfärer till invecklade fria former och diffraktiva strukturer.
Denna teknik uppfyller de stränga prestanda- och integrationskraven hos moderna optiska system som används inom ett brett spektrum av branscher, inklusive:
- Flyg- och försvarsindustrin (t.ex. IR-avbildning, strålstyrning)
- Biomedicinsk instrumentering (t.ex. endoskopisk optik, diagnostisk avbildning)
- Konsumentelektronik (t.ex. AR/VR-headset, HUD:er)
- Lasersystem (t.ex. strålleverans, fiberoptisk kollimering)
Framväxten av FTS-system har dramatiskt utökat möjligheten att uppnå ytformer, vilket möjliggör dynamisk generering av mikrostrukturer och hybridoptik i en enda uppställning. Samtidigt har LADT öppnat upp möjligheten att bearbeta material som ansågs för hårda eller spröda för konventionella diamantverktyg, inklusive optiska glas och keramik. Dessa framsteg har avsevärt minskat tillverkningskomplexiteten och breddat materialkompatibiliteten.
Dessutom har integrationen av in situ-metrologi, såsom interferometri och ytprofilering i realtid, förvandlat diamantsvarvning till en datadriven process, vilket möjliggör tillverkning i ett slutet kretslopp med adaptiva verktygsbanskorrigeringar och prediktiv kvalitetskontroll. Denna övergång till smarta bearbetningsmiljöer förbättrar utbytet, förkortar cykeltiderna och minskar beroendet av efterbearbetningsinspektion.
I takt med att efterfrågan på kompakt, högpresterande och multifunktionell optik fortsätter att öka, särskilt inom nästa generations applikationer som autonoma system, kvantfotonik och bärbara skärmar, är diamantsvarvning fortfarande inte bara relevant utan också oumbärlig. Med sin förmåga att balansera precision, flexibilitet och skalbarhet är den väl positionerad för att förbli en viktig möjliggörare för optisk innovation under kommande år.
7. Att välja en pålitlig tillverkare av diamantsvarvning för diamantsvarvad optik

Att välja rätt tillverkningspartner är avgörande när man skaffar diamantsvarvad optik , eftersom precisionen, konsistensen och kvaliteten på slutprodukten är starkt beroende av tillverkarens expertis, utrustning och processkontroller. Med tanke på diamantsvarvningens ultraprecision kan även små avvikelser äventyra den optiska prestandan.
När precision och prestanda är viktigt är det avgörande att välja rätt partner för diamantsvarvad optik. Leta efter en tillverkare med beprövad kapacitet inom ultraprecisionsbearbetning, intern mätteknik och erfarenhet av optiska material och tillämpningar. Wavelength Opto-Electronic är en pålitlig leverantör av diamantsvarvad optik och erbjuder:
- Subnanometriska ytfinisher och hög formnoggrannhet
- Asfärer, fria former och reflekterande optik
- Avancerad bearbetning med FTS och LADT
- Interferometrisk testning och ISO-certifierad kvalitetskontroll
Oavsett om det gäller prototypframställning eller volymproduktion, levererar Wavelength precisionsoptik skräddarsydd för IR-avbildning, lasersystem, AR/VR med mera.
