
Att välja rätt blå laseroptik för industriella laserapplikationer
Författare: Bryan Ng – Marknadschef
Publicerad på:
Senast redigerad:
Blå lasrar har sin framgång. Där infraröda och till och med gröna våglängder länge har dominerat industriell laserbearbetning, skapar blå diodlasrar – vanligtvis med en våglängd på runt 450 nm – en egen kategori av en enkel anledning: fysik. Högreflekterande metaller som koppar, guld, aluminium och mässing absorberar blått ljus mycket mer effektivt än infrarött ljus, vilket gör blå lasrar dramatiskt bättre lämpade för processer som historiskt sett har varit svåra, inkonsekventa eller långsamma med traditionella IR-system.
Men som med alla laservåglängder är källan bara en del av ekvationen. Optiken som levererar, formar och skyddar en blå laserstråle avgör om ett system faktiskt fångar den absorptionsfördelen – eller förlorar den på grund av dålig strålkvalitet, beläggningsnedbrytning eller termisk drift. Att välja rätt blå laseroptik är en helt annan övning än att specificera optik för ett moget IR- eller CO₂-system, och att få det rätt är viktigare än det först kan verka.
Användningen av blå laser har accelererat snabbt under de senaste åren, till stor del drivet av tillväxten inom elfordon och batterier, men den underliggande våglängdsfördelen sträcker sig långt bortom någon enskild bransch. I takt med att fler tillverkare utvärderar blå lasrar för första gången har det blivit en verkligt användbar del av teknisk kunskap, inte bara en nischfråga för lasersystemdesigners, att förstå vad som gör optiken bakom dem annorlunda – och hur man väljer rätt komponenter.
1. Varför blå laseroptik är annorlunda
Vid cirka 450 nm är blått ljus en våglängd där vanliga IR-optimerade beläggningar och substrat inte presterar bra. Antireflexbeläggningar och högreflekterande beläggningar måste vara specifikt inställda för denna kortare våglängd, eftersom en beläggning designad för 1064 nm inte kommer att transmittera eller reflektera effektivt – eller överleva – vid 450 nm. Substratvalet är också viktigt: smält kiseldioxid är fortfarande ett starkt val för dess transmission och skadebeständighet, men beläggningsdesign och lageruppbyggnad måste ta hänsyn till blått ljuss kortare våglängd och motsvarande strängare toleranskrav.
Det finns också en effekt- och termisk dimension. Många blålasersystem som används vid industriell svetsning och bearbetning arbetar med hög kontinuerlig effekt, och blåa diodmatriser kombineras ofta – rumsligt eller via fiberkoppling – för att nå de effektnivåer som behövs för arbete i produktionsskala. Den kombinationsprocessen medför sina egna optiska krav, och optiken nedströms den måste hantera en stråle som kan ha en annan rumslig eller termisk profil än en källa med en enda emitter.
2. Absorptionsfysiken bakom den blå laserförskjutningen
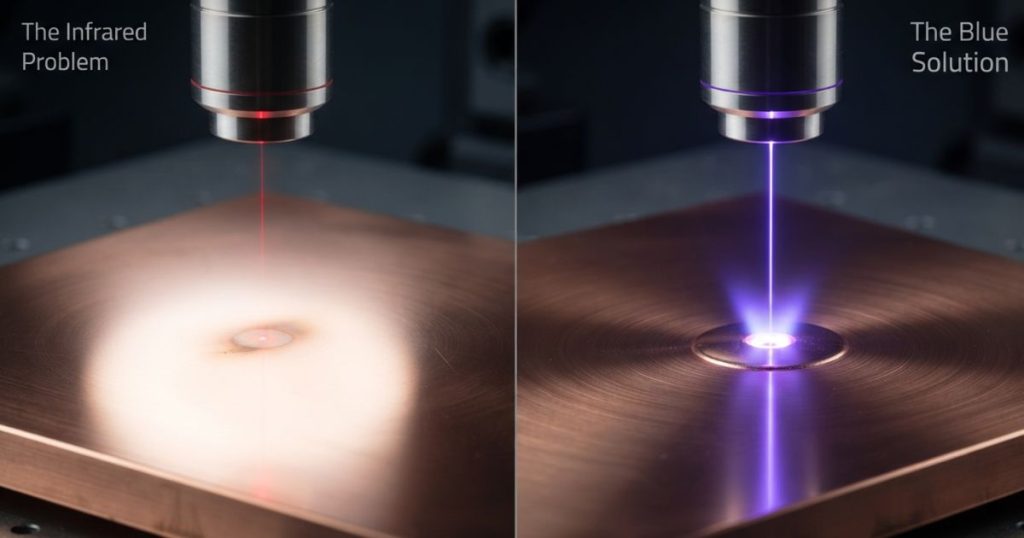
Det är värt att stanna upp vid varför blå lasrar har vunnit mark så snabbt, eftersom resonemanget direkt formar vad optikingenjörer faktiskt behöver prioritera. Metallabsorption av laserljus är starkt våglängdsberoende, och för högreflekterande metaller som koppar, guld och aluminium är detta beroende dramatiskt. Vid typiska nära-infraröda våglängder runt 1064 nm reflekterar koppar en stor majoritet av det infallande ljuset vid rumstemperatur, vilket innebär att mycket av en IR-lasers effekt helt enkelt går till spillo – studsar bort snarare än absorberas av arbetsstycket. När metallen värms upp under bearbetningen förbättras absorptionen, men det skapar en instabil, tröskelstyrd process: svetskvaliteten kan variera kraftigt baserat på små variationer i ytbeskaffenhet, uppvärmningshistorik eller strålpositionering.
Blått ljus runt 450 nm beter sig väldigt annorlunda. Koppars absorption vid blå våglängder är dramatiskt högre än vid IR-våglängder även vid rumstemperatur, vilket innebär att processen startar i en stabil, förutsägbar absorptionsregim snarare än att vara beroende av en termisk skenande effekt för att komma igång. I praktiken leder detta till mer konsekvent svetsgenomträngning, minskat stänk och bättre repeterbarhet – särskilt värdefullt i tillverkningsmiljöer med hög volym, som till exempel produktion av elbilsbatterier, där svetskonsistensen över tusentals fogar direkt påverkar utbyte och säkerhet.
Denna absorptionsfördel är hela anledningen till att blå laseroptik existerar som en separat kategori. Men det betyder också att all ineffektivitet som introduceras av optiken – en beläggning som reflekterar mer än den borde, en lins som förvränger strålkvaliteten eller kontaminering som absorberar energi vid fel punkt i strålgången – motverkar anledningen till att systemet byggdes med en blå laser från första början.
3. Viktiga faktorer att beakta vid val av blå laseroptik
3.1 Beläggningsdesign för det specifika våglängdsbandet
Blå diodlasrar är inte perfekt monokromatiska – utsignalen kan spänna över ett smalt band runt den nominella våglängden, och det bandet kan förändras något med temperatur och drivström. Optik bör specificeras med AR- och HR-beläggningar utformade kring laserns faktiska driftsband, inte bara dess nominella mittvåglängd. Detta är mer viktigt för blå optik än för många IR-system, eftersom beläggningens prestanda tenderar att vara mer känslig för små våglängdsskift vid kortare våglängder – en beläggning som är snävt optimerad för 445 nm kan redan visa mätbar transmissionsförlust vid 455 nm, långt inom en diodmatris normala driftsavdrift.
Det är också värt att fråga en leverantör hur deras beläggningsdesign tar hänsyn till infallsvinkeln, eftersom beläggningar som presterar bra vid normal infallsvinkel kan förskjuta sin reflektionskurva vid de vinklar som faktiskt finns i en kompakt svetshuvudlayout.
3.2 Skadetröskelvärde vid drifteffekt
Högpresterande blålasersystem – allt vanligare inom svetsning och additiv tillverkning – utsätter optiken för stor belastning, särskilt vid kollimeringslinsen och eventuella fokuserings- eller skyddsfönster närmast arbetsstycket. Specifikationer för skador bör utvärderas mot faktisk driftseffekt och arbetscykel, inte bara laserns maximala effekt, eftersom ihållande drift med hög genomsnittlig effekt belastar beläggningar annorlunda än kort pulserad exponering.
Ett värde för laserinducerad skadetröskel (LIDT) mätt under kortpulstestförhållanden förutsäger inte nödvändigtvis hur en beläggning håller vid kontinuerlig vågdrift vid full arbetscykel i månader. Om möjligt, be leverantörer om skadetröskelvärden mätt under förhållanden som liknar din faktiska tillämpning.
3.3 Strålkombinerings- och leveransarkitektur
Eftersom många industriella blålasersystem når användbar effekt genom att kombinera flera diodemittrar, måste den involverade optiken – strålkombinatorer, kollimerande linser och fiberkopplingskomponenter – matchas med den specifika arkitekturen. En missmatchning här minskar inte bara effektiviteten; den kan försämra strålkvaliteten (M²) på sätt som direkt påverkar svets- eller processkonsistensen nedströms.
3.4 Skyddsfönster och kontamineringsbeständighet
Vid svetsning och bearbetning sitter skyddsfönster närmast arbetsområdet och bär bördan av stänk, ångor och skräp. Dessa behöver kombinera hög transmission vid den blå våglängden med beläggningar som är resistenta mot kontaminering, eftersom även lätt ytförorening kan absorbera effekt avsevärt vid korta våglängder och leda till termiska skador över tid.
3.5 Termisk stabilitet hos den fullständiga optiska vägen
Hög kontinuerlig effekt och snäva fokuseringstoleranser innebär att termisk linsbildning och fokusdrift är verkliga problem i blålasersystem. Optik – och fästena och höljena runt dem – måste utvärderas för termisk stabilitet över systemets faktiska arbetscykel, inte bara ett specifikationsblad från en laboratoriebänk.
3.6 Tillämpningsspecifika krav på fokus och punktstorlek
Kopparsvetsning, batteriflik- och samlingsskensvetsning, lödning och additiv tillverkning kräver olika punktstorlekar, arbetsavstånd och skärpedjupsegenskaper. En fokuseringslins optimerad för finsvetsning passar inte nödvändigtvis en bredare process för beklädnad eller additiv tillverkning, så valet av optik bör utgå från det specifika processkravet snarare än en generisk katalogpost med "blå laserlins".
4. Vanliga tillämpningar som driver efterfrågan på blå laseroptik
Medan kopparsvetsning fortfarande är det främsta användningsområdet – starkt drivet av tillverkning av elbilsbatterier och motorer – dyker blå laseroptik upp i en växande uppsättning industriella tillämpningar:
- Koppar- och samlingsskenssvetsning i tillverkning av elbilsbatterier och kraftelektronik, där Blues överlägsna kopparabsorption förbättrar svetskonsistensen och minskar stänk jämfört med IR-system.
- Svetsning med batteriflikar, där tunna, högreflekterande folier drar nytta av blått ljuss mer förutsägbara och stabila absorptionsbeteende.
- Svetsning av hårnålslindningar i motorer, en allt vanligare tillämpning inom e-mobilitet där hårnålar i koppar behöver exakta, repeterbara fogar.
- Lödning av koppar och kopparlegeringskomponenter, där blå färgs absorptionsfördel möjliggör renare och mer kontrollerad värmeinmatning.
- Additiv tillverkning, där blå lasrar utforskas för utskrift med koppar och andra reflekterande metallpulver som är svåra att bearbeta med traditionella IR-baserade system.
5. Material värt att känna till
Medan smält kiseldioxid fortfarande är standardsubstratet för de flesta blå laseroptik , tenderar några materialöverväganden att dyka upp specifikt vid design av blåvåglängdssystem:
- Den optiska beläggningens enhetlighet blir mer synlig vid kortare våglängder – små variationer i beläggningstjocklek som skulle vara obetydliga för ett IR-system kan producera mätbar vågfrontsförvrängning i en blå stråle, vilket är viktigt för tillämpningar som additiv tillverkning där fin strålkontroll påverkar utskriftskvaliteten.
- Antireflexbeläggningens hållbarhet under exponering för blått ljus är en verklig skillnad mellan leverantörer, eftersom blå fotoner bär mer energi än IR-fotoner och kan bryta ner underkonstruerade beläggningar snabbare än förväntat vid långvarig drift med hög effekt.
- Materialen i höljet och monteringen spelar större roll än de kanske verkar. Högkontinuerliga blåljussystem genererar verklig termisk belastning, och monteringar som inte avleder värme effektivt kan tillåta små mängder linsrörelser över en förskjutning, vilket gradvis försämrar fokusprecisionen på sätt som lätt feldiagnostiseras som ett laserkällproblem.
6. Vanliga misstag vid specificering av blå laseroptik
Några återkommande misstag uppstår när team övergår från IR- eller fiberlasersystem till blålaserapplikationer för första gången:
- Återanvändning av antaganden om skadetröskelvärden från IR-eran. Ett skadetröskelvärde som kändes konservativt för ett 1064 nm-system överförs inte automatiskt till ett 450 nm-system – att behandla blå optik som "IR-optik med en annan beläggning" kan leda till underspecificerade komponenter.
- Underskattning av strålkombinationseffekter. Team specificerar ibland nedströmsoptik baserat på en strålprofil med en enda emitter, men upptäcker sedan att en kombinerad stråle med flera emitterar har olika divergensegenskaper som den valda optiken inte var utformad för att hantera korrekt.
- Att behandla skyddsfönster som en eftertanke. Ett dåligt belagt eller underspecificerat skyddsfönster är ofta den första felpunkten i ett blålasersvetshuvud, eftersom det sitter närmast stänk och skräp samtidigt som det bär full stråleffekt.
- Hoppa över leverantörsvalideringsdata. Att be om faktiska driftsdata – inte bara specifikationer från laboratoriebänkar – är en rimlig och allt vanligare begäran i en så här ny kategori.
7. En praktisk urvalschecklista
När man utvärderar ett nytt eller uppgraderat system är det bra att gå igenom en kort uppsättning frågor innan man begär offerter:
- Vilket är laserns faktiska driftsvåglängdsband, inklusive förväntad drift under belastning?
- Vad är systemets kontinuerliga driftseffekt och arbetscykel – inte bara toppklassning?
- Är strålen en enda emitter eller kombinerad av flera dioder, och hur påverkar det kraven på strålkvalitet nedströms?
- Vilket arbetsavstånd och vilken punktstorlek kräver den specifika applikationen?
- Hur exponerad kommer skyddande optik att vara för stänk, ångor eller skräp, och vilken nivå av kontamineringsmotstånd behövs?
- Kräver applikationen en katalogstandardkomponent, eller kräver det mekaniska höljet och balkgeometrin en anpassad design?
Att besvara dessa i förväg brukar spara avsevärt tid och kostnader jämfört med att upptäcka en obalans efter att ett system är byggt och fungerar under förväntan.
8. Att arbeta med rätt optikpartner
Eftersom blå laseroptik fortfarande är en relativt ung kategori jämfört med IR-, CO₂- eller UV-optik, har inte alla optikleverantörer djupgående, produktionsbeprövad erfarenhet av blåvåglängdsbeläggningar och högpresterande blå strålleverans. Leverantörer med dokumenterad erfarenhet inom flera laservåglängder – och egen beläggnings- och designkapacitet för att utveckla våglängdsspecifika lösningar snarare än att anpassa en IR-produkt – tenderar att vara ett säkrare val för tillämpningar där strålkvalitet och tillförlitlighet direkt påverkar produktionsutbytet, såsom tillverkning av elbilsbatterier.
Wavelength Opto-Electronics bredare optikportfölj, som omfattar CO₂, UV, SWIR och bildoptik, återspeglar den typ av expertis inom design och beläggningar för flera våglängder som är väl översatt till nya kategorier som blå laseroptikDeras katalog och anpassade funktioner täcker hela leveranskedjan för blå laserstråle, inte bara en enda komponent:
F-theta-skanningslinser för blålasersystem. För blålasermärkning, gravyr och precisionsskanningstillämpningar erbjuder Wavelength F-theta-linser utformade för att hålla fokus platt och konsekvent över hela skanningsfältet vid blå våglängder – ett måste för galvanometerbaserade system där fältkrökning eller fokusdrift utanför axeln annars skulle försämra märkningskvaliteten eller ge precision mot arbetsområdets kanter. Precis som med deras UV- och IR-linslinjer är dessa byggda med monteringsadaptrar som är kompatibla med stora märken av galvo-skanningshuvuden, vilket förenklar integrationen för OEM-tillverkare som utformar nya blålaserplattformar.
Strålexpanderare anpassade till kraven för blå våglängder. Att få rätt stråldiameter och divergens i en skanningslins eller fokuseringshuvud är lika viktigt vid blå våglängder som någon annanstans, och Wavelengths linjer för strålexpanderare med fast och zoom – inklusive motoriserade alternativ för produktionsmiljöer som behöver repeterbar, fjärrjusterbar förstoring – kan specificeras med beläggningar som är inställda för transmission av blå våglängder och hög skadetröskel, vilket stöder de snävare toleranser som blå system kräver.
Högreflektionsspeglar för leverans av blå stråle. Att styra en blå laserstråle genom ett svetshuvud, skanningssystem eller strålkombinationsbana kräver speglar med beläggningar som är specifikt optimerade för blå våglängder och hög kontinuerlig effekt – inte återanvända IR- eller bredbandsbeläggningar som tyst avger effektivitet vid 450 nm. Wavelengths laserlinjespeglar är konstruerade för hög reflektionsförmåga och hög laserskadetröskel, vilket är direkt viktigt för blå system som körs med långvarig hög effekt i svets- och bearbetningsapplikationer.
Skyddsfönster och andra strålgångskomponenter. Utöver den centrala fokuserings- och styroptiken sträcker sig Wavelengths kapacitet till skyddsfönster och andra komponenter placerade närmast arbetszonen – exakt där blå lasersvetshuvuden utsätts för mest stänk och skräp, och där beläggningens hållbarhet har störst inverkan på systemets drifttid.
Specialdesign räcker inte när det är färdigt. Med tanke på hur nya blålasersvets- och bearbetningssystem ofta är, håller många OEM-tillverkare fortfarande på att finslipa strålarkitektur, arbetsavstånd eller krav på mekaniskt hölje – och det är där Wavelengths egenutvecklade specialdesign av optik och beläggningsutveckling blir verkligt användbar snarare än något som är bra att ha. Istället för att anpassa en felaktig IR- eller UV-komponent kan team arbeta direkt med Wavelengths teknikteam för att specificera linser, speglar och strålexpanderare byggda kring den faktiska laserkällan, effektnivån och applikationen från början.
För tillverkare som övergår till blålasersvetsning eller -bearbetning för första gången är den här typen av konsultativ erfarenhet av olika våglängder – backad upp av en enda leverantör som kan leverera skanningslinsen, strålexpandern och spegeln som en matchande uppsättning – ofta lika värdefull som komponenterna själva.
9. Takeaway
Blå laseroptik löser ett verkligt, fysikdrivet problem – koppar och andra reflekterande metaller absorberar helt enkelt inte IR-ljus bra, och blå våglängder täcker den klyftan. Men att inse den fördelen i produktionen beror på optik som är specifikt konstruerad för blåtts kortare våglängd, högre effektkrav och de strålkombinerande arkitekturer som är vanliga i industriella blå lasersystem. Oavsett om du specificerar optik för kopparsvetsning, batteritillverkning, lödning eller additiv tillverkning, utgår du från applikationens faktiska effekt, strålarkitektur och punktstorlekskrav – snarare än att behandla blå optik som en drop-in-ersättning för IR-komponenter – och det är skillnaden mellan ett system som presterar och ett som underpresterar.
