
Оптика с алмазной обработкой: прецизионное производство для современных оптических систем
Автор: Брайан Нг – менеджер по маркетингу
Опубликовано:
Последнее редактирование:

Оптические элементы, изготовленные методом алмазной токарной обработки, представляют собой высокоточные оптические компоненты, которые проходят сверхточную обработку с использованием алмазного режущего инструмента. Этот метод позволяет создавать сложные геометрические формы поверхностей, включая асферические линзы, оптику произвольной формы и дифракционные элементы, с точностью до субмикронных размеров и нанометровой шероховатостью поверхности.
Поскольку отрасли требуют более высокой производительности и миниатюризации оптических систем, оптика с алмазной обработкой играет решающую роль в инфракрасных (ИК), видимых и ультрафиолетовых (УФ) приложениях. От аэрокосмической и оборонной промышленности до медицинских приборов и бытовой электроники оптика с алмазной обработкой обеспечивает непревзойденную универсальность и точность.
1. Основы алмазной точеной оптики
1.1 Обзор процесса
Обработка оптики алмазным токарным станком представляет собой разновидность сверхточной механической обработки, при которой для изготовления высокоточных оптических компонентов используется режущий инструмент из монокристаллического алмаза. Этот процесс обычно проводится на сверхточном токарном станке с возможностью позиционирования в нанометровом масштабе и исключительной термической и механической стабильностью.
Заготовка, обычно изготовленная из металлов (таких как алюминий, медь или никель), кристаллических материалов (например, CaF₂ или ZnSe₂ ) или оптически прозрачных полимеров (например, ПММА, Zeonex ), устанавливается на высокоточный шпиндель с воздушным подшипником. По мере вращения заготовки шпинделем алмазный инструмент следует по тщательно запрограммированной траектории, формируя оптическую поверхность.
Ключевые характеристики процесса алмазного точения включают в себя:
- Субнанометрическая шероховатость поверхности: достижимая чистота поверхности может достигать Ra < 10 нм, что сводит к минимуму требования к последующей обработке, такой как полировка или подготовка покрытия.
- Высокая точность формы: погрешности рисунка поверхности можно контролировать с точностью до λ/10 от пика до впадины (PV), что позволяет производить оптику для сложных ИК- и видимых применений.
- Детерминированная обработка: траектория инструмента точно программируется с помощью ЧПУ, что обеспечивает превосходную повторяемость и последовательность от детали к детали.
- Сложные геометрии: возможность изготовления асферических, тороидальных и произвольных поверхностей, которые трудно или невозможно изготовить с использованием обычных методов полировки.
Такой уровень контроля делает алмазное точение особенно подходящим для создания прототипов и производства оптических компонентов в аэрокосмической, оборонной промышленности, системах формирования изображений и бытовой электронике.
1.2 Конструкция машины
Сверхточные алмазные токарные станки спроектированы для достижения допусков на уровне нанометров и принципиально отличаются от обычных токарных станков с ЧПУ. В их конструкции приоритет отдается жесткости, термостойкости, виброизоляции и точности движения.
Основные компоненты и конструктивные особенности включают в себя:
- Шпиндели на воздушных подшипниках: эти шпиндели работают без механического контакта, обеспечивая полное индикаторное биение (TIR) < 50 нм и близкое к нулю трение, что необходимо для достижения сверхплавного вращательного движения и уменьшения неровностей поверхности.
- Линейные столы с гидростатическими или воздушными подшипниками: эти столы обеспечивают движение без трения по осям X и Z (а иногда и по осям Y или B/C в многоосевых системах), что позволяет точно позиционировать инструмент с субмикронным или нанометрическим разрешением.
- Терморегулируемые корпуса: для обеспечения стабильности размеров вся машина помещена в корпус с активным регулированием температуры, что позволяет поддерживать колебания окружающей среды в пределах ±0.1 °C. Даже небольшой температурный дрейф может повлиять на рисунок поверхности и повторяемость.
- Системы виброизоляции: Активные или пассивные виброизоляционные платформы используются для смягчения возмущений окружающей среды, которые могут ухудшить точность формы и качество поверхности.
- Быстрый сервопривод инструмента (FTS) и медленный сервопривод инструмента (STS):
- FTS: добавляет высокочастотное движение с малой амплитудой к режущему инструменту, как правило, для изготовления микроструктур, дифракционной оптики или оптических элементов с резкими поверхностными особенностями.
- STS: обеспечивает более медленное движение с большей амплитудой для создания сложных поверхностей произвольной формы в процессе обработки.
Эти элементы точного машиностроения работают согласованно, сводя к минимуму вибрацию инструмента, устраняя люфт и обеспечивая точность позиционирования и повторяемость, необходимые для изготовления оптических поверхностей с точностью до нанометра.
2. Материалы в оптике, обработанной алмазным точением
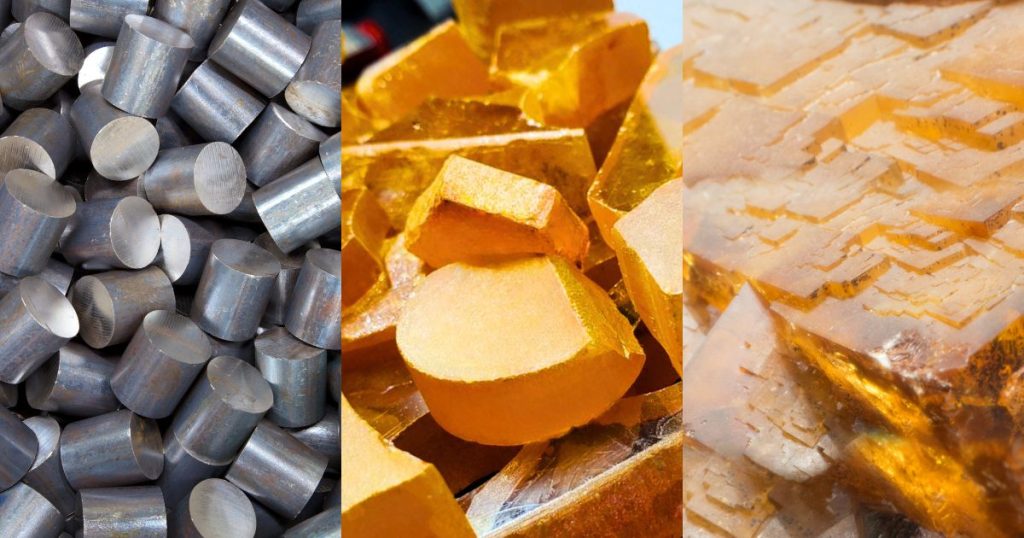
Алмазное точение наиболее эффективно для цветных металлов, кристаллических материалов и полимеров. Черные металлы ускоряют износ алмазного инструмента из-за химического взаимодействия, хотя появляются гибридные решения.
2.1 Подходящие материалы
| Материал | Типичное применение в оптике с алмазной обработкой | Заметки |
|---|---|---|
| Алюминий (Al 6061, AlSi) | Отражающие зеркала, ИК-оптика | Отличная обрабатываемость |
| Медно-никелевые сплавы | Лазерные зеркала, оптика формирования луча | Высокая отражательная способность |
| Селенид цинка (ZnSe) | Линзы CO₂-лазера, ИК-окна | ИК-прозрачный |
| Германий (Ge) | Тепловизионные линзы | Высокий показатель преломления |
| Фторид кальция (CaF₂) | УФ/ИК окна и линзы | Хрупкий, но поддается обработке |
| Пластики (ПММА, COC, Zeonex) | Микролинзовые матрицы, световоды | Экономически эффективно для репликации |
2.2 Износ инструмента на черных металлах
Одним из основных ограничений алмазной токарной обработки является быстрая деградация инструмента, которая происходит при обработке черных металлов. Эта проблема возникает из-за химического взаимодействия между алмазным инструментом, состоящим из чистого углерода, и содержанием железа в ферросплавах.
При повышенных температурах, возникающих во время резки, происходит каталитическая реакция между атомами углерода в алмазе и атомами железа в заготовке. Эта реакция приводит к графитизации алмаза на режущей кромке, что приводит к:
- Ускоренный износ
- Закругление или сколы кромок
- Потеря качества поверхности и точности размеров
На практике алмазные инструменты, которые обычно служат десятки или сотни часов при обработке цветных металлов, могут выйти из строя за считанные минуты при обработке стали или чугуна.
Чтобы смягчить эту проблему и сделать сверхточную обработку черных металлов жизнеспособной, было разработано несколько инновационных подходов:
2.1.1 Лазерная обработка (LAM)

Технология лазерной обработки (LAM) включает в себя локальный предварительный нагрев материала заготовки с помощью сфокусированного лазерного луча непосредственно перед зоной резания. Этот локальный нагрев снижает твердость и прочность материала на сдвиг, облегчая его обработку.
Основные преимущества:
- Снижение усилий резания: более мягкий материал в зоне резания снижает механическую нагрузку на алмазный инструмент.
- Минимальный износ инструмента: за счет снижения температуры резания и изменения химической активности каталитический износ значительно снижается.
- Улучшенная отделка поверхности: более плавное резание уменьшает дефекты поверхности и улучшает оптическое качество.
Пример:
Система MICROLAM, интегрированное решение LAM, устанавливается непосредственно на существующие алмазные токарные станки и синхронизирует лазерный луч с движением инструмента. Это позволяет точно контролировать нагрев и особенно эффективно для закаленных сталей и оптических вставок из черных металлов.
2.1.2 Нанесение последующего покрытия или промежуточного слоя
Другая стратегия предполагает модификацию поверхности заготовки перед обработкой:
- Покрытие железной основы нереактивным промежуточным слоем (например, химическим никелем или медью) создает обрабатываемую поверхность, совместимую с алмазными инструментами.
- После обработки покрытие может оставаться функциональным слоем или может быть удалено в зависимости от области применения.
Преимущества:
- Продлевает срок службы алмазного инструмента: исключает прямой контакт между железом и алмазом.
- Поддерживает высокое качество поверхности: обеспечивает получение оптической отделки на покрытых железных подложках.
- Индивидуализация: Толщину и твердость покрытия можно настроить для конкретных условий применения.
Случай использования:
Этот метод обычно используется для изготовления прецизионных вставок в литьевых формах, где оптическая поверхность формируется на никель-фосфорном покрытии, а не непосредственно на стали.
2.3 Наши возможности алмазной токарной обработки
В процессе алмазной токарной обработки мы также используем лазерные станки MICRO-LAM . Вот наши возможности в области алмазной токарной обработки :
| Отказоустойчивость | Стандарт | Точность | Высокая точность |
| Материалы | Кристалл: ZnSe, ZnS, Ge, GaAs, CaF2, BaF2, MgF2, Si, халькогенид другой ИК-материал ... и т. Д. | ||
| Металл: медь, алюминий, серебро, зеркала с никелевым покрытием и т. Д. | |||
| Пластик: ПММА, акрил, Zeonex и т. Д. | |||
| Формы / Геометрии | Сферические поверхности, асферические поверхности, асферические гибридные поверхности, цилиндрические линзы, плоские поверхности, внеосевые параболы, внеосевые эллипсы, внеосевые тороиды | ||
| Диаметр (вне оси) | 10mm - 250mm | 10mm - 250mm | 10mm - 250mm |
| Диаметр (по оси) | 5mm - 250mm | 5mm - 250mm | 5mm - 250mm |
| RMS шероховатость поверхности (для металлов) | 15nm | 10nm | <3 нм |
| RMS шероховатость поверхности (для хрусталя и пластика) | <15 нм | <7 нм | <3 нм |
| Ошибка отраженного волнового фронта (PV @ 632 нм) | λ | λ / 2 | λ / 8 |
| Качество поверхности | 80-50 | 60-40 | 40-20 |
| Покрытие | Без покрытия, Al, Al с УФ-улучшением, Золото, Серебро, Антибликовое покрытие, Специальное покрытие | ||
3. Качество и точность поверхности
Достижение исключительного качества поверхности и точности формы имеет решающее значение для эффективности оптических компонентов, изготовленных методом алмазной токарной обработки . Сверхточные возможности алмазных токарных станков позволяют осуществлять прямую обработку оптических поверхностей без необходимости традиционной полировки, особенно в ИК-спектре, где шероховатость поверхности и допуски по форме имеют критическое значение.
3.1 Форма поверхности
3.1.1 Точность формы
Алмазная токарная обработка может регулярно достигать точности формы лучше, чем 0.1 мкм Peak-to-Valley (PV), особенно в компонентах, используемых для средневолновых и длинноволновых ИК-приложений (MWIR/LWIR). Такой уровень точности обеспечивает правильное распространение волнового фронта, минимальные аберрации и оптимальную производительность системы.
3.1.2 Обработка поверхности
Достижимая шероховатость поверхности обычно находится в диапазоне Ra < 5–10 нм и зависит от нескольких факторов:
- Обрабатываемость материалов (например, алюминий против халькогенидного стекла)
- Радиус инструмента и состояние износа
- Скорость подачи и глубина резания
- Динамика машины и контроль окружающей среды
Эти гладкие поверхности особенно ценны для ИК-оптики, где микронеровности могут рассеивать свет и снижать эффективность пропускания или отражения.
3.1.3 Генерация формы
Формирование формы при алмазном точении является детерминированным, то есть окончательный профиль поверхности напрямую выводится из траектории инструмента, созданной компьютером, которая обычно основана на:
- Файлы проектирования CAD/CAM асферических или свободных форм
- Интерферометрические или профилометрические измерения (для коррекции замкнутого контура)
- Алгоритмы подгонки поверхности и картирование ошибок
Усовершенствованные системы управления гарантируют, что отклонения положения во время резки будут сведены к минимуму, что позволяет воспроизводить сложные геометрические формы, такие как тороиды, выпуклые/вогнутые асферы и внеосевые параболы с точностью до нанометра.
Методы компенсации:
- Картирование ошибок траектории инструмента: включает предварительно измеренные ошибки станка или шпинделя в программирование траектории инструмента.
- Температурная компенсация: регулирует тепловой дрейф в компонентах машины и заготовке.
- Обратная связь по метрологии на месте: обеспечивает возможность оперативной коррекции во время или между проходами обработки.
3.2 Дефекты поверхности
Несмотря на высокую точность алмазной обработки, некоторые дефекты поверхности все равно могут возникать из-за взаимодействия инструмента, свойств материала или неоптимальных параметров. Понимание и устранение этих дефектов имеет решающее значение для оптических характеристик.
3.2.1 Распространенные дефекты поверхности:
- Следы спирального инструмента:
- Причина: Винтовая траектория инструмента из-за синхронизированного вращения заготовки и подачи инструмента.
- Внешний вид: Концентрические или спиральные линии, видимые при оптическом осмотре.
- Воздействие: Может рассеивать свет или мешать интерферометрическим измерениям.
- Смягчение:
- Уменьшите скорость подачи за оборот.
- Используйте алгоритмы сглаживания траектории инструмента.
- Для минимизации шаблона используйте методы летучей резки или Fast Tool Servo.
- Заусенцы и деформация кромок:
- Причина: Пластичные материалы, такие как алюминий, могут подвергаться пластической деформации на кромках в процессе резки.
- Воздействие: ухудшает герметичность уплотнительных поверхностей, механическую посадку или оптическое определение кромок.
- Смягчение:
- Оптимизировать параметры резки (острый инструмент, минимальная глубина реза).
- Для лучшего среза используйте отрицательные передние углы.
- Включите последующую обработку, включая удаление заусенцев или обрезку кромок.
- Подповерхностный ущерб (SSD):
- Причина: Возникает в основном в хрупких материалах (например, ZnSe, CaF₂, стекло) из-за микротрещин и концентрации напряжений при резке.
- Воздействие: Может снизить механическую прочность или повлиять на передачу сигнала в ИК-оптике.
- Смягчение:
- Используйте неглубокие, постепенные проходы.
- Используйте оптимизированные скорости резания для поддержания пластичного режима обработки.
- Используйте охлаждающую жидкость/смазку для уменьшения температурных градиентов.
4. Типы оптических компонентов, обработанных алмазным точением
Алмазная токарная обработка позволяет изготавливать широкий спектр высокоточных оптических компонентов, особенно тех, которые сложно или дорого изготавливать с использованием традиционных методов полировки. От классических асферических до сложных свободных форм и дифракционных структур, алмазная токарная обработка поддерживает как прототипирование, так и массовое производство с исключительной гибкостью.
4.1 Асферическая оптика
Асферические линзы и зеркала предназначены для коррекции аберраций, в частности сферической аберрации, в оптических системах, где требования к характеристикам превышают возможности сферических элементов.
Преимущества асферических дисков, обработанных алмазным точением:
- Точность: Достижимая точность формы лучше, чем λ/10 PV, и шероховатость поверхности Ra < 10 нм.
- Гибкость конструкции: совместимость с широким диапазоном радиусов и конических констант.
- Эффективность: Прямая механическая обработка снижает или исключает необходимость в последующей полировке.
Области применения:
- Системы визуализации с высокой числовой апертурой
- ИК датчики
- Системы формирования лазерного луча
- Оптические концентраторы и коллиматоры
Поскольку алмазная токарная обработка по своей сути является вращательно-симметричной, она особенно хорошо подходит для изготовления осесимметричных асферических элементов с жесткими допусками и повторяемыми характеристиками.
4.2 Свободная оптика
Оптика свободной формы не имеет вращательной симметрии и часто имеет сложную, несферическую геометрию, что позволяет создавать компактные, высокоинтегрированные оптические системы с меньшим количеством компонентов.
Включено:
- STS: обеспечивает постепенное перемещение инструмента во время вращения для отслеживания сложных форм поверхности.
- FTS: добавляет быстрое широкополосное движение инструмента для модуляции поверхности с высоким разрешением.
Ключевые характеристики:
- Интегрированная оптическая функциональность на одной поверхности
- Несимметричное распределение оптической мощности
- Снижение сложности сборки и чувствительности к выравниванию
Области применения:
- Автомобильные проекционные дисплеи (HUD): формируют траекторию изображения для оптимального выравнивания поля зрения.
- Гарнитуры дополненной и виртуальной реальности: компактная, легкая оптика с широким полем зрения (FOV).
- Системы внеосевого освещения: такие как световоды или проекторы с изогнутыми оптическими путями.
Оптика свободной формы представляет собой растущий сектор фотоники и визуализации, который стал возможным благодаря гибкости сверхточной обработки.
4.3 Отражательная оптика и зеркала
Алмазное точение широко применяется для производства высокопроизводительной отражающей оптики, особенно там, где качество поверхности и термостойкость имеют решающее значение.
Материалы по теме:
- Алюминиевые сплавы (например, 6061, 7075): легкие, теплопроводные, идеально подходят для аэрокосмической и оборонной промышленности.
- Химическое никелирование (NiP): обеспечивает более твердый, полируемый слой с превосходной отделкой поверхности.
Типы отражательной оптики:
- Расширители луча: Для увеличения диаметра лазерного луча без искажения.
- Внеосевые параболы (OAP): широко используются для коллимации и фокусировки в лазерных и спектроскопических системах.
- ИК-коллиматоры и релейная оптика: где алюминиевые зеркала с покрытием обеспечивают высокую отражательную способность и минимальную хроматическую аберрацию.
Преимущества:
- Прямая обработка оптических поверхностей в структурные компоненты
- Легкие зеркальные заготовки (например, с сотовой основой)
- Превосходные характеристики в диапазоне от среднего до дальнего ИК-диапазона
4.4 Дифракционные оптические элементы
Дифракционные оптические элементы (ДОЭ) — это микроструктурированные поверхности, которые используют интерференцию и дифракцию, а не преломление или отражение, для управления светом.
Изготовление с помощью алмазного точения:
- Достигается с помощью систем FTS для микронных и субмикронных масштабов канавок.
- Возможность изготовления многоуровневых или сплошных рельефных дифракционных профилей.
Примеры компонентов DOE:
- Линзы Френеля: тонкие и легкие альтернативы громоздким рефракционным линзам.
- Формирователи луча: создание профилей интенсивности с плоской вершиной, линейных или индивидуальных профилей.
- Объединители/разделители длин волн: используются в спектроскопии или телекоммуникационных приложениях.
Бенефиты:
- Высокая точность глубины и расстояния между канавками
- Гибкость в управлении длиной волны и фазой
- Быстрое прототипирование индивидуальных конструкций
ДОЭ, изготовленные методом алмазного точения, могут служить эталонами для копирования (например, в полимере методом литья под давлением или тиснения) или использоваться непосредственно в специализированных оптических системах.
4.5 Представление нашей оптики с алмазной обработкой
4.5.1 Кремниевая микролинзовая матрица


Мы изготовили массив микролинз методом алмазной токарной обработки (Nanotech 250UPL с 3 осями). В процессе использовался низкоскоростной сервопривод (ось C) с временем цикла 50 часов (включая черновую, получистовую и чистовую обработку). Целевые результаты Rq-10нм и качество поверхности 60-40, мы достигли результатов от Rq-6 до 9нм и качество поверхности 60-40.
4.5.2 Внеосевое параболическое зеркало
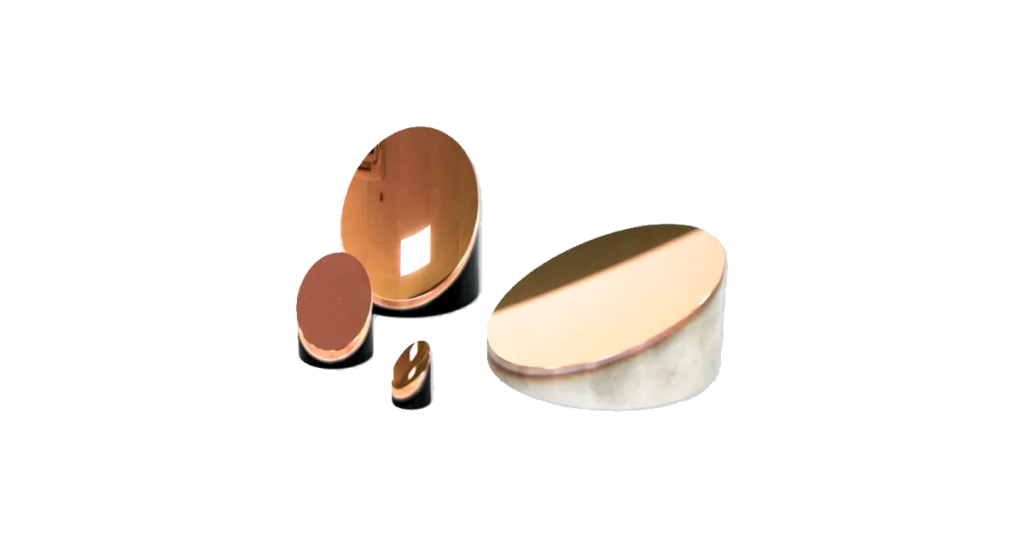

Эти внеосевые параболические зеркала , изготовленные из меди (F250 и F100) и алюминия (F100 и F12.5), обработаны на 3-осевом алмазном токарном станке. Целевая шероховатость Rq < 10 нм и погрешность формы < 0.6 микрон позволили достичь результатов Rq = 10 нм и PT = 0.25 микрон.
4.5.3 Биконическое медное зеркало


Мы используем 3-осевой алмазный токарный станок для изготовления биконического медного зеркала с использованием низкоскоростного сервопроцесса. Целевая шероховатость Rq<10 нм и погрешность формы <0.6 мкм, мы достигли результатов Rq 3 нм и 4 нм, а также PT=0.3 мкм и 0.6 мкм.
5. Достижения в области алмазной обработки оптики
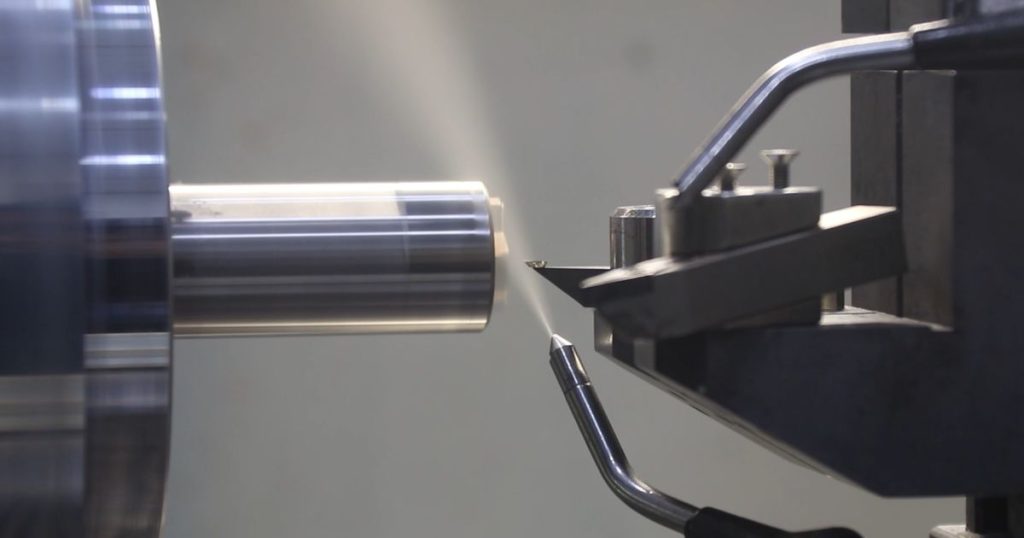
Недавние достижения в технологии алмазной обработки значительно расширили ее возможности, обеспечив более высокую сложность, улучшенную точность и расширенную совместимость материалов. Эти инновации обусловлены требованиями современной оптики в таких областях, как аэрокосмическая промышленность, оборона, дополненная и виртуальная реальность, биомедицинская визуализация и метрология полупроводников.
5.1 Быстрый сервопривод инструмента
Системы FTS произвели революцию в способности алмазной токарной обработки производить тонкие поверхностные структуры с микронной и субмикронной точностью. В отличие от традиционного движения инструмента, ограниченного более медленными скоростями подачи, FTS представляет высокочастотную осевую модуляцию режущего инструмента — часто в диапазоне 1–5 кГц — синхронизированную с вращением шпинделя.
Ключевые возможности:
- Изготовление микроструктуры:
Позволяет производить обработку Делает, линзовые матрицы, зоны Френеля и решетки непосредственно в металлические или полимерные подложки. - Динамическая поверхностная модуляция:
Позволяет быстро изменять высоту поверхности, поддерживая сложные топографии, которые невозможно реализовать с помощью стандартных медленных сервосистем. - Улучшенная однородность поверхности:
FTS сглаживает переходы между микроструктурами, уменьшая ошибки сшивания, характерные для многопроходных процессов.
Области применения:
- Лучевые гомогенизаторы
- Датчики волнового фронта
- Специальная дифракционная оптика формирования луча
- Микролинзовые массивы для систем визуализации и освещения
Технология FTS имеет решающее значение для расширения сферы применения алмазов на рынке микрооптики и фотонных компонентов, позволяя создавать дифракционные и гибридные оптические элементы свободной формы.
5.2 Алмазная токарная обработка с помощью лазера
Лазерная алмазная токарная обработка (LADT), иногда называемая в более широком смысле LAM, представляет собой гибридный подход, который интегрирует контролируемый источник тепла — обычно сфокусированный ИК- или CO₂-лазер — непосредственно в зону обработки. Эта технология предварительно нагревает материал непосредственно перед режущим инструментом.
Преимущества:
- Уменьшенные силы резания:
Нагревание смягчает твердые и хрупкие материалы, снижая сопротивление при резании и уменьшая износ инструмента. - Позволяет использовать нетрадиционные материалы:
Технология LADT позволяет обрабатывать алмазным инструментом материалы, которые обычно разрушают алмазные инструменты, например:- Оптические очки (например, BK7, плавленый кварц)
- Керамика (например, Al₂O₃)
- Черные сплавы и закаленные стали
- Улучшенная целостность поверхности:
Минимизирует подповерхностные микротрещины и улучшает качество поверхности, особенно в хрупких кристаллических материалах.
Пример системы:
Система MICROLAM Opto-Precision легко интегрируется со станками алмазной токарной обработки, обеспечивая программируемую мощность лазера, управление размером пятна и синхронизированный нагрев с перемещением инструмента в реальном времени.
Области применения:
- ИК-оптика в халькогенидных и фторидных стеклах
- Вставки для изготовления форм для копирования стеклянных линз
- Лазерная сканирующая оптика со сложной геометрией и твердыми покрытиями
LADT открывает новые горизонты в прецизионной обработке, позволяя осуществлять прямую формовку материалов, ранее ограничивавшуюся шлифовкой и полировкой.
5.3 Метрология на месте
Метрология на месте подразумевает интеграцию измерительных систем непосредственно в платформу алмазного точения, что позволяет осуществлять мониторинг поверхности в режиме реального времени и динамическую коррекцию во время или между проходами резки.
Распространенные инструменты на месте:
- Интерферометрия белого света (WLI):
Бесконтактное измерение поверхности с нанометровым вертикальным разрешением. - Контактные зонды:
Датчики на основе стилуса для прямого измерения формы; эффективны как для вогнутых, так и для выпуклых геометрий. - Лазерные датчики смещения:
Используется для высокоскоростного сканирования поверхности или картирования ошибок.
Бенефиты:
- Коррекция замкнутого контура:
Траектории движения инструмента можно динамически корректировать на основе измеренных отклонений поверхности, что позволяет сократить накопленные ошибки и устранить необходимость в автономных контурах обратной связи. - Сокращение накладных расходов на метрологию:
Минимизирует время и затраты, связанные с демонтажем деталей для внешнего интерферометрического тестирования. - Более высокая производительность и точность:
Обеспечивает упреждающее исправление ошибок формы, теплового дрейфа и нестабильности машины до того, как они повлияют на конечное качество.
Расширенные реализации:
- Компенсация высоты Z в реальном времени во время чистовых проходов
- Автоматическая калибровка карт ошибок шпинделя и стола
- Интеграция машинного обучения для предиктивного исправления ошибок
Метрология на месте представляет собой важный шаг на пути к интеллектуальному производству в оптике, где обработка на основе данных непрерывно оптимизирует качество деталей и эффективность процесса.
6. Заключение
Технология алмазной токарной обработки оптики является краеугольным камнем в области производства сверхточной оптики. Несмотря на свою зрелость, она продолжает развиваться благодаря синергии инженерных инноваций, материаловедения и цифровых систем управления. В основе алмазной токарной обработки лежат беспрецедентные возможности по созданию оптических поверхностей с нанометровой шероховатостью, субмикронной точностью формы и сложной геометрией, от классических асферических поверхностей до замысловатых произвольных форм и дифракционных структур.
Эта технология отвечает строгим требованиям к производительности и интеграции современных оптических систем, используемых в широком спектре отраслей, включая:
- Аэрокосмическая и оборонная промышленность (например, инфракрасная визуализация, управление лучом)
- Биомедицинское оборудование (например, эндоскопическая оптика, диагностическая визуализация)
- Потребительская электроника (например, гарнитуры дополненной и виртуальной реальности, HUD)
- Лазерные системы (например, доставка луча, волоконно-оптическая коллимация)
Появление систем FTS значительно расширило возможности получения различных форм поверхности, позволив динамически создавать микроструктуры и гибридную оптику в одной установке. Одновременно с этим, технология LADT открыла возможность обработки материалов, которые считались слишком твердыми или хрупкими для традиционного алмазного инструмента, включая оптическое стекло и керамику. Эти достижения значительно снизили сложность изготовления и расширили совместимость материалов.
Более того, интеграция метрологии in-situ, такой как интерферометрия и профилирование поверхности в реальном времени, превратила алмазную обработку в процесс, управляемый данными, что позволяет осуществлять замкнутый цикл производства с адаптивными коррекциями траектории инструмента и прогнозируемым контролем качества. Этот переход к интеллектуальным средам обработки повышает производительность, сокращает время цикла и снижает зависимость от постпроцессного контроля.
Поскольку спрос на компактную, высокопроизводительную и многофункциональную оптику продолжает расти, особенно в приложениях следующего поколения, таких как автономные системы, квантовая фотоника и носимые дисплеи, алмазная токарная обработка остается не только актуальной, но и незаменимой. Благодаря своей способности сбалансировать точность, гибкость и масштабируемость, она имеет все шансы оставаться ключевым фактором оптических инноваций в течение многих лет.
7. Выбор надежного производителя алмазного точения для алмазной обработки оптики

Выбор правильного партнера по производству имеет решающее значение при закупке оптики, обработанной алмазным токарным станком , поскольку точность, стабильность и качество конечного продукта в значительной степени зависят от опыта, оборудования и контроля технологического процесса производителя. Учитывая сверхвысокую точность алмазной обработки, даже небольшие отклонения могут ухудшить оптические характеристики.
Когда важны точность и производительность, выбор правильного партнера для алмазной обработки оптики имеет решающее значение. Ищите производителя с проверенными возможностями сверхточной обработки, внутренней метрологией и опытом в области оптических материалов и приложений. Wavelength Opto-Electronic является надежным поставщиком оптики с алмазной обработкой, предлагая:
- Субнанометрическая отделка поверхности и высокая точность формы
- Асферические, свободные формы и отражающая оптика
- Расширенная обработка с использованием FTS и LADT
- Внутренние интерферометрические испытания и сертифицированный по стандарту ISO контроль качества
Компания Wavelength поставляет прецизионную оптику, специально разработанную для ИК-визуализации, лазерных систем, дополненной и виртуальной реальности и многого другого, как для прототипирования, так и для массового производства.
