
Óptica de Diamante: Fabricação de Precisão para Sistemas Ópticos Avançados
Autor: Bryan Ng – Gerente de Marketing
Publicado em:
Última edição:

As lentes torneadas com diamante são componentes ópticos de alta precisão que passam por um processo de usinagem de ultraprecisão utilizando uma ferramenta de corte com ponta de diamante. Esse método permite a criação de geometrias de superfície complexas — incluindo asféricas, lentes de forma livre e elementos difrativos — com precisão de forma submicrométrica e rugosidade de superfície nanométrica.
À medida que as indústrias exigem maior desempenho e miniaturização em sistemas ópticos, a óptica diamantada desempenha um papel crucial em aplicações de infravermelho (IR), visível e ultravioleta (UV). Da indústria aeroespacial e de defesa a dispositivos médicos e eletrônicos de consumo, a óptica diamantada oferece versatilidade e precisão incomparáveis.
1. Fundamentos da Óptica Diamante
1.1 Visão Geral do Processo
A fabricação de componentes ópticos torneados em diamante passa por um processo de usinagem de ultraprecisão que utiliza uma ferramenta de corte de diamante monocristalino para produzir componentes ópticos de alta precisão. O processo é normalmente realizado em um torno de ultraprecisão com capacidade de posicionamento em escala nanométrica e extrema estabilidade térmica e mecânica.
A peça de trabalho, geralmente feita de metais (como alumínio, cobre ou níquel), materiais cristalinos (como CaF₂ ou ZnSe ) ou polímeros opticamente transparentes (por exemplo, PMMA, Zeonex ), é montada em um eixo de rolamento a ar de alta precisão. À medida que o eixo gira a peça, a ferramenta de diamante segue uma trajetória cuidadosamente programada para esculpir a superfície óptica.
As principais características do processo de torneamento de diamante incluem:
- Rugosidade superficial subnanométrica: o acabamento superficial alcançável pode atingir Ra < 10 nm, o que minimiza os requisitos de pós-processamento, como polimento ou preparação do revestimento.
- Alta precisão de forma: erros de figura de superfície podem ser controlados para mais de λ/10 pico-vale (PV), permitindo a produção de óptica para aplicações exigentes de infravermelho e visível.
- Usinagem determinística: o percurso da ferramenta é programado com precisão usando controle CNC, permitindo excelente repetibilidade e consistência de peça para peça.
- Geometrias complexas: Capaz de fabricar superfícies asféricas, toroidais e de forma livre que são difíceis ou impossíveis de produzir usando métodos de polimento convencionais.
Esse nível de controle torna o torneamento de diamante particularmente adequado para prototipagem e produção de componentes ópticos nos setores aeroespacial, de defesa, sistemas de imagem e eletrônicos de consumo.
1.2 Projeto da Máquina
Os tornos diamantados de ultraprecisão são projetados para atingir tolerâncias nanométricas e são fundamentalmente diferentes dos tornos CNC convencionais. Seu design prioriza rigidez, estabilidade térmica, isolamento de vibração e precisão de movimento.
Os principais componentes e recursos de design incluem:
- Fusos com mancais de ar: esses fusos operam sem contato mecânico, oferecendo desvio total do indicador (TIR) < 50 nm e atrito próximo de zero, o que é essencial para obter movimento rotacional ultra suave e reduzir irregularidades da superfície.
- Estágios lineares hidrostáticos ou com suporte de ar: esses estágios proporcionam movimento sem atrito ao longo dos eixos X e Z (e às vezes eixos Y ou B/C em sistemas multieixos), permitindo posicionamento preciso da ferramenta com resolução submicrométrica ou nanométrica.
- Gabinetes com controle térmico: Para garantir a estabilidade dimensional, toda a máquina é alojada em um gabinete com regulação de temperatura ativa, mantendo a variação ambiental dentro de ±0.1 °C. Mesmo uma leve variação térmica pode afetar o desempenho da superfície e a repetibilidade.
- Sistemas de isolamento de vibração: plataformas de isolamento de vibração ativas ou passivas são empregadas para mitigar perturbações ambientais, que podem comprometer a precisão da forma e o acabamento da superfície.
- Servo de ferramenta rápida (FTS) e servo de ferramenta lenta (STS):
- FTS: Adiciona movimento de alta frequência e pequena amplitude à ferramenta de corte, normalmente para fabricar microestruturas, óptica difrativa ou elementos ópticos com características de superfície abruptas.
- STS: Permite movimentos mais lentos e de maior amplitude para criar superfícies complexas de forma livre durante o processo de usinagem.
Esses elementos de engenharia de precisão trabalham em conjunto para minimizar a vibração das ferramentas, eliminar a folga e garantir a precisão posicional e a repetibilidade necessárias para fabricar superfícies ópticas com precisão em escala nanométrica.
2. Materiais em Ópticas Torneadas por Diamante
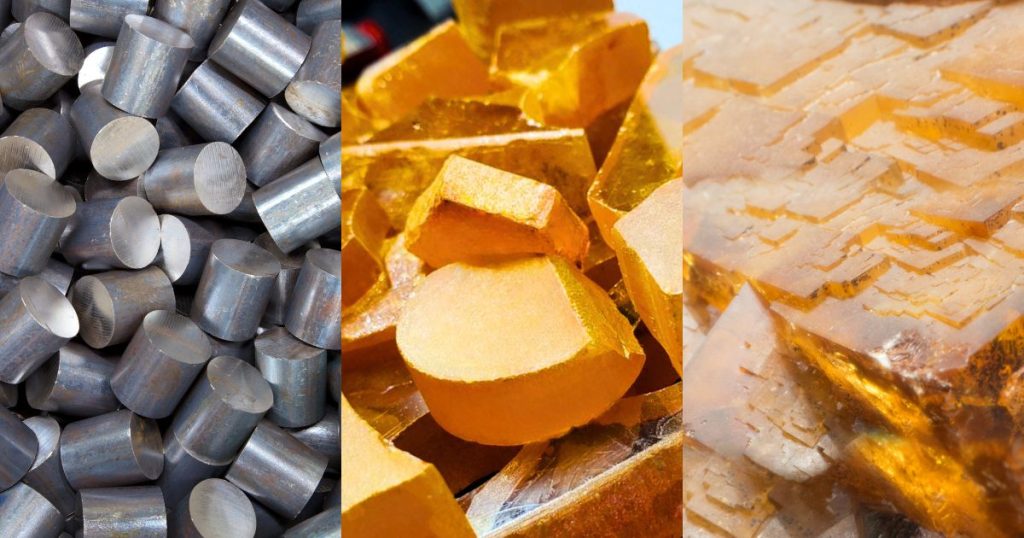
O torneamento diamantado é mais eficaz para metais não ferrosos, materiais cristalinos e polímeros. Materiais ferrosos aceleram o desgaste das ferramentas diamantadas devido à interação química, embora soluções híbridas estejam surgindo.
2.1 Materiais adequados
| Material | Uso típico em óptica torneada por diamante | Notas |
|---|---|---|
| Alumínio (Al 6061, AlSi) | Espelhos reflexivos, óptica infravermelha | Excelente usinabilidade |
| Ligas de cobre/níquel | Espelhos a laser, óptica de modelagem de feixe | Alta refletividade |
| Seleneto de zinco (ZnSe) | Lentes de laser de CO₂, janelas de infravermelho | Transparente IR |
| Germânio (Ge) | Lentes de imagem térmica | Alto índice de refração |
| Fluoreto de cálcio (CaF₂) | Janelas e lentes UV/IR | Frágil, mas usinável |
| Plásticos (PMMA, COC, Zeonex) | Matrizes de microlentes, guias de luz | Econômico para replicação |
2.2 Desgaste de ferramentas em materiais ferrosos
Uma das principais limitações do torneamento diamantado é a rápida degradação da ferramenta que ocorre na usinagem de materiais ferrosos. Esse desafio surge devido à interação química entre a ferramenta diamantada, composta de carbono puro, e o teor de ferro nas ligas ferrosas.
Em temperaturas elevadas geradas durante o corte, ocorre uma reação catalítica entre os átomos de carbono do diamante e os átomos de ferro da peça. Essa reação resulta na grafitização do diamante na aresta de corte, resultando em:
- Desgaste acelerado
- Arredondamento ou lascamento de bordas
- Perda de acabamento superficial e precisão dimensional
Em termos práticos, ferramentas diamantadas que normalmente duram dezenas ou centenas de horas em materiais não ferrosos podem se degradar em minutos quando usadas em aço ou ferro fundido.
Para mitigar esse problema e tornar viável a usinagem de ultraprecisão de materiais ferrosos, diversas abordagens inovadoras foram desenvolvidas:
2.1.1 Usinagem Assistida por Laser (LAM)

A usinagem assistida por laser (LAM, na sigla em inglês) envolve o pré-aquecimento localizado do material da peça usando um feixe de laser focalizado logo à frente da zona de corte. Esse aquecimento localizado reduz a dureza e a resistência ao cisalhamento do material, facilitando sua usinagem.
Principais benefícios:
- Forças de corte reduzidas: material mais macio na zona de corte reduz o estresse mecânico na ferramenta diamantada.
- Desgaste minimizado da ferramenta: ao reduzir a temperatura de corte e alterar a reatividade química, o desgaste catalítico é reduzido significativamente.
- Acabamento superficial aprimorado: ação de corte mais suave reduz defeitos de superfície e melhora a qualidade óptica.
Exemplo:
O sistema MICROLAM, uma solução LAM integrada, é montado diretamente em tornos diamantados existentes e sincroniza o feixe de laser com o movimento da ferramenta. Isso permite o controle preciso do aquecimento e é especialmente eficaz para aços endurecidos e insertos de moldes ópticos ferrosos.
2.1.2 Pós-revestimento ou deposição de camada intermediária
Outra estratégia envolve modificar a superfície da peça antes da usinagem:
- O revestimento do substrato ferroso com uma camada intermediária não reativa (por exemplo, níquel ou cobre químico) cria uma superfície usinável compatível com ferramentas diamantadas.
- Após a usinagem, o revestimento pode permanecer como uma camada funcional ou ser removido, dependendo da aplicação.
Vantagens:
- Preserva a vida útil da ferramenta diamantada: elimina o contato direto entre o ferro e o diamante.
- Mantém alta qualidade de superfície: permite acabamentos de nível óptico em substratos ferrosos revestidos.
- Personalização: a espessura e a dureza do revestimento podem ser ajustadas para aplicações específicas.
Caso de uso:
Este método é comumente usado para inserções de moldes de precisão em moldagem por injeção, onde a superfície óptica é gerada em um revestimento de níquel-fósforo em vez de diretamente no aço.
2.3 Nossas capacidades de torneamento de diamantes
Também utilizamos ferramentas de usinagem assistida por laser MICRO-LAM em nosso processo de torneamento com diamante. A seguir, nossas capacidades de torneamento com diamante :
| Tolerância | Padrão | Precisão | Alta precisão |
| Materiais | Cristal: ZnSe, ZnS, Ge, GaAs, CaF2, BaF2, MgF2, Si, Calcogeneto, outro material IR ... etc. | ||
| Metal: cobre, alumínio, prata, espelhos banhados a níquel ... etc. | |||
| Plástico: PMMA, Acrílico, Zeonex ... etc. | |||
| Formas / geometrias | Superfícies esféricas, superfícies asféricas, superfícies híbridas asféricas, lentes cilíndricas, superfícies planas, parábolas fora do eixo, elipses fora do eixo, toróides fora do eixo | ||
| Diâmetro (fora do eixo) | 10mm - 250mm | 10mm - 250mm | 10mm - 250mm |
| Diâmetro (no eixo) | 5mm - 250mm | 5mm - 250mm | 5mm - 250mm |
| Rugosidade da superfície RMS (Para Metais) | 15nm | 10nm | <3nm |
| Rugosidade da superfície RMS (Para Cristal e Plástico) | <15nm | <7nm | <3nm |
| Erro de frente de onda refletida (PV @ 632nm) | λ | λ / 2 | λ / 8 |
| Qualidade da Superfície | 80-50 | 60-40 | 40-20 |
| Acabamento | Sem revestimento, Al, Al aprimorado com UV, ouro, prata, anti-reflexo, revestimento personalizado | ||
3. Qualidade e precisão da superfície
A obtenção de qualidade de superfície e precisão de forma excepcionais é fundamental para a eficácia de componentes ópticos torneados com diamante . As capacidades de ultraprecisão das máquinas de torneamento com diamante permitem a usinagem direta de superfícies ópticas sem a necessidade de polimento convencional — particularmente no espectro infravermelho, onde a rugosidade da superfície e as tolerâncias de forma são críticas.
3.1 Forma da superfície
3.1.1 Precisão do formulário
O torneamento diamantado pode rotineiramente atingir uma precisão de forma superior a 0.1 µm pico-vale (PV), particularmente em componentes utilizados em aplicações de infravermelho de onda média e longa (MWIR/LWIR). Esse nível de precisão garante a propagação adequada da frente de onda, aberrações mínimas e o desempenho ideal do sistema.
3.1.2 Acabamento da Superfície
A rugosidade superficial alcançável está normalmente na faixa de Ra < 5–10 nm, dependendo de vários fatores:
- Usinabilidade do material (por exemplo, alumínio vs. vidro calcogeneto)
- Raio da ferramenta e condição de desgaste
- Taxa de avanço e profundidade de corte
- Dinâmica de máquinas e controle ambiental
Essas superfícies lisas são particularmente valiosas para óptica infravermelha, onde a microrrugosidade pode espalhar a luz e reduzir a eficiência de transmissão ou reflexão.
3.1.3 Geração de formulários
A geração de formas no torneamento de diamante é determinística, o que significa que o perfil final da superfície é derivado diretamente de um caminho de ferramenta gerado por computador, normalmente baseado em:
- Arquivos de design CAD/CAM de aspheres ou formas livres
- Medições interferométricas ou perfilométricas (para correção em malha fechada)
- Algoritmos de ajuste de superfície e mapeamento de erros
Sistemas de controle avançados garantem que os desvios posicionais sejam minimizados durante o corte, permitindo a replicação de geometrias complexas, como toroides, aesferas convexas/côncavas e parábolas fora do eixo com fidelidade em escala nanométrica.
Técnicas de compensação:
- Mapeamento de erros de trajetória de ferramenta: incorpora erros pré-medidos da máquina ou do fuso na programação de trajetória de ferramenta.
- Compensação de temperatura: ajusta a deriva térmica nos componentes da máquina e na peça de trabalho.
- Feedback de metrologia in-situ: permite correção em tempo real durante ou entre as passagens de usinagem.
3.2 Defeitos de superfície
Apesar da alta precisão do torneamento diamantado, certos defeitos superficiais ainda podem surgir devido a interações entre ferramentas, propriedades do material ou parâmetros abaixo do ideal. Compreender e mitigar esses defeitos é crucial para o desempenho óptico.
3.2.1 Defeitos comuns da superfície:
- Marcas de ferramentas espirais:
- Causa: Trajetória helicoidal da ferramenta devido à rotação sincronizada da peça de trabalho e ao avanço da ferramenta.
- Aparência: Linhas concêntricas ou espirais visíveis sob inspeção óptica.
- Impacto: Pode espalhar luz ou interferir em medições interferométricas.
- Mitigação:
- Reduza a taxa de avanço por revolução.
- Empregar algoritmos de suavização de trajetória de ferramentas.
- Aplique técnicas de corte rápido ou Fast Tool Servo para minimização de padrões.
- Rebarbas e deformações nas bordas:
- Causa: Materiais dúcteis como o alumínio podem apresentar deformação plástica nas bordas durante o processo de corte.
- Impacto: Compromete superfícies de vedação, ajustes mecânicos ou definição de bordas ópticas.
- Mitigação:
- Otimizar parâmetros de corte (ferramenta afiada, profundidade de corte mínima).
- Use ângulos de ataque negativos para melhor cisalhamento.
- Incorpore rebarbação pós-processo ou corte de bordas.
- Danos Subterrâneos (SSD):
- Causa: Ocorre principalmente em materiais quebradiços (por exemplo, ZnSe, CaF₂, vidro) devido a microfraturas e concentração de tensões durante o corte.
- Impacto: Pode reduzir a resistência mecânica ou afetar a transmissão em óptica infravermelha.
- Mitigação:
- Utilize passes superficiais e incrementais.
- Use velocidades de corte otimizadas para manter a usinagem em modo dúctil.
- Aplique refrigerante/lubrificação para reduzir gradientes térmicos.
4. Tipos de componentes ópticos torneados por diamante
O torneamento de diamante permite a fabricação de uma gama diversificada de componentes ópticos de alta precisão, especialmente aqueles cuja fabricação com técnicas tradicionais de polimento é difícil ou de custo proibitivo. De aesferas clássicas a formas livres avançadas e estruturas difrativas, o torneamento de diamante permite tanto a prototipagem quanto a produção em série com flexibilidade excepcional.
4.1 Óptica Asférica
Lentes e espelhos asféricos são projetados para corrigir aberrações — particularmente a aberração esférica — em sistemas ópticos onde as exigências de desempenho excedem as capacidades dos elementos esféricos.
Vantagens das asféricas torneadas com diamante:
- Precisão: Precisão de forma alcançável melhor que λ/10 PV e rugosidade de superfície Ra < 10 nm.
- Flexibilidade de design: compatível com uma ampla gama de raios e constantes cônicas.
- Eficiência: A usinagem direta reduz ou elimina a necessidade de polimento posterior.
Aplicações:
- Sistemas de imagem de alta NA
- Sensores infravermelhos
- Sistemas de modelagem de feixe de laser
- Concentradores e colimadores ópticos
Como o torneamento de diamante é inerentemente simétrico em termos de rotação, ele é especialmente adequado para a fabricação de elementos asféricos axissimétricos com tolerâncias rigorosas e desempenho repetível.
4.2 Óptica de forma livre
A óptica de forma livre não tem simetria rotacional e geralmente apresenta geometrias complexas e não esféricas que permitem sistemas ópticos compactos e altamente integrados com menos componentes.
Habilitado por:
- STS: Permite o movimento gradual da ferramenta durante a rotação para acompanhar formas de superfície complexas.
- FTS: Adiciona movimento de ferramenta rápido e de alta largura de banda para modulação de superfície em alta resolução.
Principais características:
- Funcionalidade óptica integrada em uma única superfície
- Distribuição de potência óptica não simétrica
- Redução da complexidade da montagem e da sensibilidade do alinhamento
Aplicações:
- Head-up displays (HUDs) automotivos: moldam o caminho da imagem para alinhamento ideal da caixa ocular.
- Headsets de RA/RV: permitem ópticas compactas e leves com amplo campo de visão (FOV).
- Sistemas de iluminação fora do eixo: como guias de luz ou projetores com caminhos ópticos dobrados.
A óptica de forma livre representa um setor crescente em fotônica e imagens, possibilitado pela flexibilidade da usinagem de ultraprecisão.
4.3 Óptica reflexiva e espelhos
O torneamento de diamante é amplamente utilizado para produzir ópticas reflexivas de alto desempenho, especialmente onde a qualidade da superfície e a estabilidade térmica são essenciais.
materiais:
- Ligas de alumínio (por exemplo, 6061, 7075): leves, termicamente condutivas, ideais para indústria aeroespacial e defesa.
- Níquel químico (NiP): Proporciona uma camada mais dura e polida com acabamento superficial superior.
Tipos de óptica reflexiva:
- Expansores de feixe: Para aumentar o diâmetro do feixe de laser sem distorção.
- Parábolas fora do eixo (OAPs): Amplamente utilizados em colimação e foco em sistemas espectroscópicos e de laser.
- Colimadores infravermelhos e óptica de relé: onde espelhos de alumínio revestidos oferecem alta refletividade e aberração cromática mínima.
Vantagens:
- Usinagem direta de superfícies ópticas em componentes estruturais
- Blanks de espelho leves (por exemplo, com suporte em formato de favo de mel)
- Excelente desempenho nas faixas de infravermelho médio a infravermelho distante
4.4 Elementos Ópticos Difrativos
Os elementos ópticos difrativos (DOEs) são superfícies microestruturadas que utilizam interferência e difração, em vez de refração ou reflexão, para manipular a luz.
Fabricação com torneamento de diamante:
- Obtido usando sistemas FTS para padrões de sulcos em escala micrométrica e submicrométrica.
- Capaz de fabricar perfis difrativos de vários níveis ou de relevo contínuo.
Exemplos de componentes do DOE:
- Lentes de Fresnel: alternativas finas e leves às lentes refrativas volumosas.
- Modeladores de feixe: crie perfis de intensidade planos, em linha ou personalizados.
- Combinadores/divisores de comprimento de onda: usados em aplicações de espectroscopia ou telecomunicações.
Benefícios:
- Alta precisão na profundidade e espaçamento das ranhuras
- Flexibilidade no controle de comprimento de onda e fase
- Prototipagem rápida de projetos personalizados
DOEs produzidos por torneamento de diamante podem servir como matrizes para replicação (por exemplo, em polímero por meio de moldagem por injeção ou estampagem) ou ser usados diretamente em sistemas ópticos especializados.
4.5 Apresentando nossa ótica com acabamento em diamante
4.5.1 Conjunto de micro lentes de silício


Produzimos um conjunto de micro lentes usando torneamento de diamante (Nanotech 250UPL com 3 eixos). O processo envolvia servo de baixa velocidade (eixo C) com um tempo de ciclo de 50 horas (incluindo desbaste, semi-acabamento e acabamento). Os resultados desejados são Rq-10nm e qualidade de superfície 60-40, alcançamos resultados de Rq-6 a 9nm e qualidade de superfície 60-40.
4.5.2 Espelho Parabólico Fora do Eixo
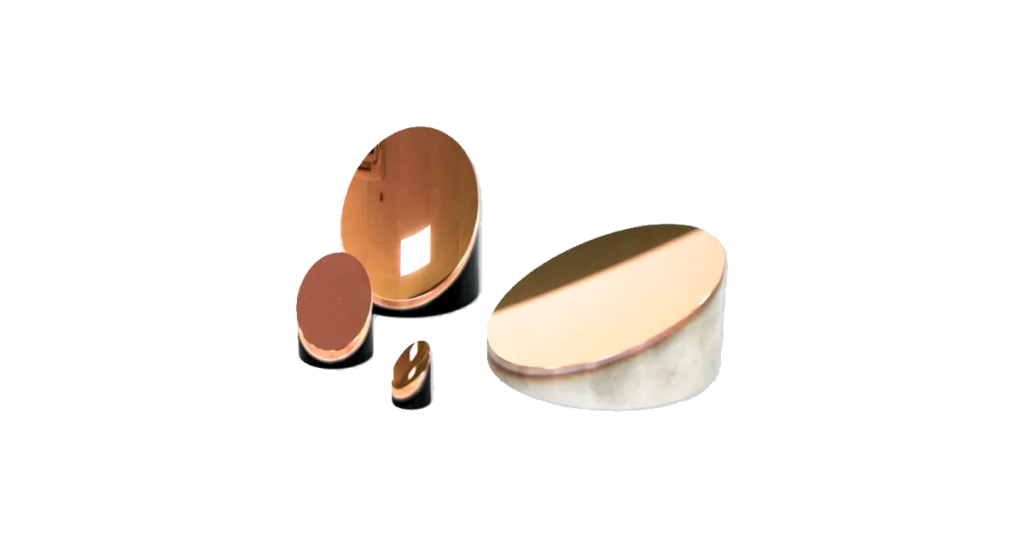

Esses espelhos parabólicos fora do eixo , de cobre (F250 e F100) e alumínio (F100 e F12.5), são usinados usando uma máquina de torneamento de diamante de 3 eixos. Com uma rugosidade alvo de Rq < 10 nm e erro de forma < 0.6 micrômetros, alcançamos resultados de Rq = 10 nm e PT = 0.25 micrômetros.
4.5.3 Espelho de cobre bicônico


Utilizamos uma máquina de torneamento diamantado de 3 eixos para fabricar um espelho de cobre bicônico usando um processo servo de baixa velocidade. Obtivemos uma rugosidade Rq < 10 nm e um erro de forma < 0.6 mícron, com resultados de Rq de 3 nm e 4 nm, e TP = 0.3 mícron e 0.6 mícron.
5. Avanços em Óptica de Diamante
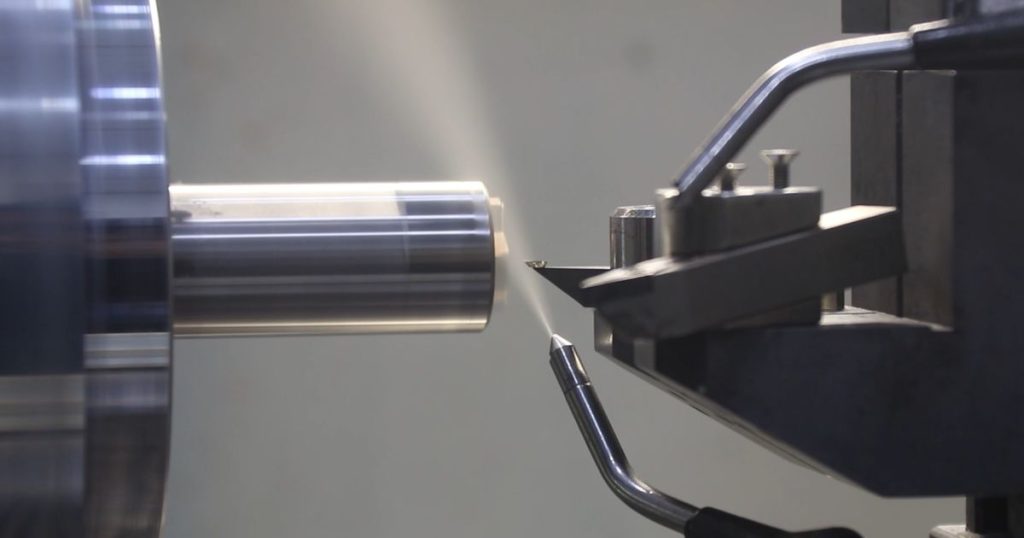
Avanços recentes na tecnologia de torneamento de diamante ampliaram significativamente suas capacidades, permitindo maior complexidade, precisão aprimorada e compatibilidade expandida de materiais. Essas inovações são impulsionadas pelas demandas da óptica moderna em áreas como aeroespacial, defesa, RA/RV, imagens biomédicas e metrologia de semicondutores.
5.1 Servo de ferramenta rápida
Os sistemas FTS revolucionaram a capacidade do torneamento diamantado de produzir estruturas superficiais finas com precisão micrométrica e submicrométrica. Ao contrário do movimento tradicional da ferramenta, limitado a velocidades de avanço mais baixas, o FTS introduz modulação axial de alta frequência da ferramenta de corte — frequentemente na faixa de 1 a 5 kHz — sincronizada com a rotação do fuso.
Principais recursos:
- Fabricação de microestrutura:
Permite a usinagem de Faz, conjuntos de lentes, zonas de Fresnel e grades diretamente em substratos de metal ou polímero. - Modulação de superfície dinâmica:
Permite mudanças rápidas na altura da superfície, suportando topografias complexas que não podem ser alcançadas com sistemas servo lentos padrão. - Uniformidade de superfície aprimorada:
O FTS suaviza as transições entre microestruturas, reduzindo erros de costura comuns em processos de múltiplas passagens.
Aplicações:
- Homogeneizadores de feixe
- Sensores de frente de onda
- Óptica de modelagem de feixe difrativo personalizada
- Matrizes de microlentes para sistemas de imagem e iluminação
A tecnologia FTS é crucial para expandir o escopo do torneamento de diamantes no mercado de microóptica e componentes fotônicos, permitindo elementos ópticos híbridos e difrativos de forma livre.
5.2 Torneamento de diamante assistido por laser
A usinagem de diamante assistida por laser (LADT, na sigla em inglês), também conhecida como LAM em contextos mais amplos, é uma abordagem híbrida que integra uma fonte de calor controlada — geralmente um laser de infravermelho ou de CO₂ focalizado — diretamente na zona de usinagem. Essa técnica pré-aquece o material imediatamente à frente da ferramenta de corte.
Vantagens:
- Forças de corte reduzidas:
O aquecimento amolece materiais duros e quebradiços, diminuindo a resistência durante o corte e reduzindo o desgaste da ferramenta. - Permite materiais não tradicionais:
O LADT torna possível tornear materiais que normalmente degradariam ferramentas diamantadas, como:- Óculos ópticos (por exemplo, BK7, sílica fundida)
- Cerâmica (por exemplo, Al₂O₃)
- Ligas ferrosas e aços temperados
- Integridade de superfície aprimorada:
Minimiza microfraturas subsuperficiais e melhora o acabamento da superfície, especialmente em materiais cristalinos frágeis.
Sistema de exemplo:
O sistema Opto-Precision MICROLAM integra-se perfeitamente com máquinas de torneamento de diamante, oferecendo potência de laser programável, controle de tamanho de ponto e aquecimento sincronizado com movimento da ferramenta em tempo real.
Aplicações:
- Óptica infravermelha em vidros de calcogeneto e fluoreto
- Insertos de molde para replicação de lentes de vidro
- Óptica de varredura a laser com geometrias complexas e revestimentos rígidos
O LADT abre novas fronteiras em usinagem de precisão ao permitir a modelagem direta de materiais antes restritos à retificação e ao polimento.
5.3 Metrologia in situ
A metrologia in-situ envolve a integração de sistemas de medição diretamente na plataforma de torneamento de diamante, permitindo o monitoramento da superfície em tempo real e a correção dinâmica durante ou entre as passagens de corte.
Ferramentas comuns in situ:
- Interferometria de Luz Branca (WLI):
Medição de superfície sem contato com resolução vertical nanométrica. - Sondas de contato:
Sensores baseados em caneta para medição direta de forma; eficazes para geometrias côncavas e convexas. - Sensores de deslocamento a laser:
Usado para varredura de superfície de alta velocidade ou mapeamento de erros.
Benefícios:
- Correção de malha fechada:
Os percursos das ferramentas podem ser ajustados dinamicamente com base nos desvios de superfície medidos, reduzindo erros cumulativos e eliminando a necessidade de ciclos de feedback offline. - Redução de custos de metrologia:
Minimiza o tempo e o custo associados à remoção de peças para testes interferométricos externos. - Maior rendimento e precisão:
Permite a correção proativa de erros de forma, desvio térmico e instabilidade da máquina antes que comprometam a qualidade final.
Implementações avançadas:
- Compensação de altura Z em tempo real durante passes de acabamento
- Autocalibração de mapas de erros de fuso e estágio
- Integração de aprendizado de máquina para correção preditiva de erros
A metrologia in situ representa um passo crítico em direção à fabricação inteligente em óptica, onde a usinagem orientada por dados otimiza continuamente a qualidade das peças e a eficiência do processo.
6. Conclusão
A usinagem de lentes com diamante é uma tecnologia fundamental na fabricação de óptica de ultraprecisão. Apesar de sua maturidade, continua a evoluir por meio da sinergia entre inovação em engenharia, ciência dos materiais e sistemas de controle digital. Essencialmente, a usinagem com diamante oferece capacidades incomparáveis na produção de superfícies ópticas com rugosidade nanométrica, precisão dimensional submicrométrica e geometrias complexas, desde as clássicas asféricas até formas livres intrincadas e estruturas difrativas.
Esta tecnologia atende às rigorosas demandas de desempenho e integração de sistemas ópticos modernos implantados em um amplo espectro de indústrias, incluindo:
- Aeroespacial e defesa (por exemplo, imagens infravermelhas, direcionamento de feixe)
- Instrumentação biomédica (por exemplo, óptica endoscópica, diagnóstico por imagem)
- Eletrônicos de consumo (por exemplo, headsets de RA/RV, HUDs)
- Sistemas de laser (por exemplo, entrega de feixe, colimação de fibra óptica)
O surgimento dos sistemas FTS expandiu drasticamente o leque de formas de superfície alcançáveis, permitindo a geração dinâmica de microestruturas e óptica híbrida em uma única configuração. Simultaneamente, a LADT possibilitou a usinagem de materiais antes considerados muito duros ou frágeis para ferramentas de diamante convencionais, incluindo vidros ópticos e cerâmicas. Esses avanços reduziram significativamente a complexidade de fabricação e ampliaram a compatibilidade de materiais.
Além disso, a integração de metrologia in-situ, como interferometria e perfilamento de superfície em tempo real, transformou o torneamento de diamantes em um processo orientado por dados, permitindo a fabricação em circuito fechado com correções adaptativas de trajetória de ferramentas e controle de qualidade preditivo. Essa mudança para ambientes de usinagem inteligentes melhora o rendimento, reduz os tempos de ciclo e reduz a dependência de inspeção pós-processo.
À medida que a demanda por óptica compacta, de alto desempenho e multifuncional continua a crescer, particularmente em aplicações de última geração, como sistemas autônomos, fotônica quântica e displays vestíveis, o torneamento de diamante permanece não apenas relevante, mas indispensável. Com sua capacidade de equilibrar precisão, flexibilidade e escalabilidade, ele está bem posicionado para continuar sendo um facilitador essencial da inovação óptica nos próximos anos.
7. Escolhendo um fabricante confiável de torneamento de diamante para ópticas torneadas de diamante

Selecionar o parceiro de fabricação certo é crucial ao adquirir componentes ópticos torneados com diamante , pois a precisão, a consistência e a qualidade do produto final dependem fortemente da experiência, dos equipamentos e dos controles de processo do fabricante. Dada a natureza de ultraprecisão do torneamento com diamante, mesmo pequenos desvios podem comprometer o desempenho óptico.
Quando precisão e desempenho são importantes, escolher o parceiro certo para ópticas torneadas por diamante é crucial. Procure um fabricante com capacidade comprovada em usinagem de ultraprecisão, metrologia interna e experiência em materiais e aplicações ópticas. Wavelength Opto-Electronic é um fornecedor confiável de ópticas com torneamento de diamante, oferecendo:
- Acabamentos de superfície subnanométricos e alta precisão de forma
- Aspheres, formas livres e óptica reflexiva
- Usinagem avançada com FTS e LADT
- Testes interferométricos internos e controle de qualidade certificado pela ISO
Seja para prototipagem ou produção em volume, a Wavelength oferece óptica de precisão personalizada para imagens infravermelhas, sistemas a laser, RA/RV e muito mais.
