
Ottica tornita al diamante: produzione di precisione per sistemi ottici avanzati
Autore: Bryan Ng – Responsabile marketing
Pubblicato il:
Ultima modifica:

Le ottiche tornite a diamante sono componenti ottici di alta precisione che vengono lavorati con un processo di ultra-precisione utilizzando un utensile da taglio con punta di diamante. Questo metodo consente la creazione di geometrie superficiali complesse, tra cui lenti asferiche, ottiche a forma libera ed elementi diffrattivi, con una precisione di forma sub-micrometrica e una rugosità superficiale nanometrica.
Poiché le industrie richiedono prestazioni più elevate e miniaturizzazione nei sistemi ottici, l'ottica tornita al diamante svolge un ruolo cruciale nelle applicazioni a infrarossi (IR), visibili e ultravioletti (UV). Dall'aerospaziale alla difesa, dai dispositivi medici all'elettronica di consumo, l'ottica tornita al diamante offre versatilità e precisione ineguagliabili.
1. Fondamenti dell'ottica tornita al diamante
1.1 Panoramica del processo
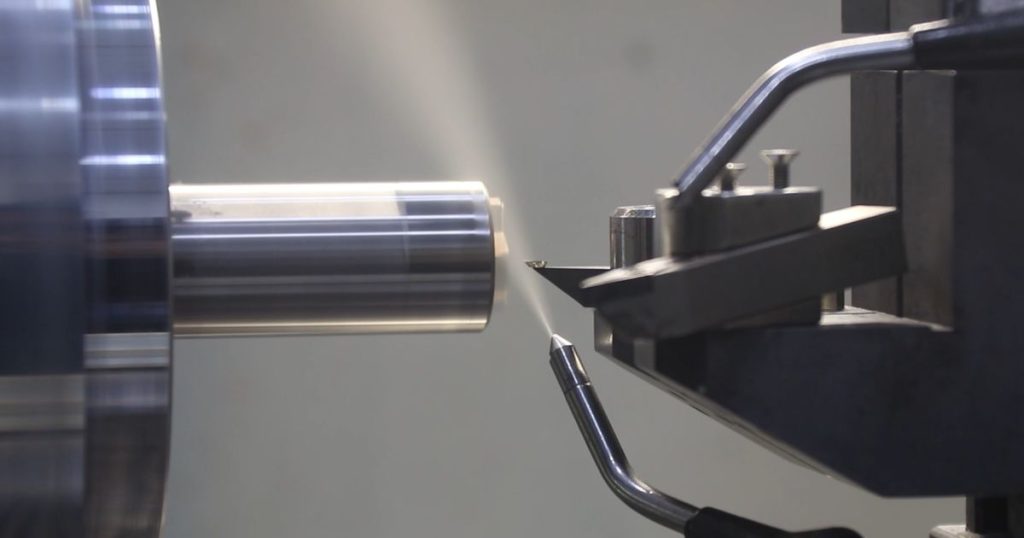
La lavorazione di componenti ottici con utensili in diamante prevede un processo di ultra-precisione che utilizza un utensile da taglio in diamante monocristallino per realizzare componenti ottici di alta precisione. Il processo viene tipicamente eseguito su un tornio di ultra-precisione con capacità di posizionamento su scala nanometrica ed estrema stabilità termica e meccanica.
Il pezzo in lavorazione, generalmente realizzato in metalli (come alluminio, rame o nichel), materiali cristallini (come CaF₂ o ZnSe ) o polimeri otticamente trasparenti (ad esempio PMMA, Zeonex ), viene montato su un mandrino ad aria ad alta precisione. Mentre il mandrino fa ruotare il pezzo, l'utensile diamantato segue una traiettoria accuratamente programmata per modellare la superficie ottica.
Le caratteristiche principali del processo di tornitura del diamante includono:
- Rugosità superficiale sub-nanometrica: la finitura superficiale ottenibile può raggiungere Ra < 10 nm, il che riduce al minimo i requisiti di post-elaborazione quali lucidatura o preparazione del rivestimento.
- Elevata precisione di forma: gli errori di forma superficiale possono essere controllati a un valore migliore di λ/10 Picco-Valle (PV), consentendo la produzione di ottiche per applicazioni IR e visibili impegnative.
- Lavorazione deterministica: il percorso utensile è programmato con precisione tramite controllo CNC, consentendo un'eccellente ripetibilità e coerenza da un pezzo all'altro.
- Geometrie complesse: in grado di realizzare superfici asferiche, toroidali e di forma libera difficili o impossibili da produrre utilizzando i metodi di lucidatura convenzionali.
Questo livello di controllo rende la tornitura al diamante particolarmente adatta alla prototipazione e alla produzione di componenti ottici nei settori aerospaziale, della difesa, dei sistemi di imaging e dell'elettronica di consumo.
1.2 Progettazione della macchina
I torni diamantati ad altissima precisione sono progettati per raggiungere tolleranze nanometriche e sono fondamentalmente diversi dai torni CNC convenzionali. Il loro design privilegia rigidità, stabilità termica, isolamento dalle vibrazioni e precisione di movimento.
I componenti principali e le caratteristiche di progettazione includono:
- Mandrini con cuscinetti ad aria: questi mandrini funzionano senza contatto meccanico, offrendo una runout dell'indicatore totale (TIR) < 50 nm e un attrito prossimo allo zero, essenziale per ottenere un movimento rotatorio estremamente fluido e ridurre le irregolarità della superficie.
- Stadi lineari idrostatici o con cuscinetti ad aria: questi stadi garantiscono un movimento senza attrito lungo gli assi X e Z (e talvolta Y o B/C nei sistemi multiasse), consentendo un posizionamento preciso dell'utensile con una risoluzione sub-micrometrica o nanometrica.
- Alloggiamenti a controllo termico: per garantire la stabilità dimensionale, l'intera macchina è alloggiata in un involucro con regolazione attiva della temperatura, mantenendo la variazione ambientale entro ±0.1 °C. Anche una leggera deriva termica può influire sulla figura superficiale e sulla ripetibilità.
- Sistemi di isolamento dalle vibrazioni: le piattaforme di isolamento dalle vibrazioni attive o passive vengono impiegate per attenuare i disturbi ambientali che possono compromettere la precisione della forma e la finitura superficiale.
- Servo utensile veloce (FTS) e servo utensile lento (STS):
- FTS: Aggiunge un movimento ad alta frequenza e piccola ampiezza all'utensile da taglio, in genere per la fabbricazione di microstrutture, ottiche diffrattive o elementi ottici con caratteristiche superficiali nette.
- STS: consente movimenti più lenti e di ampiezza maggiore per creare superfici libere complesse durante il processo di lavorazione.
Questi elementi di ingegneria di precisione lavorano in sinergia per ridurre al minimo le vibrazioni dell'utensile, eliminare il gioco e garantire la precisione di posizionamento e la ripetibilità richieste per la fabbricazione di superfici ottiche con precisione nanometrica.
2. Materiali nell'ottica tornita al diamante
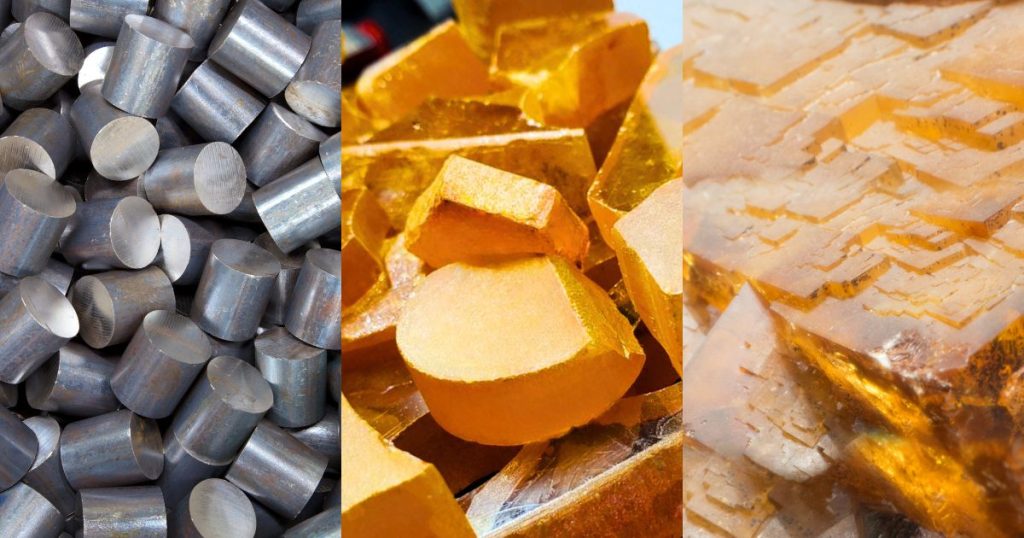
La tornitura al diamante è più efficace per metalli non ferrosi, materiali cristallini e polimeri. I materiali ferrosi accelerano l'usura degli utensili diamantati a causa dell'interazione chimica, sebbene stiano emergendo soluzioni ibride.
2.1 Materiali adatti
| Materiale | Utilizzo tipico nell'ottica tornita al diamante | Note |
|---|---|---|
| Alluminio (Al 6061, AlSi) | Specchi riflettenti, ottica IR | Eccellente lavorabilità |
| Leghe di rame/nichel | Specchi laser, ottica di modellazione del fascio | Elevata riflettività |
| Seleniuro di zinco (ZnSe) | Lenti laser CO₂, finestre IR | Trasparente IR |
| Germanio (Ge) | Lenti termiche | Alto indice di rifrazione |
| Fluoruro di calcio (CaF₂) | Finestre e lenti UV/IR | Fragile ma lavorabile |
| Materie plastiche (PMMA, COC, Zeonex) | Matrici di microlenti, guide di luce | Conveniente per la replicazione |
2.2 Usura degli utensili su materiali ferrosi
Uno dei principali limiti della tornitura al diamante è la rapida degradazione dell'utensile che si verifica durante la lavorazione di materiali ferrosi. Questa sfida nasce dall'interazione chimica tra l'utensile diamantato, composto da carbonio puro, e il ferro contenuto nelle leghe ferrose.
Alle elevate temperature generate durante il taglio, si verifica una reazione catalitica tra gli atomi di carbonio del diamante e gli atomi di ferro del pezzo in lavorazione. Questa reazione provoca la grafitizzazione del diamante sul tagliente, con conseguente:
- Usura accelerata
- Arrotondamento o scheggiatura dei bordi
- Perdita di finitura superficiale e precisione dimensionale
In termini pratici, gli utensili diamantati che normalmente durano decine o centinaia di ore su materiali non ferrosi possono degradarsi nel giro di pochi minuti se utilizzati su acciaio o ghisa.
Per attenuare questo problema e rendere praticabile la lavorazione ad altissima precisione dei materiali ferrosi, sono stati sviluppati diversi approcci innovativi:
2.1.1 Lavorazione assistita da laser (LAM)

La lavorazione assistita da laser (LAM) prevede il preriscaldamento locale del materiale del pezzo mediante un raggio laser focalizzato appena prima della zona di taglio. Questo riscaldamento localizzato riduce la durezza e la resistenza al taglio del materiale, facilitandone la lavorazione.
Principali vantaggi:
- Forze di taglio ridotte: il materiale più morbido nella zona di taglio riduce lo stress meccanico sull'utensile diamantato.
- Usura degli utensili ridotta al minimo: abbassando la temperatura di taglio e modificando la reattività chimica, l'usura catalitica viene notevolmente ridotta.
- Finitura superficiale migliorata: un'azione di taglio più fluida riduce i difetti superficiali e migliora la qualità ottica.
Esempio:
Il sistema MICROLAM, una soluzione LAM integrata, si monta direttamente sulle tornitrici diamantate esistenti e sincronizza il raggio laser con il movimento dell'utensile. Ciò consente un controllo preciso del riscaldamento ed è particolarmente efficace per acciai temprati e inserti per stampi ottici ferrosi.
2.1.2 Post-rivestimento o deposizione dello strato intermedio
Un'altra strategia prevede la modifica della superficie del pezzo prima della lavorazione:
- Rivestendo il substrato ferroso con uno strato intermedio non reattivo (ad esempio nichel chimico o rame) si crea una superficie lavorabile compatibile con utensili diamantati.
- Dopo la lavorazione, il rivestimento può rimanere come strato funzionale oppure essere rimosso, a seconda dell'applicazione.
vantaggi:
- Preserva la durata degli utensili diamantati: elimina il contatto diretto tra ferro e diamante.
- Mantiene un'elevata qualità superficiale: consente finiture di qualità ottica su substrati ferrosi rivestiti.
- Personalizzazione: lo spessore e la durezza del rivestimento possono essere adattati a specifiche applicazioni.
Caso d'uso:
Questo metodo è comunemente utilizzato per inserti di stampi di precisione nello stampaggio a iniezione, in cui la superficie ottica è generata su un rivestimento di nichel-fosforo anziché direttamente sull'acciaio.
2.3 Le nostre capacità di tornitura dei diamanti
Per il nostro processo di tornitura a diamante utilizziamo anche utensili di lavorazione assistita da laser MICRO-LAM . Ecco le nostre capacità di tornitura a diamante :
| Tolleranza | Standard | Precisione | Alta precisione |
| Materiali Necessari | Cristallo: ZnSe, ZnS, Ge, GaAs, CaF2, BaF2, MgF2, Si, Calcogenuro altro materiale IR..ecc | ||
| Metallo: Cu, alluminio, argento, specchi nichelati, ecc | |||
| Plastica: PMMA, acrilico, Zeonex..ecc | |||
| Forme/Geometrie | Superfici sferiche, Superfici asferiche, Superfici ibride asferiche, Lenti cilindriche, Superfici planari, Parabole fuori asse, Ellissi fuori asse, Toroidi fuori asse | ||
| Diametro (fuori asse) | 10mm - 250mm | 10mm - 250mm | 10mm - 250mm |
| Diametro (sull'asse) | 5mm - 250mm | 5mm - 250mm | 5mm - 250mm |
| Rugosità superficiale RMS (Per metalli) | 15nm | 10nm | < 3nm |
| Rugosità superficiale RMS (Per cristallo e plastica) | < 15nm | < 7nm | < 3nm |
| Errore di fronte d'onda riflesso (PV @ 632 nm) | λ | λ / 2 | λ / 8 |
| Qualità della superficie | 80-50 | 60-40 | 40-20 |
| Rivestimento | Non patinato, Al, Al, UV potenziato, Oro, Argento, Antiriflesso, Rivestimento personalizzato | ||
3. Qualità e precisione della superficie
Il raggiungimento di una qualità superficiale e di una precisione di forma eccezionali è fondamentale per l'efficacia dei componenti ottici torniti a diamante . Le capacità di ultra-precisione delle macchine tornitrici a diamante consentono la lavorazione diretta delle superfici ottiche senza la necessità di lucidatura convenzionale, in particolare nello spettro IR dove la rugosità superficiale e le tolleranze di forma sono critiche.
3.1 Forma della superficie
3.1.1 Precisione del modulo
La tornitura al diamante può normalmente raggiungere una precisione di forma superiore a 0.1 µm Picco-Valle (PV), in particolare nei componenti utilizzati per applicazioni IR a onde medie e lunghe (MWIR/LWIR). Questo livello di precisione garantisce una corretta propagazione del fronte d'onda, aberrazioni minime e prestazioni di sistema ottimali.
3.1.2 Finitura superficiale
La rugosità superficiale ottenibile è in genere compresa tra Ra < 5 e 10 nm, a seconda di diversi fattori:
- Lavorabilità dei materiali (ad esempio, alluminio rispetto al vetro calcogenuro)
- Raggio dell'utensile e condizioni di usura
- Velocità di avanzamento e profondità di taglio
- Dinamica delle macchine e controllo ambientale
Queste superfici lisce sono particolarmente preziose per l'ottica IR, dove la microrugosità può disperdere la luce e ridurre l'efficienza di trasmissione o riflessione.
3.1.3 Generazione del modulo
La generazione della forma nella tornitura al diamante è deterministica, ovvero il profilo della superficie finale è derivato direttamente da un percorso utensile generato dal computer, in genere basato su:
- File di progettazione CAD/CAM di forme asferiche o libere
- Misure interferometriche o profilometriche (per la correzione in circuito chiuso)
- Algoritmi di adattamento della superficie e mappatura degli errori
Sistemi di controllo avanzati garantiscono la riduzione al minimo delle deviazioni di posizione durante il taglio, consentendo la replica di geometrie complesse quali toroidi, asfere convesse/concave e parabole fuori asse con fedeltà su scala nanometrica.
Tecniche di compensazione:
- Mappatura degli errori del percorso utensile: incorpora gli errori premisurati della macchina o del mandrino nella programmazione del percorso utensile.
- Compensazione della temperatura: regola la deriva termica nei componenti della macchina e nel pezzo in lavorazione.
- Feedback metrologico in loco: consente la correzione in tempo reale durante o tra le passate di lavorazione.
3.2 Difetti superficiali
Nonostante l'elevata precisione della tornitura al diamante, possono comunque presentarsi alcuni difetti superficiali dovuti a interazioni con gli utensili, proprietà dei materiali o parametri non ottimali. Comprendere e mitigare questi difetti è fondamentale per le prestazioni ottiche.
3.2.1 Difetti superficiali comuni:
- Segni degli utensili a spirale:
- Causa: Traiettoria elicoidale dell'utensile dovuta alla rotazione sincronizzata del pezzo e all'avanzamento dell'utensile.
- Aspetto: linee concentriche o a spirale visibili all'ispezione ottica.
- Impatto: può disperdere la luce o interferire con le misurazioni interferometriche.
- mitigazione:
- Ridurre la velocità di avanzamento per giro.
- Utilizzare algoritmi di smoothing del percorso utensile.
- Applicare tecniche di taglio al volo o Fast Tool Servo per ridurre al minimo il pattern.
- Sbavature e deformazione dei bordi:
- Causa: i materiali duttili come l'alluminio possono presentare deformazioni plastiche sui bordi durante il processo di taglio.
- Impatto: compromette le superfici di tenuta, gli adattamenti meccanici o la definizione ottica dei bordi.
- mitigazione:
- Ottimizzare i parametri di taglio (utensile affilato, profondità di taglio minima).
- Per un taglio migliore, utilizzare angoli di spoglia negativi.
- Incorporare la sbavatura post-processo o la rifinitura dei bordi.
- Danni al sottosuolo (SSD):
- Causa: si verifica principalmente nei materiali fragili (ad esempio, ZnSe, CaF₂, vetro.) a causa delle microfratture e della concentrazione di stress durante il taglio.
- Impatto: può ridurre la resistenza meccanica o influenzare la trasmissione nell'ottica IR.
- mitigazione:
- Utilizzare passaggi superficiali e graduali.
- Utilizzare velocità di taglio ottimizzate per mantenere la lavorazione in modalità duttile.
- Applicare refrigerante/lubrificazione per ridurre i gradienti termici.
4. Tipi di componenti ottici torniti al diamante
La tornitura al diamante consente la fabbricazione di un'ampia gamma di componenti ottici ad alta precisione, in particolare quelli difficili o costosi da produrre con le tradizionali tecniche di lucidatura. Dalle asferiche classiche alle forme libere avanzate e alle strutture diffrattive, la tornitura al diamante supporta sia la prototipazione che la produzione in serie con un'eccezionale flessibilità.
4.1 Ottica asferica
Le lenti e gli specchi asferici sono progettati per correggere le aberrazioni, in particolare l'aberrazione sferica, nei sistemi ottici in cui le esigenze prestazionali superano le capacità degli elementi sferici.
Vantaggi delle asferiche tornite al diamante:
- Precisione: accuratezza della forma ottenibile migliore di λ/10 PV e rugosità superficiale Ra < 10 nm.
- Flessibilità di progettazione: compatibile con un'ampia gamma di raggi e costanti coniche.
- Efficienza: la lavorazione diretta riduce o elimina la necessità di lucidatura successiva.
applicazioni:
- Sistemi di imaging ad alta NA
- Sensori IR
- Sistemi di modellazione del raggio laser
- Concentratori ottici e collimatori
Poiché la tornitura al diamante è intrinsecamente simmetrica a livello di rotazione, è particolarmente adatta alla produzione di elementi asferici assimetrici con tolleranze strette e prestazioni ripetibili.
4.2 Ottica a forma libera
Le ottiche freeform sono prive di simmetria rotazionale e spesso presentano geometrie complesse e non sferiche che consentono sistemi ottici compatti e altamente integrati con meno componenti.
Abilitato da:
- STS: consente il movimento graduale dell'utensile durante la rotazione per seguire forme superficiali complesse.
- FTS: Aggiunge un movimento rapido dello strumento a banda larga per la modulazione della superficie ad alta risoluzione.
Caratteristiche principali:
- Funzionalità ottica integrata in un'unica superficie
- Distribuzione di potenza ottica non simmetrica
- Riduzione della complessità di assemblaggio e della sensibilità di allineamento
applicazioni:
- Head-up display (HUD) per autoveicoli: modellano il percorso dell'immagine per un allineamento ottimale dell'eye-box.
- Visori AR/VR: consentono ottiche compatte e leggere con ampio campo visivo (FOV).
- Sistemi di illuminazione fuori asse: come guide luminose o proiettori con percorsi ottici piegati.
L'ottica freeform rappresenta un settore in crescita nella fotonica e nell'imaging, reso possibile dalla flessibilità della lavorazione ad altissima precisione.
4.3 Ottica riflettente e specchi
La tornitura al diamante è ampiamente utilizzata per produrre ottiche riflettenti ad alte prestazioni, soprattutto quando la qualità della superficie e la stabilità termica sono fondamentali.
Materiali:
- Leghe di alluminio (ad esempio 6061, 7075): leggere, termicamente conduttive, ideali per l'industria aerospaziale e della difesa.
- Nichel chimico (NiP): fornisce uno strato più duro e lucidabile con una finitura superficiale superiore.
Tipi di ottica riflettente:
- Espansioni del raggio: Per aumentare il diametro del raggio laser senza distorsioni.
- Parabole fuori asse (OAP): Ampiamente utilizzati nella collimazione e nella focalizzazione nei sistemi laser e spettroscopici.
- Collimatori IR e ottiche a relè: dove gli specchi in alluminio rivestiti offrono elevata riflettività e minima aberrazione cromatica.
vantaggi:
- Lavorazione diretta delle superfici ottiche in componenti strutturali
- Specchietti leggeri (ad esempio, con supporto a nido d'ape)
- Prestazioni eccellenti nelle gamme da infrarosso medio a infrarosso lontano
4.4 Elementi ottici diffrattivi
Gli elementi ottici diffrattivi (DOE) sono superfici microstrutturate che utilizzano l'interferenza e la diffrazione anziché la rifrazione o la riflessione per manipolare la luce.
Lavorazione con tornitura al diamante:
- Ottenuto utilizzando sistemi FTS per modelli di scanalature su scala micrometrica e sub-micrometrica.
- In grado di realizzare profili diffrattivi a più livelli o a rilievo continuo.
Esempi di componenti DOE:
- Lenti di Fresnel: alternative sottili e leggere alle ingombranti lenti refrattive.
- Modellatori di fascio: crea profili di intensità piatti, lineari o personalizzati.
- Combinatori/divisori di lunghezza d'onda: utilizzati in applicazioni di spettroscopia o telecomunicazioni.
Vantaggi:
- Elevata precisione nella profondità e nella spaziatura delle scanalature
- Flessibilità nel controllo della lunghezza d'onda e della fase
- Prototipazione rapida di progetti personalizzati
I DOE prodotti tramite tornitura al diamante possono servire da master per la replicazione (ad esempio, in polimeri tramite stampaggio a iniezione o goffratura) oppure essere utilizzati direttamente in sistemi ottici specializzati.
4.5 Con le nostre ottiche tornite al diamante
4.5.1 Array di microlenti al silicio


Abbiamo prodotto un array di micro lenti utilizzando la tornitura al diamante (Nanotech 250UPL a 3 assi). Il processo prevedeva un servoazionamento a bassa velocità (asse C) con un tempo di ciclo di 50 ore (incluse sgrossatura, semifinitura e finitura). I risultati mirati sono Rq-10nm e qualità della superficie 60-40, abbiamo ottenuto risultati da Rq-6 a 9nm e qualità della superficie 60-40.
4.5.2 Specchio parabolico fuori asse
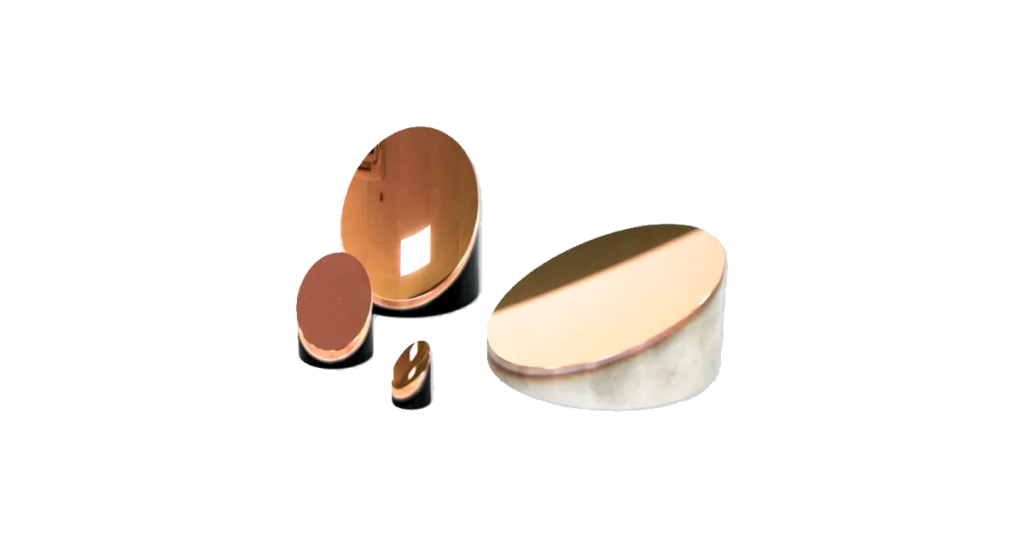

Questi specchi parabolici fuori asse , in rame (F250 e F100) e alluminio (F100 e F12.5), sono lavorati con una macchina di tornitura a diamante a 3 assi. Con una rugosità target Rq<10nm e un errore di forma<0.6 micron, abbiamo ottenuto risultati di Rq= 10 nm e PT=0.25 micron.
4.5.3 Specchio biconico in rame


Utilizziamo una tornitura a diamante a 3 assi per realizzare uno specchio biconico in rame con un processo servo a bassa velocità. Con una rugosità Rq < 10 nm e un errore di forma < 0.6 micron, abbiamo ottenuto risultati di Rq pari a 3 nm e 4 nm, e PT pari a 0.3 micron e 0.6 micron.
5. Progressi nell'ottica tornita al diamante
I recenti progressi nella tecnologia della tornitura al diamante ne hanno ampliato significativamente le potenzialità, consentendo una maggiore complessità, una maggiore precisione e una maggiore compatibilità con i materiali. Queste innovazioni sono guidate dalle esigenze dell'ottica moderna in settori come l'aerospaziale, la difesa, la realtà aumentata/virtuale (AR/VR), l'imaging biomedico e la metrologia dei semiconduttori.
5.1 Servo utensile veloce
I sistemi FTS hanno rivoluzionato la capacità della tornitura al diamante di produrre strutture superficiali finissime con una precisione micrometrica e sub-micrometrica. A differenza del movimento tradizionale dell'utensile, limitato a velocità di avanzamento ridotte, i sistemi FTS introducono una modulazione assiale ad alta frequenza dell'utensile da taglio, spesso compresa tra 1 e 5 kHz, sincronizzata con la rotazione del mandrino.
Funzionalità chiave:
- Fabbricazione di microstrutture:
Permette la lavorazione di Fa, matrici di lenti, zone di Fresnel e reticoli direttamente in substrati metallici o polimerici. - Modulazione dinamica della superficie:
Consente rapide variazioni dell'altezza della superficie, supportando topografie complesse che non possono essere realizzate con i normali sistemi servo lenti. - Uniformità superficiale migliorata:
FTS attenua le transizioni tra le microstrutture, riducendo gli errori di cucitura comuni nei processi multi-pass.
applicazioni:
- Omogeneizzatori a fascio
- Sensori del fronte d'onda
- Ottica di modellazione del fascio diffrattivo personalizzata
- Array di microlenti per sistemi di imaging e illuminazione
La tecnologia FTS è fondamentale per ampliare la portata della trasformazione dei diamanti nel mercato dei componenti micro-ottici e fotonici, consentendo la realizzazione di elementi ottici diffrattivi e ibridi di forma libera.
5.2 Tornitura diamantata assistita da laser
La tornitura a diamante assistita da laser (LADT), talvolta indicata come LAM in contesti più ampi, è un approccio ibrido che integra una fonte di calore controllata, solitamente un laser a infrarossi o a CO₂ focalizzato, direttamente nella zona di lavorazione. Questa tecnica preriscalda il materiale immediatamente davanti all'utensile di taglio.
vantaggi:
- Forze di taglio ridotte:
Il riscaldamento ammorbidisce i materiali duri e fragili, riducendo la resistenza durante il taglio e riducendo l'usura degli utensili. - Abilita materiali non tradizionali:
LADT consente di tornire al diamante materiali che normalmente degraderebbero gli utensili diamantati, come:- Vetri ottici (ad esempio, BK7, silice fusa)
- Ceramica (ad esempio, Al₂O₃)
- Leghe ferrose e acciai temprati
- Integrità superficiale migliorata:
Riduce al minimo le microfratture sottosuperficiali e migliora la finitura superficiale, soprattutto nei materiali cristallini fragili.
Sistema di esempio:
Il sistema MICROLAM Opto-Precision si integra perfettamente con le macchine per tornitura diamantate, offrendo potenza laser programmabile, controllo delle dimensioni del punto e riscaldamento sincronizzato con movimento dell'utensile in tempo reale.
applicazioni:
- Ottica IR in vetri calcogenuri e fluoruri
- Inserti per stampi per la replicazione di lenti in vetro
- Ottica di scansione laser con geometrie complesse e rivestimenti duri
LADT apre nuove frontiere nella lavorazione di precisione consentendo la modellatura diretta di materiali precedentemente riservati alla rettifica e alla lucidatura.
5.3 Metrologia in situ
La metrologia in situ prevede l'integrazione di sistemi di misurazione direttamente nella piattaforma di tornitura dei diamanti, consentendo il monitoraggio della superficie in tempo reale e la correzione dinamica durante o tra le passate di taglio.
Strumenti comuni in situ:
- Interferometria a luce bianca (WLI):
Misurazione della superficie senza contatto con risoluzione verticale nanometrica. - Sonde di contatto:
Sensori basati su stilo per la misurazione diretta della forma; efficaci sia per geometrie concave che convesse. - Sensori di spostamento laser:
Utilizzato per la scansione di superfici ad alta velocità o per la mappatura degli errori.
Vantaggi:
- Correzione a circuito chiuso:
I percorsi utensile possono essere regolati dinamicamente in base alle deviazioni superficiali misurate, riducendo gli errori cumulativi ed eliminando la necessità di cicli di feedback offline. - Riduzione dei costi generali di metrologia:
Riduce al minimo i tempi e i costi associati alla rimozione di parti per test interferometrici esterni. - Maggiore resa e precisione:
Consente la correzione proattiva di errori di forma, deriva termica e instabilità della macchina prima che compromettano la qualità finale.
Implementazioni avanzate:
- Compensazione dell'altezza Z in tempo reale durante le passate di finitura
- Auto-calibrazione delle mappe degli errori del mandrino e del palco
- Integrazione dell'apprendimento automatico per la correzione predittiva degli errori
La metrologia in situ rappresenta un passo fondamentale verso la produzione intelligente nell'ottica, dove la lavorazione basata sui dati ottimizza costantemente la qualità dei pezzi e l'efficienza dei processi.
6. CONCLUSIONE
La tornitura a diamante per l'ottica rappresenta una tecnologia fondamentale nel campo della produzione di ottiche di ultra-precisione. Nonostante la sua maturità, continua ad evolversi grazie alla sinergia tra innovazione ingegneristica, scienza dei materiali e sistemi di controllo digitale. La tornitura a diamante offre capacità ineguagliabili nella produzione di superfici ottiche con rugosità superficiale nanometrica, precisione di forma sub-micrometrica e geometrie complesse, che spaziano dalle classiche superfici asferiche alle intricate forme libere e alle strutture diffrattive.
Questa tecnologia soddisfa le rigorose esigenze di prestazioni e integrazione dei moderni sistemi ottici impiegati in un'ampia gamma di settori, tra cui:
- Aerospaziale e difesa (ad esempio, imaging IR, orientamento del fascio)
- Strumentazione biomedica (ad esempio, ottica endoscopica, diagnostica per immagini)
- Elettronica di consumo (ad esempio, visori AR/VR, HUD)
- Sistemi laser (ad esempio, erogazione del raggio, collimazione della fibra ottica)
L'avvento dei sistemi FTS ha ampliato notevolmente la gamma di forme superficiali realizzabili, consentendo la generazione dinamica di microstrutture e ottiche ibride in un'unica configurazione. Allo stesso tempo, la tecnologia LADT ha reso possibile la lavorazione di materiali considerati troppo duri o fragili per gli utensili diamantati convenzionali, tra cui vetri ottici e ceramiche. Questi progressi hanno ridotto significativamente la complessità della fabbricazione e ampliato la compatibilità dei materiali.
Inoltre, l'integrazione di metrologia in situ, come l'interferometria e la profilatura superficiale in tempo reale, ha trasformato la lavorazione dei diamanti in un processo basato sui dati, consentendo una produzione a ciclo chiuso con correzioni adattive del percorso utensile e controllo qualità predittivo. Questo passaggio verso ambienti di lavorazione intelligenti migliora la resa, riduce i tempi di ciclo e riduce la dipendenza dall'ispezione post-processo.
Con la continua crescita della domanda di ottiche compatte, ad alte prestazioni e multifunzionali, in particolare in applicazioni di nuova generazione come sistemi autonomi, fotonica quantistica e display indossabili, la tornitura al diamante rimane non solo rilevante, ma indispensabile. Grazie alla sua capacità di bilanciare precisione, flessibilità e scalabilità, è ben posizionata per rimanere un fattore chiave per l'innovazione ottica negli anni a venire.
7. Scegliere un produttore affidabile di tornitura diamantata per ottiche tornite al diamante

La scelta del partner di produzione giusto è fondamentale quando si acquistano ottiche tornite a diamante , poiché la precisione, la uniformità e la qualità del prodotto finale dipendono in larga misura dall'esperienza, dalle attrezzature e dai controlli di processo del produttore. Data l'estrema precisione richiesta dalla tornitura a diamante, anche piccole deviazioni possono compromettere le prestazioni ottiche.
Quando precisione e prestazioni sono importanti, scegliere il partner giusto per l'ottica tornita al diamante è fondamentale. Cercate un produttore con comprovate capacità nella lavorazione ad altissima precisione, metrologia interna ed esperienza in materiali e applicazioni ottiche. Wavelength Opto-Electronic è un fornitore affidabile di ottiche tornite al diamante, che offre:
- Finiture superficiali sub-nanometriche e elevata precisione di forma
- Asferiche, forme libere e ottiche riflettenti
- Lavorazioni avanzate con FTS e LADT
- Test interferometrici interni e controllo qualità certificato ISO
Che si tratti di prototipazione o produzione in serie, Wavelength fornisce ottiche di precisione su misura per l'imaging IR, sistemi laser, AR/VR e altro ancora.
