
Óptica torneada con diamante: Fabricación de precisión para sistemas ópticos avanzados
Autor: Bryan Ng – Gerente de marketing
Publicado el:
Última edición:

Las ópticas torneadas con diamante son componentes ópticos de alta precisión que se someten a un proceso de mecanizado de ultraprecisión mediante una herramienta de corte con punta de diamante. Este método permite crear geometrías superficiales complejas —incluidas superficies asféricas, ópticas de forma libre y elementos difractivos— con una precisión de forma submicrométrica y una rugosidad superficial nanométrica.
A medida que las industrias exigen mayor rendimiento y miniaturización en los sistemas ópticos, la óptica torneada con diamante desempeña un papel crucial en aplicaciones infrarrojas (IR), visibles y ultravioletas (UV). Desde la industria aeroespacial y de defensa hasta los dispositivos médicos y la electrónica de consumo, la óptica torneada con diamante ofrece una versatilidad y precisión inigualables.
1. Fundamentos de la óptica torneada con diamante
1.1 Descripción general del proceso
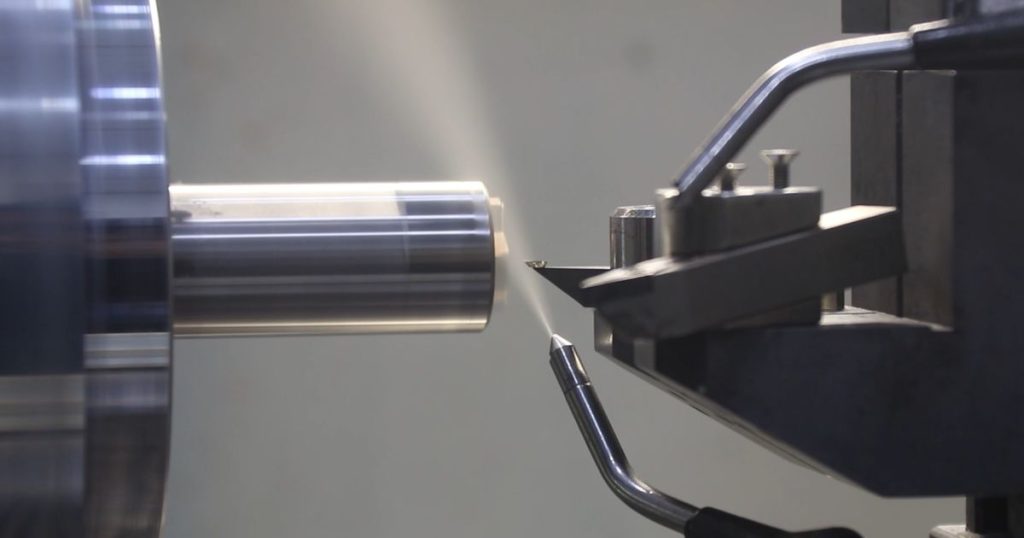
La óptica torneada con diamante se fabrica mediante un proceso de mecanizado de ultraprecisión que utiliza una herramienta de corte de diamante monocristalino para obtener componentes ópticos de alta precisión. Este proceso se lleva a cabo normalmente en un torno de ultraprecisión con capacidad de posicionamiento a escala nanométrica y una estabilidad térmica y mecánica extrema.
La pieza de trabajo, generalmente hecha de metales (como aluminio, cobre o níquel), materiales cristalinos (como CaF₂ o ZnSe ) o polímeros ópticamente transparentes (por ejemplo, PMMA, Zeonex ), se monta sobre un husillo de alta precisión con cojinetes de aire. A medida que el husillo hace girar la pieza, la herramienta de diamante sigue una trayectoria cuidadosamente programada para esculpir la superficie óptica.
Las características clave del proceso de torneado de diamantes incluyen:
- Rugosidad superficial subnanométrica: el acabado superficial alcanzable puede alcanzar Ra < 10 nm, lo que minimiza los requisitos de posprocesamiento, como pulido o preparación del revestimiento.
- Alta precisión de forma: los errores de figura de superficie se pueden controlar a un valor mejor que λ/10 de pico a valle (PV), lo que permite la producción de ópticas para aplicaciones IR y visibles exigentes.
- Mecanizado determinista: la trayectoria de la herramienta se programa con precisión mediante el control CNC, lo que permite una excelente repetibilidad y consistencia de una pieza a otra.
- Geometrías complejas: Capaz de fabricar superficies asféricas, toroidales y de forma libre que son difíciles o imposibles de producir utilizando métodos de pulido convencionales.
Este nivel de control hace que el torneado de diamante sea particularmente adecuado para la creación de prototipos y la producción de componentes ópticos en la industria aeroespacial, de defensa, de sistemas de imágenes y de electrónica de consumo.
1.2 Diseño de máquinas
Los tornos de diamante de ultraprecisión están diseñados para lograr tolerancias nanométricas y son fundamentalmente diferentes de los tornos CNC convencionales. Su diseño prioriza la rigidez, la estabilidad térmica, el aislamiento de vibraciones y la precisión de movimiento.
Los componentes principales y las características de diseño incluyen:
- Husillos con cojinetes de aire: estos husillos funcionan sin contacto mecánico, ofrecen un desgaste total del indicador (TIR) de < 50 nm y una fricción cercana a cero, lo que es esencial para lograr un movimiento de rotación ultra suave y reducir las irregularidades de la superficie.
- Etapas lineales hidrostáticas o con cojinetes de aire: estas etapas proporcionan un movimiento sin fricción a lo largo de los ejes X y Z (y a veces los ejes Y o B/C en sistemas multieje), lo que permite un posicionamiento preciso de la herramienta con una resolución submicrónica o nanométrica.
- Carcasas con control térmico: Para garantizar la estabilidad dimensional, toda la máquina se aloja en una carcasa con regulación activa de temperatura, que mantiene la variación ambiental dentro de ±0.1 °C. Incluso una ligera desviación térmica puede afectar la forma de la superficie y la repetibilidad.
- Sistemas de aislamiento de vibraciones: Se emplean plataformas de aislamiento de vibraciones activas o pasivas para mitigar las perturbaciones ambientales que pueden comprometer la precisión de la forma y el acabado de la superficie.
- Servoherramientasrápido (FTS) y servoherramientaslento (STS):
- FTS: agrega movimiento de alta frecuencia y pequeña amplitud a la herramienta de corte, generalmente para fabricar microestructuras, ópticas difractivas o elementos ópticos con características de superficie abruptas.
- STS: Permite un movimiento más lento y de mayor amplitud para crear superficies complejas de forma libre durante el proceso de mecanizado.
Estos elementos de ingeniería de precisión trabajan en conjunto para minimizar la vibración de la herramienta, eliminar el juego y garantizar la precisión posicional y la repetibilidad necesarias para fabricar superficies ópticas con precisión a escala nanométrica.
2. Materiales en óptica torneada con diamante
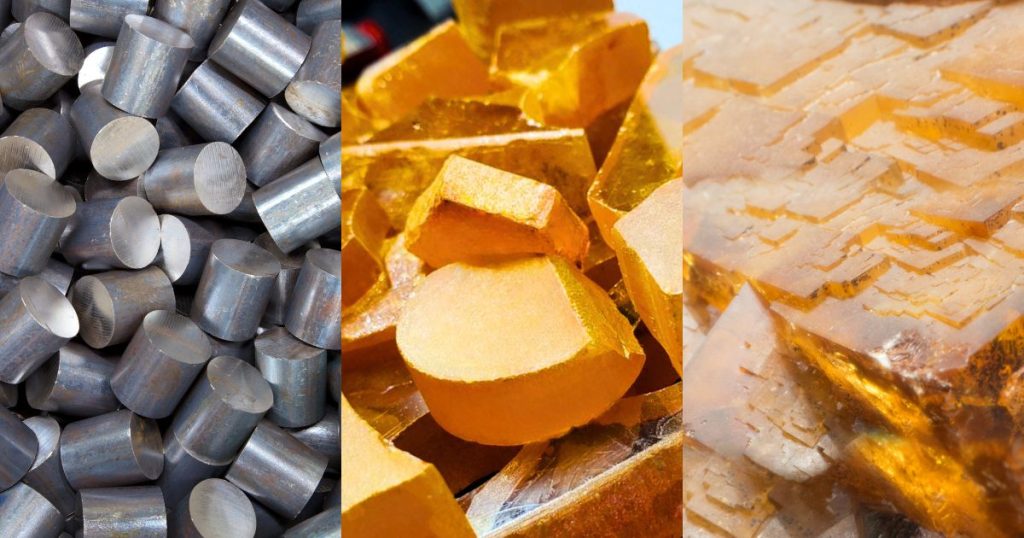
El torneado con diamante es más efectivo para metales no ferrosos, materiales cristalinos y polímeros. Los materiales ferrosos aceleran el desgaste de las herramientas de diamante debido a la interacción química, aunque están surgiendo soluciones híbridas.
2.1 Materiales adecuados
| Material | Uso típico en ópticas torneadas con diamante | Notas |
|---|---|---|
| Aluminio (Al 6061, AlSi) | Espejos reflectantes, óptica infrarroja | Excelente maquinabilidad |
| Aleaciones de cobre y níquel | Espejos láser, óptica de conformación del haz | Alta reflectividad |
| Selenuro de zinc (ZnSe) | Lentes láser de CO₂, ventanas IR | IR transparente |
| Germanio (Ge) | Lentes termográficas | Alto índice de refracción |
| Fluoruro de calcio (CaF₂) | Ventanas y lentes UV/IR | Frágil pero mecanizable |
| Plásticos (PMMA, COC, Zeonex) | Matrices de microlentes, guías de luz | Rentable para la replicación |
2.2 Desgaste de herramientas en materiales ferrosos
Una de las principales limitaciones del torneado con diamante es la rápida degradación de la herramienta que se produce al mecanizar materiales ferrosos. Este desafío surge debido a la interacción química entre la herramienta de diamante, compuesta de carbono puro, y el hierro presente en las aleaciones ferrosas.
A las elevadas temperaturas generadas durante el corte, se produce una reacción catalítica entre los átomos de carbono del diamante y los átomos de hierro de la pieza. Esta reacción provoca la grafitización del diamante en el filo, lo que da lugar a:
- Desgaste acelerado
- Redondeo o astillado de bordes
- Pérdida de acabado superficial y precisión dimensional
En términos prácticos, las herramientas de diamante que normalmente duran docenas o cientos de horas en materiales no ferrosos pueden degradarse en cuestión de minutos cuando se utilizan en acero o hierro fundido.
Para mitigar este problema y hacer viable el mecanizado de ultraprecisión de materiales ferrosos, se han desarrollado varios enfoques innovadores:
2.1.1 Mecanizado asistido por láser (LAM)

El mecanizado asistido por láser (LAM) consiste en precalentar el material de la pieza de trabajo de forma localizada mediante un haz láser enfocado justo delante de la zona de corte. Este calentamiento localizado reduce la dureza y la resistencia al corte del material, lo que facilita su mecanizado.
Beneficios clave:
- Fuerzas de corte reducidas: el material más blando en la zona de corte reduce la tensión mecánica en la herramienta de diamante.
- Desgaste minimizado de la herramienta: al reducir la temperatura de corte y alterar la reactividad química, el desgaste catalítico se reduce significativamente.
- Acabado superficial mejorado: una acción de corte más suave reduce los defectos de la superficie y mejora la calidad óptica.
Ejemplo:
El sistema MICROLAM, una solución LAM integrada, se instala directamente en tornos de diamante existentes y sincroniza el haz láser con el movimiento de la herramienta. Esto permite un control preciso del calentamiento y es especialmente eficaz para aceros templados e insertos de moldes ópticos ferrosos.
2.1.2 Deposición de capa intermedia o posterior al recubrimiento
Otra estrategia implica modificar la superficie de la pieza de trabajo antes del mecanizado:
- Al recubrir el sustrato ferroso con una capa intermedia no reactiva (por ejemplo, níquel o cobre químico) se crea una superficie mecanizable que es compatible con herramientas de diamante.
- Después del mecanizado, el recubrimiento puede permanecer como capa funcional o eliminarse según la aplicación.
Ventajas:
- Preserva la vida útil de la herramienta de diamante: elimina el contacto directo entre el hierro y el diamante.
- Mantiene una alta calidad de superficie: permite acabados de grado óptico en sustratos ferrosos recubiertos.
- Personalización: El espesor y la dureza del recubrimiento se pueden ajustar para aplicaciones específicas.
Caso de uso:
Este método se utiliza comúnmente para insertos de moldes de precisión en moldeo por inyección, donde la superficie óptica se genera sobre un revestimiento de níquel-fósforo en lugar de directamente sobre acero.
2.3 Nuestras capacidades de torneado de diamantes
También utilizamos herramientas de mecanizado asistido por láser MICRO-LAM para nuestro proceso de torneado con diamante. Estas son nuestras capacidades de torneado con diamante :
| Tolerancia | Estándar | Precisión | Alta precisión |
| Materiales | Cristal: ZnSe, ZnS, Ge, GaAs, CaF2, BaF2, MgF2, Si, calcogenuro, otro material IR, etc. | ||
| Metal: Cu, aluminio, plata, espejos niquelados, etc. | |||
| Plástico: PMMA, acrílico, Zeonex, etc. | |||
| Formas / Geometrías | Superficies esféricas, superficies asféricas, superficies híbridas asféricas, lentes cilíndricas, superficies planas, parábolas fuera del eje, elipses fuera del eje, toroides fuera del eje | ||
| Diámetro (fuera del eje) | 10 mm – 250 mm | 10 mm – 250 mm | 10 mm – 250 mm |
| Diámetro (en el eje) | 5 mm – 250 mm | 5 mm – 250 mm | 5 mm – 250 mm |
| Rugosidad superficial RMS (Para metales) | 15nm | 10nm | <3 nm |
| Rugosidad superficial RMS (Para cristal y plástico) | <15 nm | <7 nm | <3 nm |
| Error de frente de onda reflejado (PV @ 632nm) | λ | λ / 2 | λ / 8 |
| Calidad de la superficie | 80-50 | 60-40 | 40-20 |
| Recubrimiento Gray Diamond Seal® | Sin recubrimiento, Al, Al mejorado con UV, Oro, Plata, Antirreflejos, Recubrimiento personalizado | ||
3. Calidad y precisión de la superficie
Lograr una calidad superficial y una precisión dimensional excepcionales es fundamental para la eficacia de los componentes ópticos torneados con diamante . Las capacidades de ultraprecisión de las máquinas de torneado con diamante permiten el mecanizado directo de superficies ópticas sin necesidad de pulido convencional, especialmente en el espectro infrarrojo, donde la rugosidad superficial y las tolerancias dimensionales son cruciales.
3.1 Forma de la superficie
3.1.1 Precisión de la forma
El torneado con diamante permite alcanzar habitualmente una precisión de forma superior a 0.1 µm de pico a valle (PV), especialmente en componentes utilizados para aplicaciones de infrarrojos de onda media y onda larga (MWIR/LWIR). Este nivel de precisión garantiza una propagación adecuada del frente de onda, aberraciones mínimas y un rendimiento óptimo del sistema.
3.1.2 Acabado superficial
La rugosidad superficial alcanzable normalmente está en el rango de Ra < 5–10 nm, dependiendo de varios factores:
- Maquinabilidad del material (por ejemplo, aluminio frente a vidrio calcogenuro)
- Radio de la herramienta y estado de desgaste
- Velocidad de avance y profundidad de corte
- Dinámica de máquinas y control ambiental
Estas superficies lisas son particularmente valiosas para la óptica IR, donde la microrrugosidad puede dispersar la luz y reducir la eficiencia de transmisión o reflexión.
3.1.3 Generación de formularios
La generación de formas en el torneado de diamante es determinista, lo que significa que el perfil de superficie final se deriva directamente de una trayectoria de herramienta generada por computadora, generalmente basada en:
- Archivos de diseño CAD/CAM de asferas o formas libres
- Mediciones interferométricas o perfilométricas (para corrección de bucle cerrado)
- Algoritmos de ajuste de superficies y mapeo de errores
Los sistemas de control avanzados garantizan que las desviaciones de posición se minimicen durante el corte, lo que permite la replicación de geometrías complejas como toroides, asferas convexas/cóncavas y parábolas fuera de eje con fidelidad a escala nanométrica.
Técnicas de compensación:
- Mapeo de errores de trayectoria de herramienta: incorpora errores de máquina o husillo medidos previamente en la programación de la trayectoria de herramienta.
- Compensación de temperatura: ajusta la deriva térmica en los componentes de la máquina y la pieza de trabajo.
- Retroalimentación de metrología in situ: permite la corrección en vivo durante o entre pasadas de mecanizado.
3.2 Defectos superficiales
A pesar de la alta precisión del torneado de diamante, aún pueden surgir ciertos defectos superficiales debido a las interacciones de las herramientas, las propiedades del material o parámetros subóptimos. Comprender y mitigar estos defectos es crucial para el rendimiento óptico.
3.2.1 Defectos superficiales comunes:
- Marcas de herramientas en espiral:
- Causa: Trayectoria helicoidal de la herramienta debido a la rotación sincronizada de la pieza de trabajo y al avance de la herramienta.
- Aspecto: Líneas concéntricas o espirales visibles bajo inspección óptica.
- Impacto: Puede dispersar la luz o interferir con las mediciones interferométricas.
- Mitigación:
- Reducir la velocidad de alimentación por revolución.
- Utilizar algoritmos de suavizado de trayectorias de herramientas.
- Aplique técnicas de corte con mosca o Fast Tool Servo para minimizar el patrón.
- Rebabas y deformación de los bordes:
- Causa: Los materiales dúctiles como el aluminio pueden presentar deformación plástica en los bordes durante el proceso de corte.
- Impacto: Compromete las superficies de sellado, los ajustes mecánicos o la definición óptica de los bordes.
- Mitigación:
- Optimizar los parámetros de corte (herramienta afilada, profundidad de corte mínima).
- Utilice ángulos de inclinación negativos para un mejor corte.
- Incorporar desbarbado o recorte de bordes después del proceso.
- Daños del subsuelo (SSD):
- Causa: Se produce principalmente en materiales frágiles (por ejemplo, ZnSe, CaF₂, vaso) debido a microfracturas y concentración de tensiones durante el corte.
- Impacto: Puede reducir la resistencia mecánica o afectar la transmisión en la óptica IR.
- Mitigación:
- Utilice pases superficiales e incrementales.
- Utilice velocidades de corte optimizadas para mantener el mecanizado en modo dúctil.
- Aplique refrigerante/lubricación para reducir los gradientes térmicos.
4. Tipos de componentes ópticos torneados con diamante
El torneado de diamante permite la fabricación de una amplia gama de componentes ópticos de alta precisión, especialmente aquellos cuya fabricación con técnicas de pulido tradicionales resulta difícil o costosa. Desde asferas clásicas hasta formas libres avanzadas y estructuras difractivas, el torneado de diamante facilita tanto el prototipado como la producción en serie con una flexibilidad excepcional.
4.1 Óptica asférica
Las lentes y espejos asféricos están diseñados para corregir aberraciones, en particular la aberración esférica, en sistemas ópticos donde las exigencias de rendimiento superan las capacidades de los elementos esféricos.
Ventajas de las asferas torneadas con diamante:
- Precisión: Se puede alcanzar una precisión de forma mejor que λ/10 PV y una rugosidad de superficie Ra < 10 nm.
- Flexibilidad de diseño: Compatible con una amplia gama de radios y constantes cónicas.
- Eficiencia: El mecanizado directo reduce o elimina la necesidad de pulido posterior.
Aplicaciones:
- Sistemas de imágenes de alta apertura numérica
- Sensores IR
- Sistemas de conformación de haz láser
- Concentradores ópticos y colimadores
Debido a que el torneado de diamante es inherentemente simétrico desde el punto de vista rotacional, es especialmente adecuado para la fabricación de elementos asféricos axisimétricos con tolerancias estrictas y un rendimiento repetible.
4.2 Óptica de forma libre
La óptica de forma libre carece de simetría rotacional y a menudo presenta geometrías complejas, no esféricas, que permiten sistemas ópticos compactos y altamente integrados con menos componentes.
Habilitado por:
- STS: Permite el movimiento gradual de la herramienta durante la rotación para seguir formas de superficie complejas.
- FTS: agrega movimiento de herramienta rápido y de gran ancho de banda para la modulación de superficie en alta resolución.
Caracteristicas claves:
- Funcionalidad óptica integrada en una única superficie
- Distribución de potencia óptica no simétrica
- Reducción de la complejidad del ensamblaje y de la sensibilidad de la alineación
Aplicaciones:
- Pantallas de visualización frontal (HUD) para automóviles: dan forma a la trayectoria de la imagen para lograr una alineación óptima con el ojo humano.
- Auriculares AR/VR: permiten una óptica compacta y liviana con un amplio campo de visión (FOV).
- Sistemas de iluminación fuera de eje: como guías de luz o proyectores con trayectorias ópticas plegadas.
La óptica de forma libre representa un sector en crecimiento en la fotónica y la imagen, posible gracias a la flexibilidad del mecanizado de ultraprecisión.
4.3 Óptica reflectante y espejos
El torneado de diamante se utiliza ampliamente para producir ópticas reflectantes de alto rendimiento, especialmente donde la calidad de la superficie y la estabilidad térmica son fundamentales.
Materiales:
- Aleaciones de aluminio (por ejemplo, 6061, 7075): ligeras, térmicamente conductoras, ideales para la industria aeroespacial y de defensa.
- Níquel químico (NiP): proporciona una capa más dura y pulible con un acabado superficial superior.
Tipos de óptica reflectante:
- Expansores de haz:Para aumentar el diámetro del rayo láser sin distorsión.
- Parábolas fuera del eje (OAPs): Ampliamente utilizado en colimación y enfoque en sistemas láser y espectroscópicos.
- Colimadores IR y óptica de relé: donde los espejos de aluminio recubiertos ofrecen alta reflectividad y mínima aberración cromática.
Ventajas:
- Mecanizado directo de superficies ópticas en componentes estructurales
- Espejos en blanco livianos (por ejemplo, con respaldo de panal)
- Excelente rendimiento en los rangos de infrarrojo medio a infrarrojo lejano
4.4 Elementos ópticos difractivos
Los elementos ópticos difractivos (DOE, por sus siglas en inglés) son superficies microestructuradas que utilizan la interferencia y la difracción, en lugar de la refracción o la reflexión, para manipular la luz.
Fabricación con torneado de diamante:
- Logrado mediante sistemas FTS para patrones de ranuras en escala micrométrica y submicrométrica.
- Capaz de fabricar perfiles difractivos de múltiples niveles o de relieve continuo.
Ejemplos de componentes del DOE:
- Lentes Fresnel: Alternativas delgadas y livianas a las voluminosas lentes refractivas.
- Formadores de haz: cree perfiles de intensidad planos, lineales o personalizados.
- Combinadores/divisores de longitud de onda: se utilizan en aplicaciones de espectroscopia o telecomunicaciones.
Beneficios:
- Alta precisión en profundidad y espaciado de ranuras
- Flexibilidad en el control de longitud de onda y fase
- Prototipado rápido de diseños personalizados
Los DOE producidos mediante torneado de diamante pueden servir como modelos para replicación (por ejemplo, en polímero mediante moldeo por inyección o estampado) o usarse directamente en sistemas ópticos especializados.
4.5 Presentando nuestra óptica torneada con diamantes
4.5.1 Matriz de microlentes de silicio


Hemos producido una matriz de microlentes usando torneado de diamante (Nanotech 250UPL con 3 ejes). El proceso involucró un servo de baja velocidad (C-Axis) con un tiempo de ciclo de 50 horas (incluyendo desbaste, semiacabado y acabado). Los resultados esperados son Rq-10nm y calidad de superficie 60-40, hemos logrado resultados de Rq-6 a 9nm y calidad de superficie 60-40.
4.5.2 Espejo parabólico fuera del eje
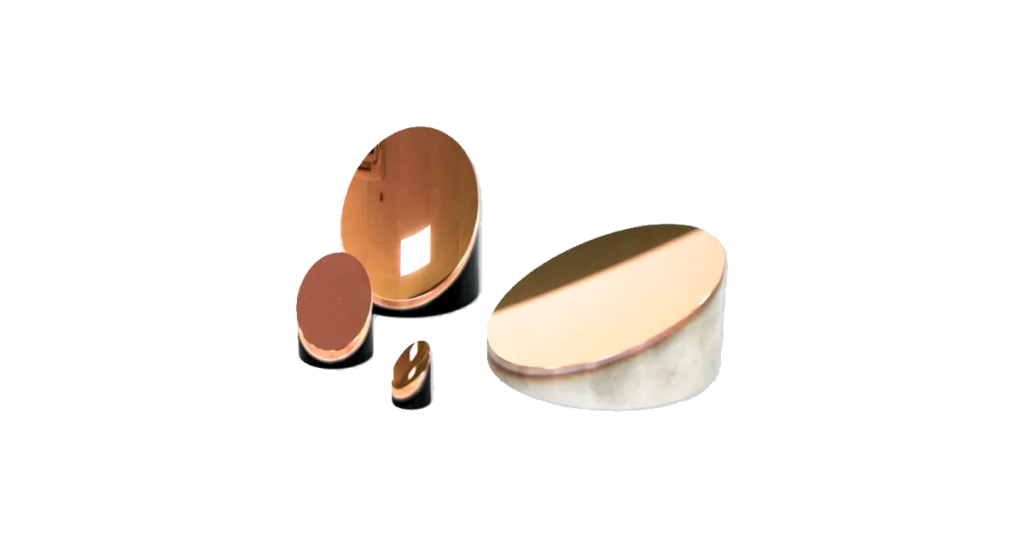

Estos espejos parabólicos fuera del eje , de cobre (F250 y F100) y aluminio (F100 y F12.5), se mecanizan con una máquina de torneado de diamante de 3 ejes. Con una rugosidad objetivo Rq < 10 nm y un error de forma < 0.6 micras, hemos logrado resultados de Rq = 10 nm y PT = 0.25 micras.
4.5.3 Espejo de cobre bicónico


Utilizamos un torno de diamante de 3 ejes para fabricar un espejo de cobre bicónico mediante un proceso servo de baja velocidad. Con una rugosidad objetivo Rq < 10 nm y un error de forma < 0.6 micras, hemos logrado resultados de Rq de 3 nm y 4 nm, y un PT de 0.3 micras y 0.6 micras.
5. Avances en la óptica torneada con diamante
Los recientes avances en la tecnología de torneado de diamante han ampliado significativamente sus capacidades, permitiendo una mayor complejidad, una mayor precisión y una mayor compatibilidad de materiales. Estas innovaciones están impulsadas por las demandas de la óptica moderna en campos como la industria aeroespacial, la defensa, la realidad aumentada (RA/RV), la imagen biomédica y la metrología de semiconductores.
5.1 Servo de herramienta rápida
Los sistemas FTS han revolucionado la capacidad del torneado de diamante para producir estructuras superficiales finas con precisión micrométrica y submicrométrica. A diferencia del movimiento de herramienta tradicional, limitado a velocidades de avance más lentas, el FTS introduce una modulación axial de alta frecuencia de la herramienta de corte, a menudo en el rango de 1 a 5 kHz, sincronizada con la rotación del husillo.
Capacidades clave:
- Fabricación de microestructuras:
Permite el mecanizado de Lo hace, conjuntos de lentes, zonas de Fresnel y rejillas directamente en sustratos de metal o polímero. - Modulación dinámica de superficie:
Permite cambios rápidos de altura de superficie, soportando topografías complejas que no se pueden lograr con sistemas servo lentos estándar. - Uniformidad de superficie mejorada:
FTS suaviza las transiciones entre microestructuras, reduciendo los errores de costura comunes en los procesos de múltiples pasadas.
Aplicaciones:
- Homogeneizadores de haz
- Sensores de frente de onda
- Óptica de modelado de haz difractivo personalizada
- Matrices de microlentes para sistemas de imágenes e iluminación
La tecnología FTS es crucial para ampliar el alcance del torneado de diamantes en el mercado de componentes fotónicos y microópticos, permitiendo elementos ópticos híbridos y difractivos de forma libre.
5.2 Torneado de diamante asistido por láser
El torneado de diamante asistido por láser (LADT), también conocido como LAM en contextos más amplios, es un método híbrido que integra una fuente de calor controlada —generalmente un láser IR o de CO₂ enfocado— directamente en la zona de mecanizado. Esta técnica precalienta el material justo delante de la herramienta de corte.
Ventajas:
- Fuerzas de corte reducidas:
El calentamiento ablanda los materiales duros y quebradizos, lo que reduce la resistencia durante el corte y reduce el desgaste de la herramienta. - Permite materiales no tradicionales:
LADT permite tornear con diamante materiales que normalmente degradarían herramientas de diamante, como:- Lentes opticos (por ejemplo, BK7, sílice fundida)
- Cerámica (por ejemplo, Al₂O₃)
- Aleaciones ferrosas y aceros endurecidos
- Integridad de la superficie mejorada:
Minimiza las microfracturas subterráneas y mejora el acabado de la superficie, especialmente en materiales cristalinos frágiles.
Sistema de ejemplo:
El sistema Opto-Precision MICROLAM se integra perfectamente con las máquinas de torneado de diamante, ofreciendo potencia láser programable, control del tamaño del punto y calentamiento sincronizado con movimiento de la herramienta en tiempo real.
Aplicaciones:
- Óptica IR en vidrios de calcogenuro y fluoruro
- Insertos de molde para replicación de lentes de vidrio
- Óptica de escaneo láser con geometrías complejas y recubrimientos duros
LADT abre nuevas fronteras en el mecanizado de precisión al permitir el modelado directo de materiales que antes estaban restringidos al rectificado y pulido.
5.3 Metrología in situ
La metrología in situ implica la integración de sistemas de medición directamente en la plataforma de torneado de diamante, lo que permite el monitoreo de la superficie en tiempo real y la corrección dinámica durante o entre pasadas de corte.
Herramientas comunes in situ:
- Interferometría de luz blanca (WLI):
Medición de superficie sin contacto con resolución vertical nanométrica. - Sondas de contacto:
Sensores basados en lápiz para medición directa de formas; efectivos tanto para geometrías cóncavas como convexas. - Sensores de desplazamiento láser:
Se utiliza para escaneo de superficies de alta velocidad o mapeo de errores.
Beneficios:
- Corrección de bucle cerrado:
Las trayectorias de herramientas se pueden ajustar dinámicamente en función de las desviaciones de la superficie medidas, lo que reduce los errores acumulativos y elimina la necesidad de bucles de retroalimentación fuera de línea. - Reducción de gastos generales de metrología:
Minimiza el tiempo y el costo asociados con la extracción de piezas para pruebas interferométricas externas. - Mayor rendimiento y precisión:
Permite la corrección proactiva de errores de forma, deriva térmica e inestabilidad de la máquina antes de que comprometan la calidad final.
Implementaciones avanzadas:
- Compensación de altura Z en tiempo real durante las pasadas de acabado
- Calibración automática de mapas de errores de husillo y platina
- Integración de aprendizaje automático para la corrección predictiva de errores
La metrología in situ representa un paso fundamental hacia la fabricación inteligente en óptica, donde el mecanizado basado en datos optimiza continuamente la calidad de las piezas y la eficiencia del proceso.
6. Conclusión
La óptica torneada con diamante constituye una tecnología fundamental en la fabricación de óptica de ultraprecisión. A pesar de su madurez, continúa evolucionando gracias a la sinergia entre la innovación en ingeniería, la ciencia de los materiales y los sistemas de control digital. En esencia, el torneado con diamante ofrece capacidades inigualables para producir superficies ópticas con rugosidad nanométrica, precisión dimensional submicrométrica y geometrías complejas, desde superficies asféricas clásicas hasta intrincadas formas libres y estructuras difractivas.
Esta tecnología aborda las estrictas demandas de rendimiento e integración de los sistemas ópticos modernos implementados en un amplio espectro de industrias, que incluyen:
- Aeroespacial y defensa (por ejemplo, imágenes infrarrojas, dirección del haz)
- Instrumentación biomédica (por ejemplo, óptica endoscópica, imágenes diagnósticas)
- Productos electrónicos de consumo (por ejemplo, auriculares AR/VR, HUD)
- Sistemas láser (por ejemplo, suministro de haz, colimación de fibra óptica)
La aparición de los sistemas FTS ha ampliado drásticamente el abanico de formas superficiales que se pueden lograr, permitiendo la generación dinámica de microestructuras y óptica híbrida en una sola configuración. Simultáneamente, LADT ha posibilitado el mecanizado de materiales que se consideraban demasiado duros o frágiles para las herramientas de diamante convencionales, como vidrios ópticos y cerámicas. Estos avances han reducido significativamente la complejidad de la fabricación y ampliado la compatibilidad de los materiales.
Además, la integración de la metrología in situ, como la interferometría y el perfilado de superficies en tiempo real, ha transformado el torneado de diamantes en un proceso basado en datos, lo que permite la fabricación en circuito cerrado con correcciones adaptativas de trayectorias de herramientas y control de calidad predictivo. Esta transición hacia entornos de mecanizado inteligentes mejora el rendimiento, acorta los tiempos de ciclo y reduce la dependencia de la inspección posterior al proceso.
A medida que aumenta la demanda de ópticas compactas, de alto rendimiento y multifuncionales, especialmente en aplicaciones de nueva generación como sistemas autónomos, fotónica cuántica y pantallas portátiles, el torneado de diamante no solo es relevante, sino también indispensable. Gracias a su capacidad para equilibrar precisión, flexibilidad y escalabilidad, está bien posicionado para seguir siendo un factor clave de la innovación óptica en los próximos años.
7. Cómo elegir un fabricante confiable de piezas ópticas torneadas con diamante

Seleccionar al socio de fabricación adecuado es fundamental al adquirir componentes ópticos torneados con diamante , ya que la precisión, la consistencia y la calidad del producto final dependen en gran medida de la experiencia, el equipo y los controles de proceso del fabricante. Dada la naturaleza de ultraprecisión del torneado con diamante, incluso pequeñas desviaciones pueden comprometer el rendimiento óptico.
Cuando la precisión y el rendimiento son cruciales, elegir el socio adecuado para ópticas torneadas con diamante es crucial. Busque un fabricante con capacidades probadas en mecanizado de ultraprecisión, metrología interna y experiencia en materiales y aplicaciones ópticas. Wavelength Opto-Electronic es un proveedor confiable de ópticas torneadas con diamante, que ofrece:
- Acabados superficiales subnanométricos y alta precisión de forma
- Asferas, formas libres y óptica reflectante
- Mecanizado avanzado con FTS y LADT
- Pruebas interferométricas internas y control de calidad con certificación ISO
Ya sea para creación de prototipos o producción en volumen, Wavelength ofrece ópticas de precisión diseñadas para imágenes infrarrojas, sistemas láser, AR/VR y más.
