
Diamantgedrehte Optik: Präzisionsfertigung für fortschrittliche optische Systeme
Autor: Bryan Ng – Marketingmanager
Veröffentlicht am:
Zuletzt bearbeitet:

Diamantgedrehte Optiken sind hochpräzise optische Bauteile, die in einem ultrapräzisen Bearbeitungsprozess mit einem diamantbestückten Schneidwerkzeug hergestellt werden. Dieses Verfahren ermöglicht die Fertigung komplexer Oberflächengeometrien – darunter Asphären, Freiformoptiken und diffraktive Elemente – mit submikrometergenauer Formgebung und nanometergenauer Oberflächenrauheit.
Da die Industrie höhere Leistung und Miniaturisierung optischer Systeme fordert, spielt diamantgedrehte Optik eine entscheidende Rolle in Infrarot- (IR), sichtbaren und ultravioletten (UV) Anwendungen. Von der Luft- und Raumfahrt und Verteidigung bis hin zu medizinischen Geräten und Unterhaltungselektronik bieten diamantgedrehte Optiken unübertroffene Vielseitigkeit und Präzision.
1. Grundlagen der diamantgedrehten Optik
1.1 Prozessübersicht
Die diamantgedrehte Optik durchläuft ein Ultrapräzisionsbearbeitungsverfahren, bei dem ein Einkristall-Diamantschneidwerkzeug zur Herstellung hochpräziser optischer Komponenten eingesetzt wird. Der Prozess wird typischerweise auf einer Ultrapräzisionsdrehmaschine mit Positioniergenauigkeit im Nanometerbereich und extremer thermischer und mechanischer Stabilität durchgeführt.
Das Werkstück, üblicherweise aus Metallen (wie Aluminium, Kupfer oder Nickel), kristallinen Materialien (wie CaF₂ oder ZnSe ) oder optisch klaren Polymeren (z. B. PMMA, Zeonex ), wird auf einer hochpräzisen, luftgelagerten Spindel montiert. Während die Spindel das Werkstück dreht, folgt das Diamantwerkzeug einer präzise programmierten Bahn, um die optische Oberfläche zu formen.
Zu den wichtigsten Merkmalen des Diamantdrehprozesses gehören:
- Subnanometrische Oberflächenrauheit: Die erreichbare Oberflächengüte kann Ra < 10 nm erreichen, was den Nachbearbeitungsaufwand wie Polieren oder Beschichtungsvorbereitung minimiert.
- Hohe Formgenauigkeit: Oberflächenfehler können auf besser als λ/10 Peak-to-Valley (PV) kontrolliert werden, was die Herstellung von Optiken für anspruchsvolle IR- und sichtbare Anwendungen ermöglicht.
- Deterministische Bearbeitung: Der Werkzeugweg wird mithilfe der CNC-Steuerung präzise programmiert, was eine hervorragende Wiederholbarkeit und Konsistenz von Teil zu Teil ermöglicht.
- Komplexe Geometrien: Ermöglicht die Herstellung asphärischer, toroidaler und Freiformoberflächen, die mit herkömmlichen Poliermethoden nur schwer oder gar nicht herzustellen sind.
Aufgrund dieser Kontrollmöglichkeiten eignet sich das Diamantdrehen besonders für die Prototypenentwicklung und Produktion optischer Komponenten in der Luft- und Raumfahrt, Verteidigung, Bildgebungssystemen und Unterhaltungselektronik.
1.2 Maschinendesign
Ultrapräzise Diamantdrehmaschinen sind auf Toleranzen im Nanometerbereich ausgelegt und unterscheiden sich grundlegend von herkömmlichen CNC-Drehmaschinen. Bei ihrer Konstruktion stehen Steifigkeit, thermische Stabilität, Schwingungsisolierung und Bewegungspräzision im Vordergrund.
Zu den Kernkomponenten und Designmerkmalen gehören:
- Luftgelagerte Spindeln: Diese Spindeln arbeiten ohne mechanischen Kontakt und bieten einen Total Indicator Runout (TIR) von < 50 nm sowie nahezu keine Reibung, was für eine ultragleichmäßige Drehbewegung und die Reduzierung von Oberflächenunregelmäßigkeiten unerlässlich ist.
- Hydrostatische oder luftgelagerte Lineartische: Diese Tische ermöglichen eine reibungslose Bewegung entlang der X- und Z-Achse (und manchmal der Y- oder B/C-Achse in Mehrachsensystemen) und ermöglichen so eine präzise Werkzeugpositionierung mit einer Auflösung im Submikrometer- oder Nanometerbereich.
- Thermisch geregelte Gehäuse: Um die Dimensionsstabilität zu gewährleisten, ist die gesamte Maschine in einem Gehäuse mit aktiver Temperaturregelung untergebracht, wodurch Umgebungsschwankungen innerhalb von ±0.1 °C gehalten werden. Selbst geringe thermische Drift kann die Oberflächenbeschaffenheit und die Wiederholgenauigkeit beeinträchtigen.
- Schwingungsisolationssysteme: Aktive oder passive Schwingungsisolationsplattformen werden eingesetzt, um Umwelteinflüsse zu mildern, die die Formgenauigkeit und Oberflächenbeschaffenheit beeinträchtigen können.
- Fast Tool Servo (FTS) und Slow Tool Servo (STS):
- FTS: Fügt dem Schneidwerkzeug eine Bewegung mit hoher Frequenz und kleiner Amplitude hinzu, typischerweise zur Herstellung von Mikrostrukturen, diffraktiver Optik oder optischen Elementen mit abrupten Oberflächenmerkmalen.
- STS: Ermöglicht langsamere Bewegungen mit größerer Amplitude, um während des Bearbeitungsprozesses komplexe Freiformoberflächen zu erstellen.
Diese Elemente der Feinmechanik wirken zusammen, um das Rattern des Werkzeugs zu minimieren, Spiel zu vermeiden und die Positionsgenauigkeit und Wiederholbarkeit sicherzustellen, die für die Herstellung optischer Oberflächen mit einer Präzision im Nanometerbereich erforderlich sind.
2. Materialien in der diamantgedrehten Optik
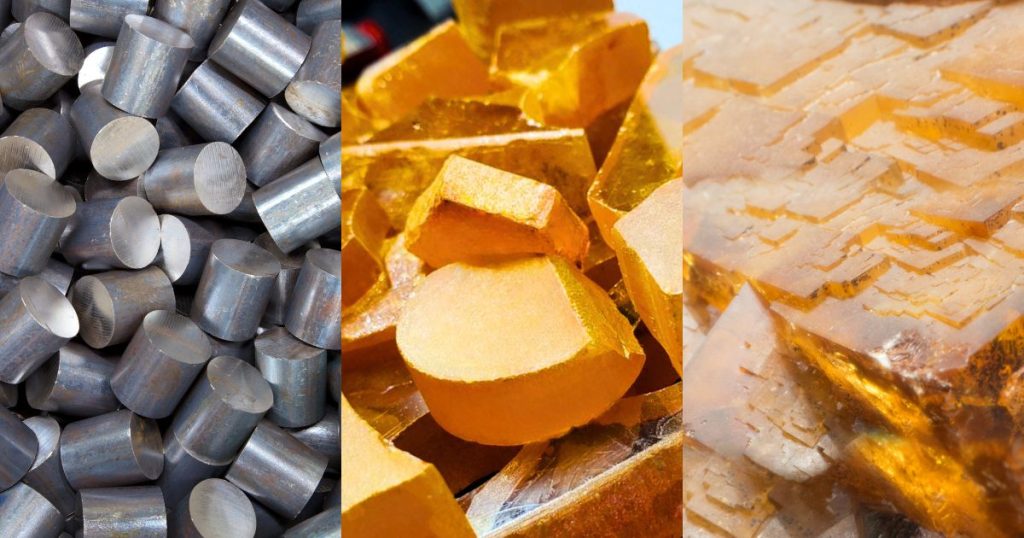
Diamantdrehen eignet sich am besten für Nichteisenmetalle, kristalline Werkstoffe und Polymere. Eisenhaltige Werkstoffe beschleunigen den Verschleiß von Diamantwerkzeugen aufgrund chemischer Wechselwirkungen, obwohl sich zunehmend Hybridlösungen entwickeln.
2.1 Geeignete Werkstoffe
| Material | Typische Verwendung in diamantgedrehten Optiken | Notizen |
|---|---|---|
| Aluminium (Al 6061, AlSi) | Reflektierende Spiegel, IR-Optik | Hervorragende Bearbeitbarkeit |
| Kupfer/Nickel-Legierungen | Laserspiegel, Strahlformungsoptiken | Hohe Reflektivität |
| Zinkselenid (ZnSe) | CO₂-Laserlinsen, IR-Fenster | IR-durchlässig |
| Germanium (Ge) | Wärmebildobjektive | Hoher Brechungsindex |
| Calciumfluorid (CaF₂) | UV/IR-Fenster und Linsen | Spröde, aber bearbeitbar |
| Kunststoffe (PMMA, COC, Zeonex) | Mikrolinsenarrays, Lichtleiter | Kostengünstig für die Replikation |
2.2 Werkzeugverschleiß an Eisenwerkstoffen
Eine der größten Einschränkungen beim Diamantdrehen ist der schnelle Werkzeugverschleiß bei der Bearbeitung von Eisenwerkstoffen. Diese Herausforderung entsteht durch eine chemische Wechselwirkung zwischen dem Diamantwerkzeug, das aus reinem Kohlenstoff besteht, und dem Eisengehalt in Eisenlegierungen.
Bei hohen Temperaturen beim Schneiden kommt es zu einer katalytischen Reaktion zwischen den Kohlenstoffatomen im Diamanten und den Eisenatomen im Werkstück. Diese Reaktion führt zur Graphitisierung des Diamanten an der Schneide und damit zu:
- Beschleunigter Verschleiß
- Kantenverrundung oder Absplitterung
- Verlust der Oberflächengüte und Maßgenauigkeit
In der Praxis kann die Leistung von Diamantwerkzeugen, die bei Nichteisenmaterialien normalerweise Dutzende oder Hunderte von Stunden halten, bei der Verwendung auf Stahl oder Gusseisen innerhalb weniger Minuten nachlassen.
Um dieses Problem zu mildern und die ultrapräzise Bearbeitung von Eisenwerkstoffen realisierbar zu machen, wurden mehrere innovative Ansätze entwickelt:
2.1.1 Laserunterstützte Bearbeitung (LAM)

Bei der lasergestützten Bearbeitung (LAM) wird das Werkstückmaterial lokal mit einem fokussierten Laserstrahl unmittelbar vor der Schnittzone vorgewärmt. Diese lokale Erwärmung reduziert die Härte und Scherfestigkeit des Materials und erleichtert so die Bearbeitung.
Hauptvorteile:
- Reduzierte Schnittkräfte: Weicheres Material in der Schneidzone verringert die mechanische Belastung des Diamantwerkzeugs.
- Minimierter Werkzeugverschleiß: Durch die Absenkung der Schnitttemperatur und die Veränderung der chemischen Reaktivität wird der katalytische Verschleiß deutlich reduziert.
- Verbesserte Oberflächenbeschaffenheit: Ein sanfterer Schneidvorgang reduziert Oberflächendefekte und verbessert die optische Qualität.
Ejemplo:
Das MICROLAM-System, eine integrierte LAM-Lösung, lässt sich direkt auf vorhandenen Diamantdrehmaschinen montieren und synchronisiert den Laserstrahl mit der Werkzeugbewegung. Dies ermöglicht eine präzise Steuerung der Erwärmung und ist besonders effektiv bei gehärteten Stählen und eisenhaltigen optischen Formeinsätzen.
2.1.2 Nachbeschichtung oder Zwischenschichtabscheidung
Eine weitere Strategie besteht darin, die Werkstückoberfläche vor der Bearbeitung zu modifizieren:
- Durch die Beschichtung des Eisensubstrats mit einer nichtreaktiven Zwischenschicht (z. B. chemisch abgeschiedenes Nickel oder Kupfer) entsteht eine bearbeitbare Oberfläche, die mit Diamantwerkzeugen kompatibel ist.
- Nach der Bearbeitung kann die Beschichtung je nach Anwendung als Funktionsschicht verbleiben oder entfernt werden.
Vorteile:
- Erhält die Lebensdauer von Diamantwerkzeugen: Beseitigt den direkten Kontakt zwischen Eisen und Diamant.
- Behält die hohe Oberflächenqualität bei: Ermöglicht optisch hochwertige Oberflächen auf beschichteten Eisensubstraten.
- Anpassung: Beschichtungsdicke und Härte können für bestimmte Anwendungen angepasst werden.
Anwendungsfall:
Dieses Verfahren wird häufig für Präzisionsformeinsätze im Spritzguss verwendet, bei denen die optische Oberfläche auf einer Nickel-Phosphor-Beschichtung und nicht direkt auf Stahl erzeugt wird.
2.3 Unsere Diamantdrehfähigkeiten
Für unseren Diamantdrehprozess nutzen wir auch lasergestützte Bearbeitungswerkzeuge von MICRO-LAM . Hier sind unsere Möglichkeiten im Bereich Diamantdrehen :
| Toleranz | Standard | Präzision | Hohe Präzision |
| Materialien | Kristall: ZnSe, ZnS, Ge, GaAs, CaF2, BaF2, MgF2, Si, Chalkogenid andere IR-Materialien..etc | ||
| Metall: Cu, Aluminium, Silber, vernickelte Spiegel..etc | |||
| Kunststoff: PMMA, Acryl, Zeonex..etc | |||
| Formen/Geometrien | Kugelförmige Oberflächen, Asphärische Oberflächen, Asphärische Hybridoberflächen, Zylinderlinsen, Planare Oberflächen, Off-Axis-Parabeln, Off-Axis-Ellipsen, Off-Axis-Toroide | ||
| Durchmesser (außerhalb der Achse) | 10 mm – 250 mm | 10 mm – 250 mm | 10 mm – 250 mm |
| Durchmesser (auf der Achse) | 5 mm – 250 mm | 5 mm – 250 mm | 5 mm – 250 mm |
| RMS Oberflächenrauheit (Für Metalle) | 15nm | 10nm | < 3 nm |
| RMS Oberflächenrauheit (Für Kristall & Kunststoff) | < 15 nm | < 7 nm | < 3 nm |
| Reflektierter Wellenfrontfehler (PV bei 632 nm) | λ | λ / 2 | λ / 8 |
| Oberflächenqualität | 80-50 | 60-40 | 40-20 |
| Beschichtung | Unbeschichtet, Al, UV-verstärktes Al, Gold, Silber, Antireflexionsbeschichtung, kundenspezifische Beschichtung | ||
3. Oberflächenqualität und Genauigkeit
Die Erzielung außergewöhnlicher Oberflächenqualität und Formgenauigkeit ist entscheidend für die Leistungsfähigkeit diamantgedrehter optischer Komponenten . Die Ultrapräzision von Diamantdrehmaschinen ermöglicht die direkte Bearbeitung optischer Oberflächen ohne herkömmliches Polieren – insbesondere im Infrarotbereich, wo Oberflächenrauheit und Formtoleranzen von entscheidender Bedeutung sind.
3.1 Oberflächenform
3.1.1 Formgenauigkeit
Durch Diamantdrehen kann regelmäßig eine Formgenauigkeit von unter 0.1 µm Peak-to-Valley (PV) erreicht werden, insbesondere bei Komponenten für mittelwellige und langwellige IR-Anwendungen (MWIR/LWIR). Diese Präzision gewährleistet eine einwandfreie Wellenfrontausbreitung, minimale Aberrationen und optimale Systemleistung.
3.1.2 Oberflächenbeschaffenheit
Die erreichbare Oberflächenrauheit liegt typischerweise im Bereich von Ra < 5–10 nm und ist von mehreren Faktoren abhängig:
- Materialbearbeitbarkeit (z. B. Aluminium vs. Chalkogenidglas)
- Werkzeugradius und Verschleißzustand
- Vorschub und Schnitttiefe
- Maschinendynamik und Umgebungskontrolle
Diese glatten Oberflächen sind besonders wertvoll für die IR-Optik, wo Mikrorauheiten Licht streuen und die Übertragungs- oder Reflexionseffizienz verringern können.
3.1.3 Formulargenerierung
Die Formerzeugung beim Diamantdrehen ist deterministisch, d. h. das endgültige Oberflächenprofil wird direkt aus einem computergenerierten Werkzeugweg abgeleitet, der typischerweise auf Folgendem basiert:
- CAD/CAM-Designdateien von Asphären oder Freiformen
- Interferometrische oder profilometrische Messungen (zur Closed-Loop-Korrektur)
- Oberflächenanpassungsalgorithmen und Fehlerzuordnung
Fortschrittliche Steuerungssysteme stellen sicher, dass Positionsabweichungen während des Schneidens minimiert werden, wodurch die Reproduktion komplexer Geometrien wie Toroide, konvexe/konkave Asphären und außeraxiale Parabeln mit einer Genauigkeit im Nanometerbereich ermöglicht wird.
Kompensationstechniken:
- Zuordnung von Werkzeugwegfehlern: Integriert vorab gemessene Maschinen- oder Spindelfehler in die Werkzeugwegprogrammierung.
- Temperaturkompensation: Gleicht die thermische Drift in Maschinenbauteilen und Werkstück aus.
- Messtechnisches Feedback vor Ort: Ermöglicht Live-Korrekturen während oder zwischen Bearbeitungsdurchgängen.
3.2 Oberflächendefekte
Trotz der hohen Präzision beim Diamantdrehen können aufgrund von Werkzeugwechselwirkungen, Materialeigenschaften oder suboptimalen Parametern bestimmte Oberflächendefekte auftreten. Das Verständnis und die Beseitigung dieser Defekte ist für die optische Leistung entscheidend.
3.2.1 Häufige Oberflächendefekte:
- Spiralförmige Werkzeugspuren:
- Ursache: Spiralförmige Werkzeugbahn durch synchronisierte Werkstückdrehung und Werkzeugvorschub.
- Aussehen: Bei optischer Prüfung sind konzentrische oder spiralförmige Linien sichtbar.
- Auswirkungen: Kann Licht streuen oder interferometrische Messungen beeinträchtigen.
- Schadensbegrenzung:
- Reduzieren Sie die Vorschubgeschwindigkeit pro Umdrehung.
- Verwenden Sie Algorithmen zur Glättung des Werkzeugwegs.
- Wenden Sie Fly-Cutting- oder Fast Tool Servo-Techniken zur Musterminimierung an.
- Grate und Kantendeformationen:
- Ursache: Bei duktilen Werkstoffen wie Aluminium kann es beim Schneidvorgang zu plastischen Verformungen an den Kanten kommen.
- Auswirkungen: Beeinträchtigt Dichtflächen, mechanische Passungen oder die optische Kantendefinition.
- Schadensbegrenzung:
- Schnittparameter optimieren (scharfes Werkzeug, minimale Schnitttiefe).
- Verwenden Sie negative Spanwinkel für besseres Scheren.
- Integrieren Sie nachträglich das Entgraten oder Kantenbeschneiden.
- Untergrundschäden (SSD):
- Ursache: Tritt vor allem bei spröden Materialien auf (z. B. ZnSe, CaF₂, Glas) aufgrund von Mikrofrakturen und Spannungskonzentrationen beim Schneiden.
- Auswirkungen: Kann die mechanische Festigkeit verringern oder die Übertragung in der IR-Optik beeinträchtigen.
- Schadensbegrenzung:
- Verwenden Sie flache, schrittweise Durchgänge.
- Verwenden Sie optimierte Schnittgeschwindigkeiten, um die Bearbeitung im duktilen Modus aufrechtzuerhalten.
- Tragen Sie Kühlmittel/Schmiermittel auf, um Temperaturgradienten zu verringern.
4. Arten von diamantgedrehten optischen Komponenten
Diamantdrehen ermöglicht die Herstellung einer Vielzahl hochpräziser optischer Komponenten, insbesondere solcher, deren Herstellung mit herkömmlichen Polierverfahren schwierig oder unwirtschaftlich ist. Von klassischen Asphären bis hin zu fortschrittlichen Freiformen und diffraktiven Strukturen – Diamantdrehen unterstützt sowohl die Prototypenentwicklung als auch die Serienproduktion mit außergewöhnlicher Flexibilität.
4.1 Asphärische Optik
Asphärische Linsen und Spiegel sind dazu bestimmt, Aberrationen – insbesondere sphärische Aberrationen – in optischen Systemen zu korrigieren, in denen die Leistungsanforderungen die Möglichkeiten sphärischer Elemente übersteigen.
Vorteile diamantgedrehter Asphären:
- Präzision: Erreichbare Formgenauigkeit besser als λ/10 PV und Oberflächenrauheit Ra < 10 nm.
- Designflexibilität: Kompatibel mit einer Vielzahl von Radien und Kegelschnittkonstanten.
- Effizienz: Durch die direkte Bearbeitung wird die Notwendigkeit des Nachpolierens reduziert oder eliminiert.
Anwendungen:
- Bildgebungssysteme mit hoher numerischer Apertur
- IR-Sensoren
- Laserstrahlformungssysteme
- Optische Konzentratoren und Kollimatoren
Da das Diamantdrehen von Natur aus rotationssymmetrisch ist, eignet es sich besonders gut für die Herstellung achsensymmetrischer asphärischer Elemente mit engen Toleranzen und wiederholbarer Leistung.
4.2 Freiformoptik
Freiformoptiken weisen keine Rotationssymmetrie auf und weisen häufig komplexe, nicht sphärische Geometrien auf, die kompakte, hochintegrierte optische Systeme mit weniger Komponenten ermöglichen.
Ermöglicht durch:
- STS: Ermöglicht eine allmähliche Werkzeugbewegung während der Drehung, um komplexen Oberflächenformen zu folgen.
- FTS: Fügt schnelle Werkzeugbewegungen mit hoher Bandbreite für eine Oberflächenmodulation mit hoher Auflösung hinzu.
Schlüsseleigenschaften:
- Integrierte optische Funktionalität in einer einzigen Oberfläche
- Nichtsymmetrische optische Leistungsverteilung
- Reduzierung der Montagekomplexität und Ausrichtungsempfindlichkeit
Anwendungen:
- Head-up-Displays (HUDs) für Autos: Formen Sie den Bildpfad für eine optimale Ausrichtung der Eyebox.
- AR/VR-Headsets: Ermöglichen kompakte, leichte Optik mit weitem Sichtfeld (FOV).
- Außeraxiale Beleuchtungssysteme: Wie etwa Lichtleiter oder Projektoren mit gefalteten optischen Pfaden.
Freiformoptik stellt einen wachsenden Sektor in der Photonik und Bildgebung dar, der durch die Flexibilität der Ultrapräzisionsbearbeitung ermöglicht wird.
4.3 Reflektierende Optik und Spiegel
Diamantdrehen wird häufig zur Herstellung von Hochleistungs-Reflexoptiken verwendet, insbesondere wenn Oberflächenqualität und thermische Stabilität von entscheidender Bedeutung sind.
Materialien:
- Aluminiumlegierungen (z. B. 6061, 7075): Leicht, wärmeleitfähig, ideal für die Luft- und Raumfahrt sowie Verteidigung.
- Chemisch Nickel (NiP): Sorgt für eine härtere, polierbare Schicht mit hervorragender Oberflächenbeschaffenheit.
Arten der reflektierenden Optik:
- Strahlaufweiter: Zur Vergrößerung des Laserstrahldurchmessers ohne Verzerrung.
- Außeraxiale Parabeln (OAPs): Weit verbreitet bei der Kollimation und Fokussierung in Laser- und Spektroskopiesystemen.
- IR-Kollimatoren und Relaisoptiken: Beschichtete Aluminiumspiegel bieten eine hohe Reflektivität und minimale chromatische Aberration.
Vorteile:
- Direkte Bearbeitung optischer Oberflächen in Strukturkomponenten
- Leichte Spiegelrohlinge (zB mit Wabenträger)
- Hervorragende Leistung im mittleren bis fernen Infrarotbereich
4.4 Diffraktive optische Elemente
Diffraktive optische Elemente (DOEs) sind mikrostrukturierte Oberflächen, die zur Lichtmanipulation Interferenz und Beugung anstelle von Brechung oder Reflexion nutzen.
Fertigung mit Diamantdrehen:
- Erreicht durch den Einsatz von FTS-Systemen für Rillenmuster im Mikron- und Submikrometerbereich.
- Kann mehrstufige oder kontinuierlich reliefartige Beugungsprofile herstellen.
Beispiele für DOE-Komponenten:
- Fresnel-Linsen: Dünne, leichte Alternativen zu sperrigen Brechungslinsen.
- Strahlformer: Erstellen Sie Flat-Top-, Linien- oder benutzerdefinierte Intensitätsprofile.
- Wellenlängenkombinierer/-splitter: Werden in der Spektroskopie oder in Telekommunikationsanwendungen verwendet.
Vorteile:
- Hohe Präzision bei Nuttiefe und -abstand
- Flexibilität bei der Wellenlängen- und Phasensteuerung
- Schnelles Prototyping von kundenspezifischen Designs
Durch Diamantdrehen hergestellte DOEs können als Master für die Replikation dienen (z. B. in Polymer durch Spritzguss oder Prägen) oder direkt in speziellen optischen Systemen verwendet werden.
4.5 Mit unserer diamantgedrehten Optik
4.5.1 Silizium-Mikrolinsenarray


Wir haben ein Mikrolinsenarray mittels Diamantdrehen hergestellt (Nanotech 250UPL mit 3 Achsen). Der Prozess umfasste einen Servo mit langsamer Geschwindigkeit (C-Achse) mit einer Zykluszeit von 50 Stunden (einschließlich Schruppen, Vorschlichten und Schlichten). Angestrebte Ergebnisse sind Rq-10nm und eine Oberflächenqualität von 60-40, wir haben Ergebnisse von Rq-6 bis 9nm und eine Oberflächenqualität von 60-40 erreicht.
4.5.2 Off-Axis-Parabolspiegel
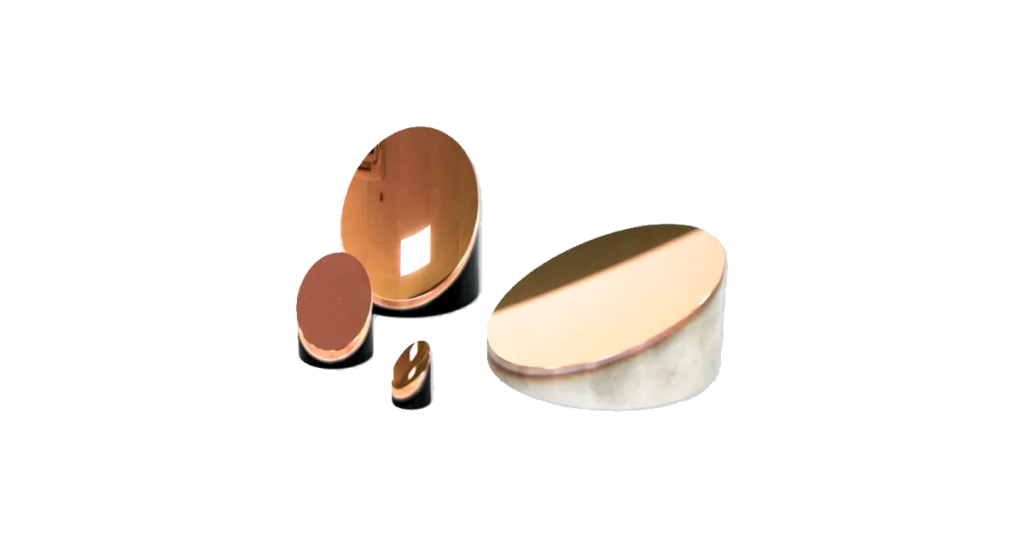

Diese achsenfernen Parabolspiegel aus Kupfer (F250 und F100) und Aluminium (F100 und F12.5) werden mit einer 3-Achs-Diamantdrehmaschine bearbeitet. Die angestrebte Rauheit Rq < 10 nm und der Formfehler < 0.6 µm wurden mit Werten von Rq = 10 nm und PT = 0.25 µm erreicht.
4.5.3 Bikonischer Kupferspiegel


Wir verwenden eine 3-achsige Diamantdrehmaschine, um einen bikonischen Kupferspiegel im langsamen Servoverfahren herzustellen. Mit einer angestrebten Rauheit von Rq < 10 nm und einem Formfehler von < 0.6 Mikrometern haben wir Ergebnisse von Rq 3 nm und 4 nm sowie PT = 0.3 Mikrometer und 0.6 Mikrometer erreicht.
5. Fortschritte in der diamantgedrehten Optik
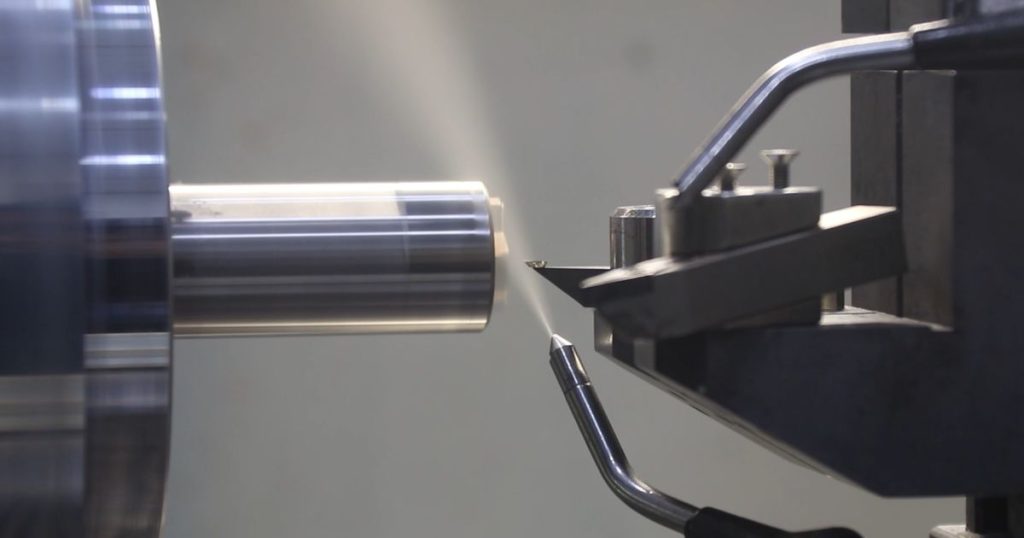
Jüngste Fortschritte in der Diamantdrehtechnologie haben deren Möglichkeiten deutlich erweitert und ermöglichen höhere Komplexität, verbesserte Präzision und erweiterte Materialkompatibilität. Diese Innovationen basieren auf den Anforderungen moderner Optik in Bereichen wie Luft- und Raumfahrt, Verteidigung, AR/VR, biomedizinischer Bildgebung und Halbleitermesstechnik.
5.1 Schneller Werkzeugservo
FTS-Systeme haben die Diamantdrehbearbeitung revolutioniert und ermöglichen die Herstellung feiner Oberflächenstrukturen mit Mikrometer- und Submikrometerpräzision. Im Gegensatz zur herkömmlichen Werkzeugbewegung mit langsameren Vorschubgeschwindigkeiten ermöglicht FTS eine hochfrequente axiale Modulation des Schneidwerkzeugs – oft im Bereich von 1–5 kHz – synchronisiert mit der Spindelrotation.
Schlüsselfunktionen:
- Herstellung von Mikrostrukturen:
Ermöglicht die Bearbeitung von Tut, Linsenanordnungen, Fresnel-Zonen und Gitter direkt in Metall- oder Polymersubstrate. - Dynamische Oberflächenmodulation:
Ermöglicht schnelle Änderungen der Oberflächenhöhe und unterstützt komplexe Topografien, die mit herkömmlichen langsamen Servosystemen nicht erreicht werden können. - Verbesserte Oberflächengleichmäßigkeit:
FTS glättet Übergänge zwischen Mikrostrukturen und reduziert Stitching-Fehler, die bei Mehrdurchgangsprozessen häufig auftreten.
Anwendungen:
- Strahlhomogenisierer
- Wellenfrontsensoren
- Benutzerdefinierte diffraktive Strahlformungsoptik
- Mikrolinsenarrays für Bildgebungs- und Beleuchtungssysteme
Die FTS-Technologie ist von entscheidender Bedeutung für die Ausweitung der Diamantverarbeitung auf den Markt für Mikrooptik- und Photonikkomponenten und ermöglicht frei geformte diffraktive und hybride optische Elemente.
5.2 Laserunterstütztes Diamantdrehen
Das laserunterstützte Diamantdrehen (LADT), im weiteren Sinne auch als LAM bezeichnet, ist ein Hybridverfahren, bei dem eine kontrollierte Wärmequelle – üblicherweise ein fokussierter Infrarot- oder CO₂-Laser – direkt in die Bearbeitungszone integriert wird. Durch diese Technik wird das Material unmittelbar vor dem Schneidwerkzeug vorgewärmt.
Vorteile:
- Reduzierte Schnittkräfte:
Durch Erhitzen werden harte und spröde Materialien weicher, der Widerstand beim Schneiden verringert und der Werkzeugverschleiß reduziert. - Ermöglicht nicht-traditionelle Materialien:
LADT ermöglicht das Diamantdrehen von Materialien, die normalerweise Diamantwerkzeuge beschädigen würden, wie beispielsweise:- Optische Gläser (zB BK7, Quarzglas)
- Keramik (z. B. Al₂O₃)
- Eisenlegierungen und gehärtete Stähle
- Verbesserte Oberflächenintegrität:
Minimiert Mikrofrakturen unter der Oberfläche und verbessert die Oberflächenbeschaffenheit, insbesondere bei spröden kristallinen Materialien.
Beispielsystem:
Das MICROLAM Opto-Precision System lässt sich nahtlos in Diamantdrehmaschinen integrieren und bietet programmierbare Laserleistung, Punktgrößensteuerung und synchronisierte Erwärmung mit Werkzeugbewegung in Echtzeit.
Anwendungen:
- IR-Optik in Chalkogenid- und Fluoridgläsern
- Formeinsätze für die Glaslinsenreplikation
- Laser-Scanning-Optiken mit komplexen Geometrien und Hartbeschichtungen
LADT eröffnet neue Möglichkeiten in der Präzisionsbearbeitung, indem es die direkte Formgebung von Materialien ermöglicht, die bisher nur durch Schleifen und Polieren möglich war.
5.3 In-situ-Metrologie
Bei der In-situ-Messtechnik werden Messsysteme direkt in die Diamantdrehplattform integriert, wodurch eine Echtzeit-Oberflächenüberwachung und dynamische Korrektur während oder zwischen Schneiddurchgängen möglich ist.
Gängige In-Situ-Tools:
- Weißlichtinterferometrie (WLI):
Berührungslose Oberflächenmessung mit vertikaler Auflösung im Nanometerbereich. - Kontaktsonden:
Stiftbasierte Sensoren zur direkten Formmessung; effektiv sowohl für konkave als auch für konvexe Geometrien. - Laser-Wegsensoren:
Wird für Hochgeschwindigkeits-Oberflächenscans oder Fehlerkartierungen verwendet.
Vorteile:
- Closed-Loop-Korrektur:
Werkzeugwege können dynamisch auf Grundlage gemessener Oberflächenabweichungen angepasst werden, wodurch kumulative Fehler reduziert und die Notwendigkeit von Offline-Feedbackschleifen eliminiert wird. - Reduzierter Messaufwand:
Minimiert den Zeit- und Kostenaufwand für das Entfernen von Teilen für externe interferometrische Tests. - Höhere Ausbeute und Genauigkeit:
Ermöglicht die proaktive Korrektur von Formfehlern, thermischer Drift und Maschineninstabilität, bevor diese die endgültige Qualität beeinträchtigen.
Erweiterte Implementierungen:
- Echtzeit-Z-Höhenkompensation während der Schlichtdurchgänge
- Automatische Kalibrierung von Spindel- und Bühnenfehlerkarten
- Integration von maschinellem Lernen zur prädiktiven Fehlerkorrektur
Die In-situ-Messtechnik stellt einen entscheidenden Schritt hin zur intelligenten Fertigung in der Optik dar, bei der die datengesteuerte Bearbeitung die Teilequalität und Prozesseffizienz kontinuierlich optimiert.
6. Fazit
Die diamantgedrehte Optik gilt als Eckpfeiler der Ultrapräzisionsoptikfertigung. Trotz ihrer ausgereiften Technologie entwickelt sie sich durch das Zusammenspiel von Ingenieurskunst, Materialwissenschaft und digitalen Steuerungssystemen stetig weiter. Im Kern bietet das Diamantdrehen unübertroffene Möglichkeiten zur Herstellung optischer Oberflächen mit nanometrischer Oberflächenrauheit, submikrometergenauer Formgebung und komplexen Geometrien – von klassischen Asphären bis hin zu filigranen Freiformen und diffraktiven Strukturen.
Diese Technologie erfüllt die hohen Leistungs- und Integrationsanforderungen moderner optischer Systeme, die in zahlreichen Branchen eingesetzt werden, darunter:
- Luft- und Raumfahrt sowie Verteidigung (z. B. IR-Bildgebung, Strahlsteuerung)
- Biomedizinische Instrumente (z. B. endoskopische Optik, diagnostische Bildgebung)
- Unterhaltungselektronik (z. B. AR/VR-Headsets, HUDs)
- Lasersysteme (z. B. Strahlführung, Kollimation mittels Glasfaser)
Die Entwicklung von FTS-Systemen hat das Spektrum realisierbarer Oberflächenformen erheblich erweitert und ermöglicht die dynamische Erzeugung von Mikrostrukturen und Hybridoptiken in einem einzigen Aufspannvorgang. Gleichzeitig hat LADT die Bearbeitung von Materialien ermöglicht, die zuvor als zu hart oder spröde für herkömmliche Diamantwerkzeuge galten, darunter optische Gläser und Keramiken. Diese Fortschritte haben die Fertigungskomplexität deutlich reduziert und die Materialkompatibilität erweitert.
Darüber hinaus hat die Integration von In-situ-Messtechnik, wie Interferometrie und Echtzeit-Oberflächenprofilierung, das Diamantdrehen zu einem datengesteuerten Prozess gemacht und ermöglicht so eine geschlossene Fertigung mit adaptiven Werkzeugwegkorrekturen und prädiktiver Qualitätskontrolle. Diese Umstellung auf intelligente Bearbeitungsumgebungen verbessert die Ausbeute, verkürzt die Zykluszeiten und reduziert die Abhängigkeit von Nachbearbeitungsprüfungen.
Da die Nachfrage nach kompakter, leistungsstarker und multifunktionaler Optik, insbesondere in Anwendungen der nächsten Generation wie autonomen Systemen, Quantenphotonik und tragbaren Displays, weiter steigt, bleibt das Diamantdrehen nicht nur relevant, sondern unverzichtbar. Dank seiner Fähigkeit, Präzision, Flexibilität und Skalierbarkeit in Einklang zu bringen, ist es bestens positioniert, auch in den kommenden Jahren ein wichtiger Wegbereiter für optische Innovationen zu bleiben.
7. Auswahl eines zuverlässigen Diamantdrehherstellers für diamantgedrehte Optiken

Die Wahl des richtigen Fertigungspartners ist bei der Beschaffung diamantgedrehter Optiken von entscheidender Bedeutung , da Präzision, Konsistenz und Qualität des Endprodukts maßgeblich von der Expertise, der Ausrüstung und den Prozesskontrollen des Herstellers abhängen. Aufgrund der extrem hohen Präzision des Diamantdrehens können selbst geringfügige Abweichungen die optische Leistung beeinträchtigen.
Wenn Präzision und Leistung wichtig sind, ist die Wahl des richtigen Partners für diamantgedrehte Optiken entscheidend. Suchen Sie nach einem Hersteller mit nachgewiesenen Kompetenzen in der Ultrapräzisionsbearbeitung, eigener Messtechnik und Erfahrung mit optischen Materialien und Anwendungen. Wavelength Opto-Electronic ist ein zuverlässiger Anbieter von diamantgedrehter Optik und bietet:
- Subnanometrische Oberflächengüten und hohe Formgenauigkeit
- Asphären, Freiformen und reflektierende Optiken
- Erweiterte Bearbeitung mit FTS und LADT
- Interne interferometrische Tests und ISO-zertifizierte Qualitätskontrolle
Ob für Prototyping oder Serienproduktion, Wavelength liefert Präzisionsoptiken, die auf IR-Bildgebung, Lasersysteme, AR/VR und mehr zugeschnitten sind.
