
Диамантено стругована оптика: Прецизно производство за съвременни оптични системи
Автор: Bryan Ng – маркетинг мениджър
Публикувана на:
Последна редакция:

Диамантено стругованата оптика е високопрецизен оптичен компонент, който преминава през ултрапрецизен процес на машинна обработка с помощта на режещ инструмент с диамантен връх. Този метод позволява създаването на сложни повърхностни геометрии – включително асфери, оптика със свободна форма и дифракционни елементи – с точност на формата от субмикрон и нанометрична грапавост на повърхността.
Тъй като индустриите изискват по-висока производителност и миниатюризация в оптичните системи, диамантено-стругованата оптика играе ключова роля в инфрачервените (IR), видимите и ултравиолетовите (UV) приложения. От аерокосмическата и отбранителната промишленост до медицинските устройства и потребителската електроника, диамантено-стругованата оптика предлага несравнима гъвкавост и прецизност.
1. Основи на диамантено-стругованата оптика
1.1 Преглед на процеса
Диамантено стругованата оптика преминава през форма на ултрапрецизна обработка, която използва инструмент за рязане с монокристален диамантен материал за изработка на високопрецизни оптични компоненти. Процесът обикновено се извършва на ултрапрецизен струг с възможности за позициониране в нанометър и изключителна термична и механична стабилност.
Детайлът, обикновено изработен от метали (като алуминий, мед или никел), кристални материали (като CaF₂ или ZnSe ) или оптически прозрачни полимери (напр. PMMA, Zeonex ), се монтира върху високопрецизен шпиндел с въздушен лагер. Докато шпинделът върти детайла, диамантеният инструмент следва внимателно програмирана траектория, за да оформи оптичната повърхност.
Ключовите характеристики на процеса на струговане на диаманти включват:
- Субнанометрична грапавост на повърхността: Постижимата повърхностна обработка може да достигне Ra < 10 nm, което минимизира изискванията за последваща обработка, като полиране или подготовка на покритието.
- Висока точност на формата: Грешките във фигурата на повърхността могат да бъдат контролирани до по-добри от λ/10 от пика до долината (PV), което позволява производството на оптика за взискателни инфрачервени и видими приложения.
- Детерминистична обработка: Траекторията на инструмента е прецизно програмирана с помощта на CNC управление, което позволява отлична повторяемост и постоянство от детайл до детайл.
- Сложни геометрии: Способни са да изработват асферични, тороидални и свободни форми повърхности, които са трудни или невъзможни за производство с помощта на конвенционални методи за полиране.
Това ниво на контрол прави диамантеното струговане особено подходящо за прототипиране и производство на оптични компоненти в аерокосмическата, отбранителната, образната промишленост и потребителската електроника.
1.2 Проектиране на машини
Ултрапрецизните диамантено-стругови машини са проектирани да постигат толеранси на нанометрово ниво и са коренно различни от конвенционалните CNC стругове. Техният дизайн дава приоритет на твърдостта, термичната стабилност, изолацията на вибрациите и прецизността на движението.
Основните компоненти и дизайнерски характеристики включват:
- Шпиндели с въздушни лагери: Тези шпиндели работят без механичен контакт, предлагайки общо индикаторно биене (TIR) < 50 nm и почти нулево триене, което е от съществено значение за постигане на ултраплавно въртеливо движение и намаляване на неравностите на повърхността.
- Хидростатични или линейни платформи с въздушни лагери: Тези платформи осигуряват движение без триене по осите X и Z (а понякога и по осите Y или B/C в многоосни системи), което позволява прецизно позициониране на инструмента с разделителна способност от субмикрон или нанометрика.
- Термично контролирани корпуси: За да се осигури стабилност на размерите, цялата машина е поместена в корпус с активно регулиране на температурата, поддържайки колебания в околната среда в рамките на ±0.1 °C. Дори леко термично отклонение може да повлияе на повърхностната форма и повторяемостта.
- Системи за изолиране на вибрациите: Използват се активни или пасивни платформи за изолиране на вибрациите, за да се смекчат смущенията от околната среда, които могат да компрометират точността на формата и повърхностната обработка.
- Бърз серво инструмент (FTS) и бавен серво инструмент (STS):
- FTS: Добавя високочестотно движение с малка амплитуда към режещия инструмент, обикновено за изработване на микроструктури, дифракционна оптика или оптични елементи с резки повърхностни характеристики.
- STS: Позволява по-бавно движение с по-голяма амплитуда за създаване на сложни повърхности със свободна форма по време на процеса на обработка.
Тези прецизни инженерни елементи работят съвместно, за да сведат до минимум вибрациите на инструмента, да елиминират луфта и да осигурят точността на позициониране и повторяемостта, необходими за изработването на оптични повърхности с нанометрова прецизност.
2. Материали в диамантено-стругованата оптика
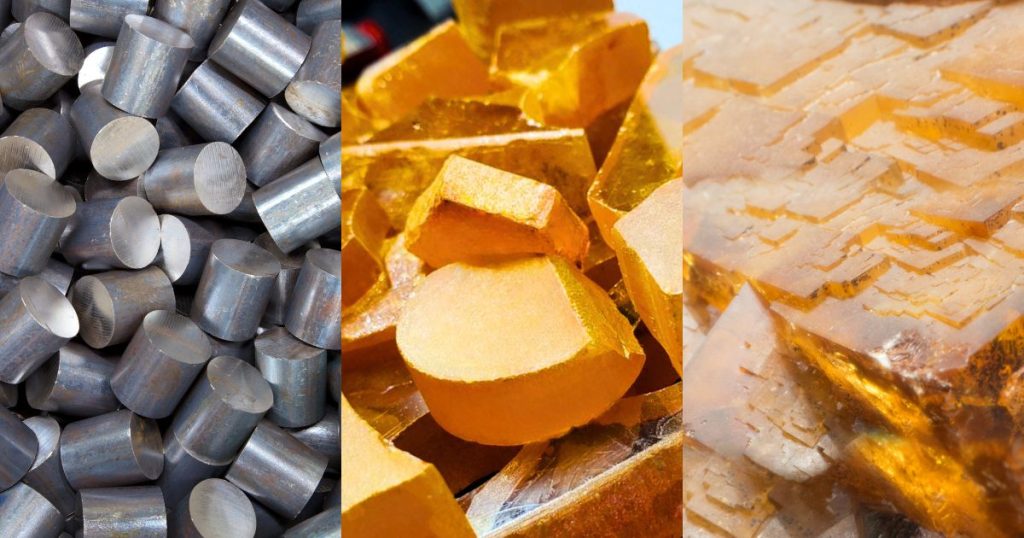
Диамантеното струговане е най-ефективно за цветни метали, кристални материали и полимери. Черните материали ускоряват износването на диамантените инструменти поради химическо взаимодействие, въпреки че се появяват хибридни решения.
2.1 Подходящи материали
| Материал | Типична употреба в диамантено стругована оптика | бележки |
|---|---|---|
| Алуминий (Al 6061, AlSi) | Отразяващи огледала, инфрачервена оптика | Отлична обработваемост |
| Медни/никелови сплави | Лазерни огледала, оптика за оформяне на лъча | Висока отразяваща способност |
| цинков селенид (ZnSe) | CO₂ лазерни лещи, инфрачервени прозорци | Инфрачервено прозрачно |
| Германий (Ge) | Термични лещи | Висок коефициент на пречупване |
| Калциев флуорид (CaF₂) | UV/IR прозорци и лещи | Крехко, но обработваемо |
| Пластмаси (PMMA, COC, Zeonex) | Микролещи, световоди | Рентабилно за репликация |
2.2 Износване на инструменти върху черни метали
Едно от основните ограничения при диамантеното струговане е бързото износване на инструмента, което се случва при обработката на черни материали. Това предизвикателство възниква поради химическото взаимодействие между диамантения инструмент, съставен от чист въглерод, и съдържанието на желязо в черните сплави.
При повишени температури, генерирани по време на рязане, протича каталитична реакция между въглеродните атоми в диаманта и железните атоми в детайла. Тази реакция води до графитизация на диаманта по режещия ръб, което води до:
- Ускорено износване
- Закръгляване или отчупване на ръбовете
- Загуба на повърхностно покритие и точност на размерите
На практика диамантените инструменти, които обикновено издържат десетки или стотици часове върху цветни метали, могат да се износят в рамките на минути, когато се използват върху стомана или чугун.
За да се смекчи този проблем и да се направи ултрапрецизната обработка на черни материали осъществима, са разработени няколко иновативни подхода:
2.1.1 Лазерно асистирана обработка (LAM)

Лазерно-асистираната обработка (LAM) включва предварително нагряване на материала на детайла локално с помощта на фокусиран лазерен лъч точно пред зоната на рязане. Това локализирано нагряване намалява твърдостта и якостта на срязване на материала, което улеснява обработката му.
Ключови ползи:
- Намалени сили на рязане: По-мекият материал в зоната на рязане намалява механичното напрежение върху диамантения инструмент.
- Минимизирано износване на инструмента: Чрез понижаване на температурата на рязане и промяна на химическата реактивност, каталитичното износване е значително намалено.
- Подобрена повърхностна обработка: По-плавното рязане намалява повърхностните дефекти и подобрява оптичното качество.
Пример:
Системата MICROLAM, интегрирано LAM решение, се монтира директно върху съществуващи диамантено-стругови машини и синхронизира лазерния лъч с движението на инструмента. Това позволява прецизен контрол на нагряването и е особено ефективно за закалени стомани и оптични вложки за форми от черни метали.
2.1.2 Последващо покритие или отлагане на междинен слой
Друга стратегия включва модифициране на повърхността на детайла преди обработка:
- Покриването на железния субстрат с нереактивен междинен слой (напр. безтоков никел или мед) създава обработваема повърхност, съвместима с диамантени инструменти.
- След машинна обработка, покритието може да остане като функционален слой или да бъде отстранено в зависимост от приложението.
Предимства:
- Запазва живота на диамантения инструмент: Елиминира директния контакт между желязото и диаманта.
- Поддържа високо качество на повърхността: Позволява оптично качество на покритите железни основи.
- Персонализиране: Дебелината и твърдостта на покритието могат да бъдат настроени за специфични приложения.
Случай на употреба:
Този метод се използва често за прецизни вложки за матрици при шприцване, където оптичната повърхност се генерира върху никел-фосфорно покритие, а не директно върху стомана.
2.3 Нашите възможности за диамантено струговане
Също така използваме лазерно асистирани обработващи инструменти MICRO-LAM за нашия процес на диамантено струговане. Ето нашите възможности за диамантено струговане :
| Толерантност | Standard | Прецизност | Висока прецизност |
| материали | Кристал: ZnSe, ZnS, Ge, GaAs, CaF2, BaF2, MgF2, Si, халкогенид, друг IR материал... и т.н. | ||
| Метал: Cu, алуминий, сребро, никелирани огледала и др | |||
| Пластмаса: PMMA, акрил, Zeonex и др | |||
| Форми/геометрии | Сферични повърхности, асферични повърхности, асферични хибридни повърхности, цилиндрични лещи, равнинни повърхности, параболи извън оси, елипси извън оси, тороиди извън оси | ||
| Диаметър (извън ос) | 10мм - 250мм | 10мм - 250мм | 10мм - 250мм |
| Диаметър (по оста) | 5мм - 250мм | 5мм - 250мм | 5мм - 250мм |
| RMS грапавост на повърхността (За метали) | 15nm | 10nm | < 3nm |
| RMS грапавост на повърхността (За кристал и пластмаса) | < 15nm | < 7nm | < 3nm |
| Отразена грешка на вълновия фронт (PV @ 632nm) | λ | λ / 2 | λ / 8 |
| Качество на повърхността | 80-50 | 60-40 | 40-20 |
| слой | Без покритие, Al, UV подобрен Al, злато, сребро, антирефлексно покритие, покритие по поръчка | ||
3. Качество и точност на повърхността
Постигането на изключително качество на повърхността и точност на формата е от основно значение за ефективността на диамантено-стругованите оптични компоненти . Ултрапрецизните възможности на диамантено-струговите машини позволяват директна обработка на оптични повърхности без необходимост от конвенционално полиране – особено в инфрачервения спектър, където грапавостта на повърхността и допустимите отклонения във формата са критични.
3.1 Форма на повърхността
3.1.1 Точност на формата
Диамантеното струговане може рутинно да постигне точност на формата по-добра от 0.1 µm от връх до дъно (PV), особено в компоненти, използвани за приложения в средновълнови и дълговълнови инфрачервени (MWIR/LWIR) области. Това ниво на прецизност осигурява правилно разпространение на вълновия фронт, минимални аберации и оптимална производителност на системата.
3.1.2 Повърхностно покритие
Постижимата грапавост на повърхността обикновено е в диапазона Ra < 5–10 nm, в зависимост от няколко фактора:
- Обработваемост на материала (напр. алуминий срещу халкогенидно стъкло)
- Радиус на инструмента и състояние на износване
- Скорост на подаване и дълбочина на рязане
- Динамика на машините и контрол на околната среда
Тези гладки повърхности са особено ценни за инфрачервената оптика, където микрограпавостта може да разсее светлината и да намали ефективността на пропускане или отражение.
3.1.3 Генериране на формуляри
Генерирането на форми при диамантеното струговане е детерминистично, което означава, че крайният профил на повърхността се извлича директно от компютърно генерирана траектория на инструмента, обикновено базирана на:
- CAD/CAM файлове за проектиране на асфери или свободни форми
- Интерферометрични или профилометрични измервания (за корекция в затворен контур)
- Алгоритми за напасване на повърхности и картографиране на грешки
Усъвършенстваните системи за управление гарантират минимизиране на позиционните отклонения по време на рязане, което позволява възпроизвеждане на сложни геометрии като тороиди, изпъкнали/вдлъбнати асфери и параболи извън осите с нанометрова точност.
Техники за компенсация:
- Картографиране на грешките на траекторията на инструмента: Включва предварително измерени грешки на машината или шпиндела в програмирането на траекторията на инструмента.
- Температурна компенсация: Настройва се за термично отклонение в машинните компоненти и детайла.
- Обратна връзка от метрологични данни на място: Позволява корекция в реално време по време на или между обработващите проходи.
3.2 Повърхностни дефекти
Въпреки високата прецизност на диамантеното струговане, някои повърхностни дефекти все още могат да възникнат поради взаимодействие на инструментите, свойства на материалите или неоптимални параметри. Разбирането и смекчаването на тези дефекти е от решаващо значение за оптичните характеристики.
3.2.1 Често срещани повърхностни дефекти:
- Маркировки на спираловиден инструмент:
- Причина: Винтова траектория на инструмента от синхронизирано въртене на детайла и подаване на инструмента.
- Външен вид: Концентрични или спирални линии, видими при оптична проверка.
- Въздействие: Може да разсейва светлината или да повлияе на интерферометричните измервания.
- смекчаване:
- Намалете скоростта на подаване на оборот.
- Използвайте алгоритми за изглаждане на траекторията на инструмента.
- Приложете техники за рязане на летяща повърхност или Fast Tool Servo за минимизиране на шаблона.
- Изпъкналости и деформация на ръбовете:
- Причина: Ковки материали като алуминий могат да проявят пластична деформация по ръбовете си по време на процеса на рязане.
- Въздействие: Компрометира уплътняващите повърхности, механичните прилягания или оптичното дефиниране на ръбовете.
- смекчаване:
- Оптимизирайте параметрите на рязане (остър инструмент, минимална дълбочина на рязане).
- Използвайте отрицателни ъгли на наклон за по-добро срязване.
- Включете последващо обезмасляване или подрязване на ръбове.
- Подземни щети (SSD):
- Причина: Среща се предимно в крехки материали (напр. ZnSe, CaF₂, стъклена чаша) поради микрофракутии и концентрация на напрежение по време на рязане.
- Въздействие: Може да намали механичната якост или да повлияе на предаването в инфрачервената оптика.
- смекчаване:
- Използвайте плитки, постепенни преминавания.
- Използвайте оптимизирани скорости на рязане, за да поддържате пластична обработка.
- Нанесете охлаждаща течност/смазка, за да намалите температурните градиенти.
4. Видове оптични компоненти, обработени с диамантено струговане
Диамантеното струговане позволява производството на разнообразна гама от високопрецизни оптични компоненти, особено такива, чието производство е трудно или скъпо, използвайки традиционни техники за полиране. От класически асфери до усъвършенствани свободни форми и дифракционни структури, диамантеното струговане поддържа както прототипиране, така и масово производство с изключителна гъвкавост.
4.1 Асферична оптика
Асферичните лещи и огледала са предназначени да коригират аберациите – особено сферичните аберации – в оптични системи, където изискванията за производителност надвишават възможностите на сферичните елементи.
Предимства на диамантено стругованите асфери:
- Прецизност: Постижима точност на формата по-добра от λ/10 PV и грапавост на повърхността Ra < 10 nm.
- Гъвкавост на дизайна: Съвместим с широк диапазон от радиуси и конични константи.
- Ефективност: Директната машинна обработка намалява или елиминира необходимостта от последващо полиране.
Приложения:
- Системи за изобразяване с висока NA
- IR сензори
- Системи за оформяне на лазерен лъч
- Оптични концентратори и колиматори
Тъй като диамантеното струговане е по своята същност ротационно симетрично, то е особено подходящо за производство на осесиметрични асферични елементи с тесни допуски и повторяема производителност.
4.2 Оптика със свободна форма
Свободноформените оптични системи нямат ротационна симетрия и често се характеризират със сложни, несферични геометрии, които позволяват създаването на компактни, силно интегрирани оптични системи с по-малко компоненти.
Активирано от:
- STS: Позволява постепенно движение на инструмента по време на въртене, за да следва сложни форми на повърхността.
- FTS: Добавя бързо, широколентово движение на инструмента за модулация на повърхността с висока резолюция.
Основни характеристики:
- Интегрирана оптична функционалност в една повърхност
- Несиметрично разпределение на оптичната мощност
- Намаляване на сложността на сглобяването и чувствителността на подравняването
Приложения:
- Автомобилни head-up дисплеи (HUD): Оформете пътя на изображението за оптимално подравняване с очната кутия.
- AR/VR очила: Осигуряват компактна, лека оптика с широко зрително поле (FOV).
- Системи за осветление извън осите: като например световоди или проектори със сгънати оптични пътища.
Свободната оптика представлява разрастващ се сектор във фотониката и изображенията, осъществим благодарение на гъвкавостта на ултрапрецизната машинна обработка.
4.3 Отразяваща оптика и огледала
Диамантеното струговане се използва широко за производство на високоефективна отразяваща оптика, особено там, където качеството на повърхността и термичната стабилност са от решаващо значение.
Материали:
- Алуминиеви сплави (напр. 6061, 7075): Леки, топлопроводими, идеални за аерокосмическата и отбранителната промишленост.
- Безтоков никел (NiP): Осигурява по-твърд, полируем слой с превъзходно повърхностно покритие.
Видове отражателна оптика:
- Разширители на лъчаЗа увеличаване на диаметъра на лазерния лъч без изкривяване.
- Извъносни параболи (OAP): Широко използвани при колимация и фокусиране в лазерни и спектроскопски системи.
- Инфрачервени колиматори и релейна оптика: Където покритите алуминиеви огледала предлагат висока отражателна способност и минимална хроматична аберация.
Предимства:
- Директна обработка на оптични повърхности в структурни компоненти
- Леки огледални заготовки (напр. с подложка тип „пчелна пита“)
- Отлична производителност в средния до далечния инфрачервен диапазон
4.4 Дифракционни оптични елементи
Дифракционните оптични елементи (DOE) са микроструктурирани повърхности, които използват интерференция и дифракция, а не пречупване или отражение, за да манипулират светлината.
Производство с диамантено струговане:
- Постигнато с помощта на FTS системи за микронни и субмикронни шаблони на канали.
- Способен за изработване на многостепенни или непрекъснато релефни дифракционни профили.
Примери за компоненти на Министерството на енергетиката на САЩ:
- Френелови лещи: Тънки, леки алтернативи на обемистите рефрактивни лещи.
- Оформители на лъчи: Създавайте профили на интензитет с плосък връх, линия или персонализирани профили.
- Комбинатори/разделители на дължини на вълните: Използват се в спектроскопия или телекомуникационни приложения.
Ползи:
- Висока прецизност в дълбочината и разстоянието между каналите
- Гъвкавост в контрола на дължината на вълната и фазата
- Бързо прототипиране на персонализирани дизайни
DOE, произведени чрез диамантено струговане, могат да служат като образци за репликация (напр. в полимер чрез шприцване или щамповане) или да се използват директно в специализирани оптични системи.
4.5 С нашата диамантено стругована оптика
4.5.1 Силициева микролеща


Произведохме масив от микролещи, използвайки диамантено струговане (Nanotech 250UPL с 3 оси). Процесът включва серво с бавна скорост (C-ос) с време на цикъл от 50 часа (включително груба обработка, полуфинална обработка и крайна обработка). Целевите резултати са Rq-10nm и качество на повърхността 60-40, постигнахме резултати от Rq-6 до 9nm и качество на повърхността 60-40.
4.5.2 Параболично огледало извън осите
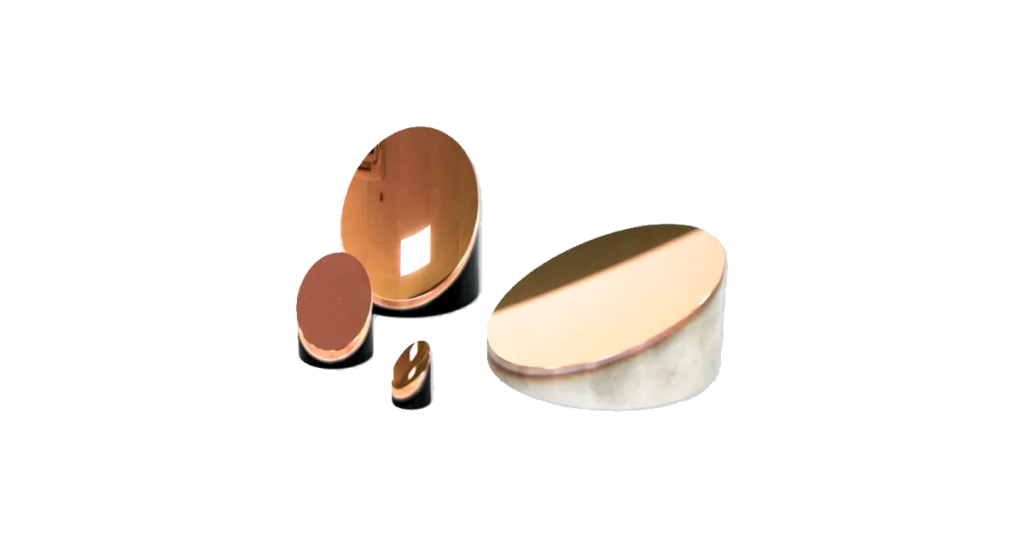

Тези параболични огледала извън осите , медни (F250 и F100) и алуминиеви (F100 и F12.5), са обработени с помощта на 3-осна диамантеностругова машина. Целевата грапавост Rq < 10 nm и грешка във формата < 0.6 микрона, постигнахме резултати от Rq = 10 nm и PT = 0.25 микрона.
4.5.3 Биконично медно огледало


Използваме 3-осен диамантен струг, за да изработим биконично медно огледало, използвайки бавноскоростен серво процес. Целевата грапавост Rq < 10 nm и грешка на формата < 0.6 микрона, постигнахме резултати от Rq 3 nm и 4 nm, и PT = 0.3 микрона и 0.6 микрона.
5. Напредък в диамантено-стругованата оптика
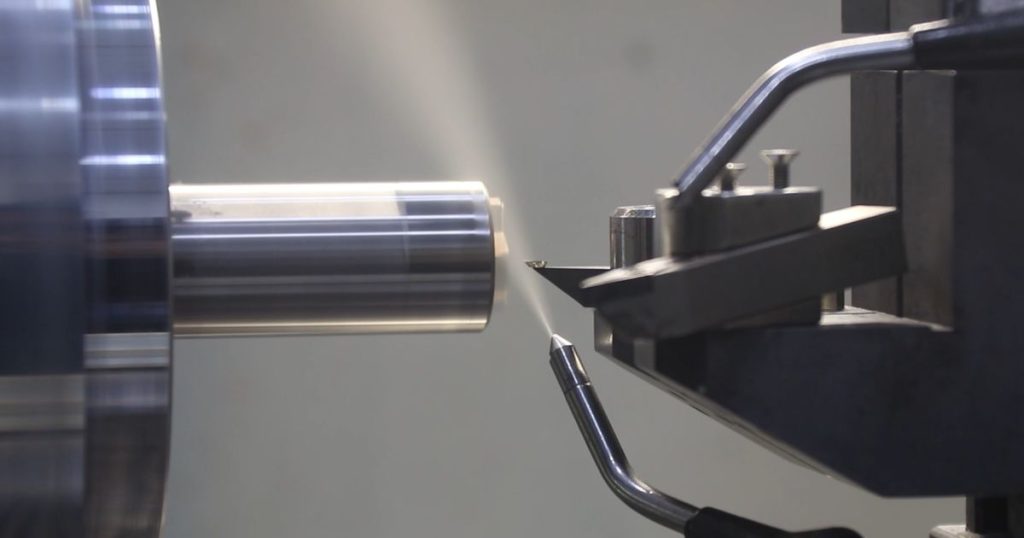
Последните постижения в технологията за диамантено струговане значително разшириха нейните възможности, позволявайки по-висока сложност, подобрена прецизност и разширена съвместимост с материалите. Тези иновации са обусловени от изискванията на съвременната оптика в области като аерокосмическа индустрия, отбрана, добавена/виртуална реалност, биомедицинско изобразяване и полупроводникова метрология.
5.1 Бързо серво за инструменти
Системите FTS революционизираха способността на диамантеното струговане да произвежда фини повърхностни структури с микронна и субмикронна прецизност. За разлика от традиционното движение на инструмента, ограничено до по-бавни скорости на подаване, FTS въвежда високочестотна аксиална модулация на режещия инструмент – често в диапазона 1–5 kHz – синхронизирана с въртенето на шпиндела.
Основни възможности:
- Изработване на микроструктура:
Позволява обработка на Прави, лещи, френелови зони и решетки директно в метални или полимерни подложки. - Динамична повърхностна модулация:
Позволява бързи промени във височината на повърхността, поддържайки сложни топографии, които не могат да бъдат постигнати със стандартни бавни серво системи. - Подобрена еднородност на повърхността:
FTS изглажда преходите между микроструктурите, намалявайки грешките при шиене, често срещани при многопроходни процеси.
Приложения:
- Хомогенизатори на лъчи
- Сензори за вълновия фронт
- Оптика за оформяне на дифракционен лъч по поръчка
- Микролещи за системи за изображения и осветление
Технологията FTS е от решаващо значение за разширяване на обхвата на струговането на диаманти на пазара на микрооптика и фотонни компоненти, позволявайки създаването на свободноформени дифракционни и хибридни оптични елементи.
5.2 Лазерно подпомагано диамантено струговане
Лазерно-асистираното диамантено струговане (LADT), понякога наричано LAM в по-широк контекст, е хибриден подход, който интегрира контролиран източник на топлина – обикновено фокусиран инфрачервен или CO₂ лазер – директно в зоната на обработка. Тази техника предварително загрява материала непосредствено преди режещия инструмент.
Предимства:
- Намалени сили на рязане:
Нагряването омекотява твърдите и чупливи материали, намалявайки съпротивлението по време на рязане и намалявайки износването на инструмента. - Позволява нетрадиционни материали:
LADT прави възможно диамантено струговането на материали, които обикновено биха разградили диамантените инструменти, като например:- Оптични очила (напр. BK7, разтопен силициев диоксид)
- Керамика (напр. Al₂O₃)
- Черни сплави и закалени стомани
- Подобрена повърхностна цялост:
Минимизира подповърхностните микрофрактури и подобрява повърхностното покритие, особено при крехки кристални материали.
Примерна система:
Системата MICROLAM Opto-Precision се интегрира безпроблемно с диамантеностругови машини, предлагайки програмируема лазерна мощност, контрол на размера на точката и синхронизирано нагряване с движение на инструмента в реално време.
Приложения:
- ИЧ оптика в халкогенидни и флуоридни стъкла
- Вложки за матрици за репликация на стъклени лещи
- Лазерна сканираща оптика със сложни геометрии и твърди покрития
LADT отваря нови граници в прецизната машинна обработка, като позволява директно оформяне на материали, които преди това са били ограничавани до шлайфане и полиране.
5.3 Метрология на място
In-situ метрологията включва интегриране на измервателни системи директно в платформата за диамантено струговане, което позволява наблюдение на повърхността в реално време и динамична корекция по време или между режещите проходи.
Често срещани инструменти за работа на място:
- Интерферометрия с бяла светлина (WLI):
Безконтактно измерване на повърхности с нанометрова вертикална резолюция. - Контактни сонди:
Сензори, базирани на стилус, за директно измерване на формата; ефективни както за вдлъбнати, така и за изпъкнали геометрии. - Лазерни сензори за изместване:
Използва се за високоскоростно сканиране на повърхности или картографиране на грешки.
Ползи:
- Корекция в затворен контур:
Траекториите на инструментите могат да се регулират динамично въз основа на измерените отклонения на повърхността, което намалява кумулативните грешки и елиминира необходимостта от офлайн обратна връзка. - Намалени метрологични разходи:
Минимизира времето и разходите, свързани с премахването на части за външно интерферометрично тестване. - По-висок добив и точност:
Позволява проактивна корекция на грешки във формата, термично отклонение и нестабилност на машината, преди те да компрометират крайното качество.
Разширени реализации:
- Компенсация по Z-височина в реално време по време на довършителни проходи
- Автоматично калибриране на картите на грешките на шпиндела и платформата
- Интеграция на машинно обучение за предсказуема корекция на грешки
In-situ метрологията представлява критична стъпка към интелигентно производство в оптиката, където машинната обработка, управлявана от данни, непрекъснато оптимизира качеството на детайлите и ефективността на процеса.
6. заключение
Диамантено-стругованата оптика е крайъгълен камък в областта на производството на ултрапрецизна оптика. Въпреки своята зрялост, тя продължава да се развива чрез синергия от инженерни иновации, материалознание и цифрови системи за управление. В основата си диамантеното струговане предоставя несравними възможности за производство на оптични повърхности с нанометрична грапавост, субмикронна точност на формата и сложни геометрии, вариращи от класически асфери до сложни свободни форми и дифракционни структури.
Тази технология отговаря на строгите изисквания за производителност и интеграция, използвани в съвременните оптични системи в широк спектър от индустрии, включително:
- Аерокосмическа и отбранителна промишленост (напр. инфрачервено изображение, управление на лъча)
- Биомедицинска апаратура (напр. ендоскопска оптика, диагностично изобразяване)
- Потребителска електроника (напр. AR/VR слушалки, HUD)
- Лазерни системи (напр. доставяне на лъч, колимация на оптични влакна)
Появата на FTS системите драстично разшири обхвата на постижимите повърхностни форми, позволявайки динамично генериране на микроструктури и хибридна оптика в една единствена установка. Едновременно с това, LADT отключи възможността за обработка на материали, които се считаха за твърде твърди или крехки за конвенционалните диамантени инструменти, включително оптични стъкла и керамика. Тези постижения значително намалиха сложността на производството и разшириха съвместимостта на материалите.
Освен това, интегрирането на in-situ метрология, като интерферометрия и профилиране на повърхности в реално време, трансформира диамантеното струговане в процес, управляван от данни, позволявайки производство в затворен цикъл с адаптивни корекции на траекторията на инструмента и прогнозен контрол на качеството. Тази промяна към интелигентни среди за обработка подобрява добива, скъсява времената на цикъла и намалява зависимостта от последваща проверка.
Тъй като търсенето на компактна, високопроизводителна и многофункционална оптика продължава да нараства, особено в приложения от следващо поколение като автономни системи, квантова фотоника и носими дисплеи, струговането на диаманти остава не само актуално, но и незаменимо. Със способността си да балансира прецизност, гъвкавост и мащабируемост, то е в добра позиция да остане ключов фактор за оптичните иновации за години напред.
7. Избор на надежден производител на диамантено струговане за диамантено стругована оптика

Изборът на правилния производствен партньор е от решаващо значение при снабдяването с диамантено-стругована оптика , тъй като прецизността, постоянството и качеството на крайния продукт зависят силно от експертния опит, оборудването и контрола на процеса на производителя. Предвид ултрапрецизния характер на диамантеното струговане, дори малки отклонения могат да компрометират оптичните характеристики.
Когато прецизността и производителността са от значение, изборът на правилния партньор за диамантено стругована оптика е от решаващо значение. Търсете производител с доказани възможности в ултрапрецизната машинна обработка, вътрешна метрология и опит в оптичните материали и приложения. Wavelength Opto-Electronic е доверен доставчик на диамантено-стругована оптика, предлагащ:
- Субнанометрични повърхностни обработки и висока точност на формата
- Асфери, свободни форми и отразяваща оптика
- Усъвършенствана обработка с FTS и LADT
- Вътрешно интерферометрично тестване и ISO-сертифициран контрол на качеството
Независимо дали става въпрос за прототипиране или масово производство, Wavelength доставя прецизна оптика, пригодена за инфрачервено изображение, лазерни системи, AR/VR и други.
